
-
 На складе: 2 шт. Код товара: 2111625 JET GH-1440K DRO Универсальный токарно-винторезный станок
7000000 ₸
-
 На складе: 2 шт. Код товара: 2111626 JET GH-1640 ZX DRO Токарно-винторезный станок серии ZX
14000000 ₸
-
 На складе: 30 шт. Код товара: 2111627 JET GH-1840 ZX DRO Токарно-винторезный станок серии ZX
16100000 ₸
-
 На складе: 30 шт. Код товара: 2111628 JET GH-1860 ZX DRO RFS Токарно-винторезный станок серии ZX
17500000 ₸
-
 На складе: 30 шт. Код товара: 2111629 JET GH-1880 ZX DRO RFS Токарно-винторезный станок серии ZX
18200000 ₸
-
 На складе: 2 шт. Код товара: 2111642 JET GH-20120 ZH DRO Токарно-винторезный станок серии ZH O500 мм (расширенная комплектация)
21700000 ₸
-
 На складе: 30 шт. Код товара: 2111640 JET GH-2040 ZH DRO Токарно-винторезный станок серии ZH O500 мм (расширенная комплектация)
18200000 ₸
-
 На складе: 30 шт. Код товара: 2111641 JET GH-2060 ZH DRO Токарно-винторезный станок серии ZH O500 мм (расширенная комплектация)
18900000 ₸
-
 На складе: 30 шт. Код товара: 2111630 JET GH-24120 ZHD DRO RFS Токарно-винторезный станок по металлу
39200000 ₸
-
 На складе: 30 шт. Код товара: 2111735 JET GH-2440 ZHD DRO RFS Токарно-винторезный станок по металлу
32900000 ₸
-
 На складе: 2 шт. Код товара: 2111736 JET GH-2480 ZHD DRO RFS Токарно-винторезный станок по металлу
34300000 ₸
-
-
-
-
 На складе: 12 шт. Код товара: 2114778 Настольный токарно-винторезный станок METAL MASTER MML 2140VE
1218924 ₸
-
-
-
-
-
-
-
-
-
-
-
-
-
-
-
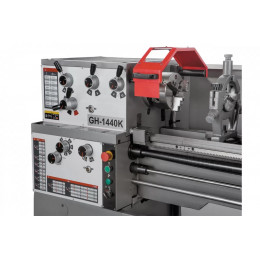
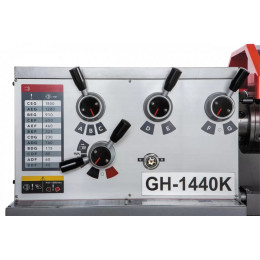
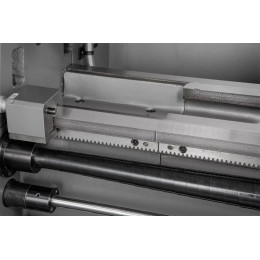
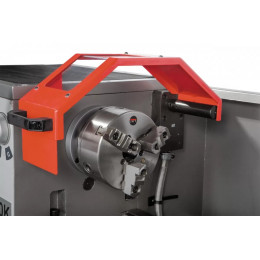
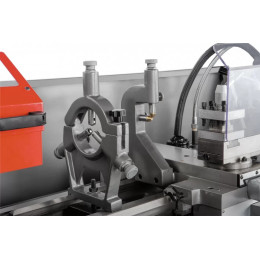
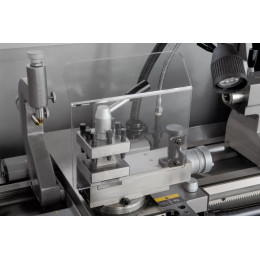
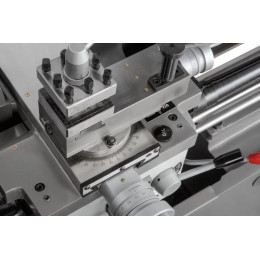
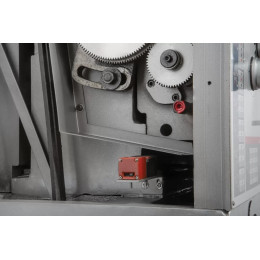
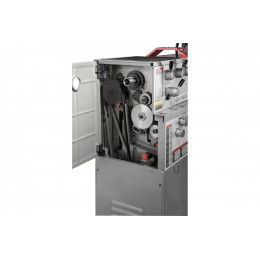
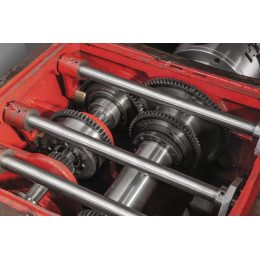
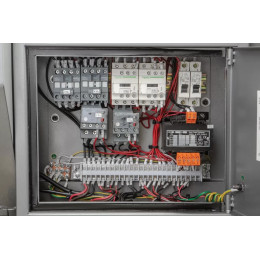
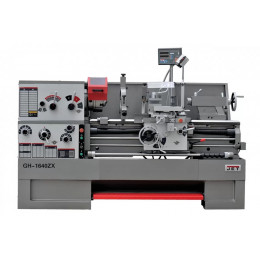
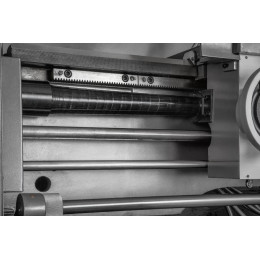
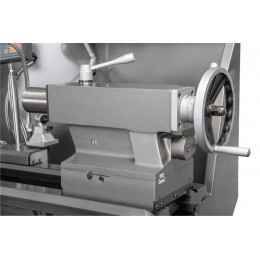
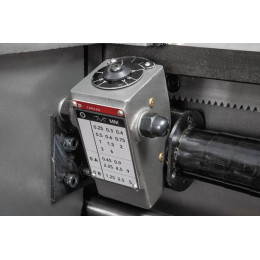
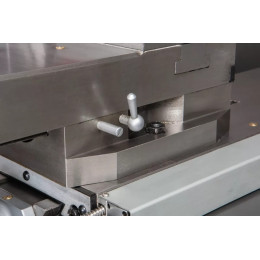
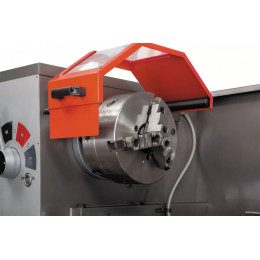
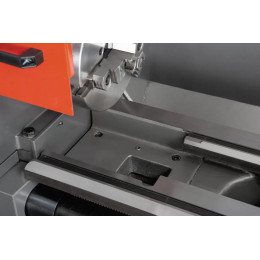
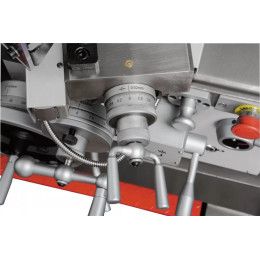
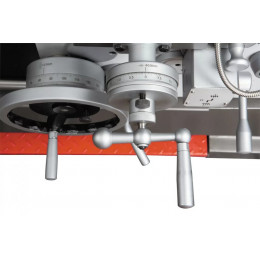
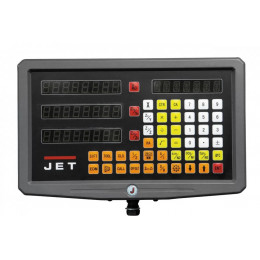
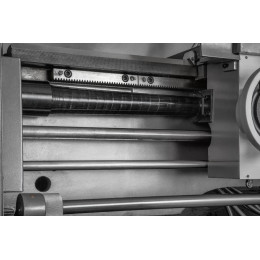
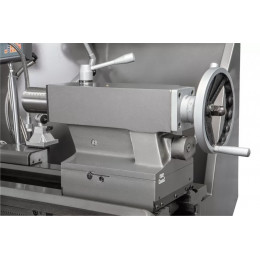
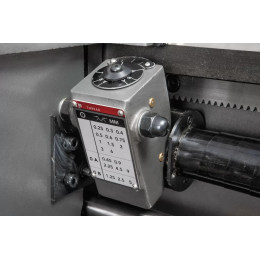
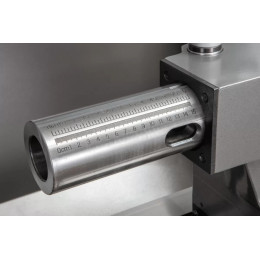
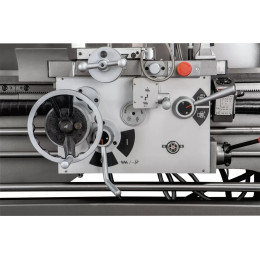
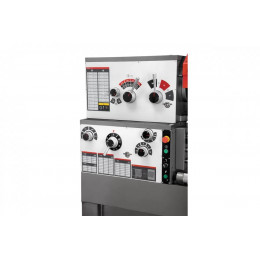
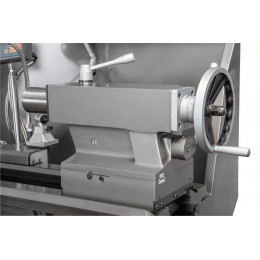
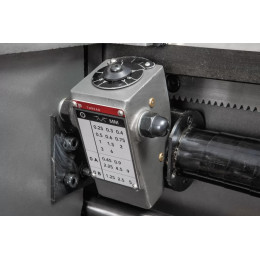
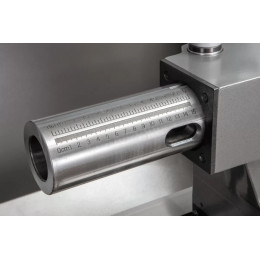
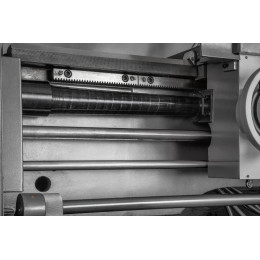
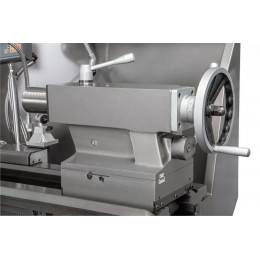
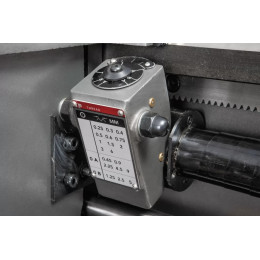
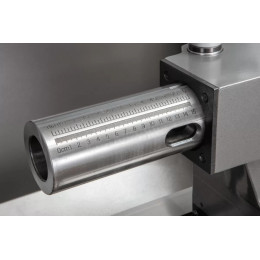
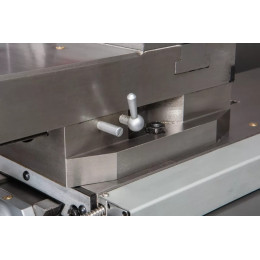
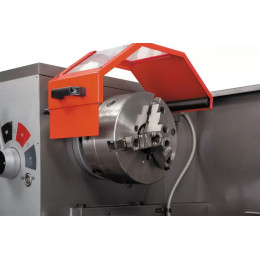
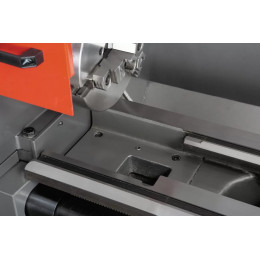
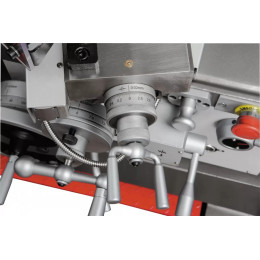
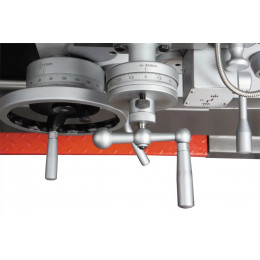
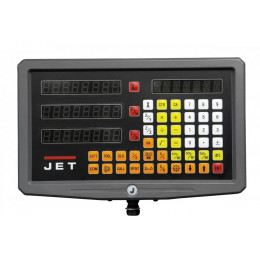
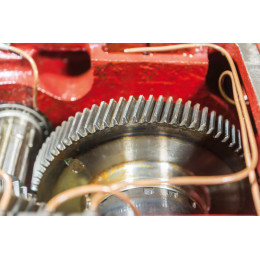
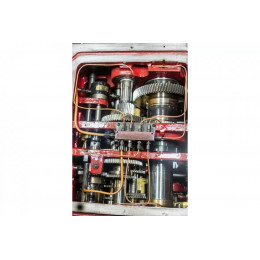
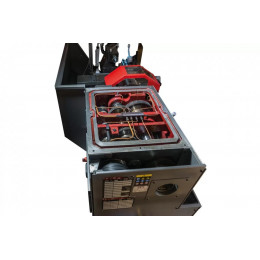
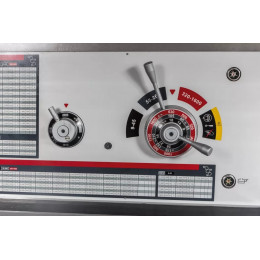
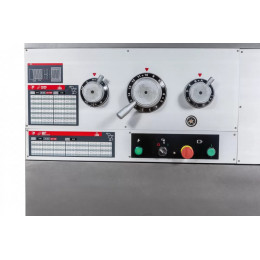
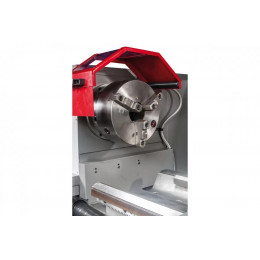
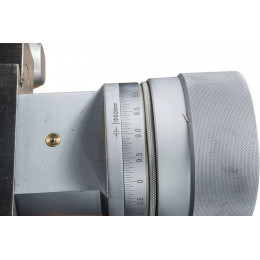
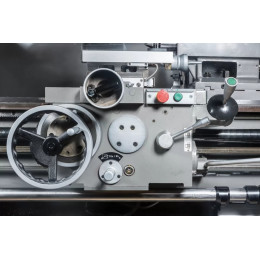
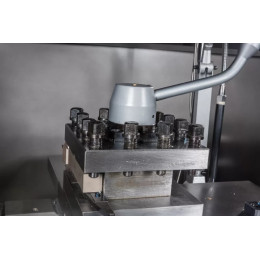
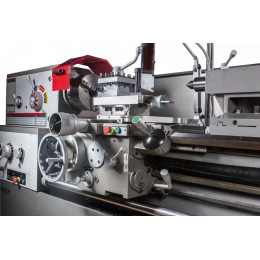
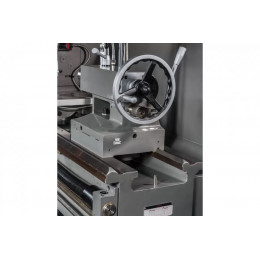
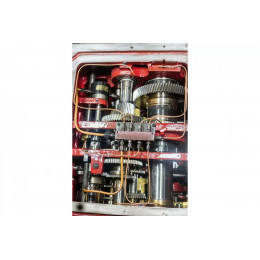
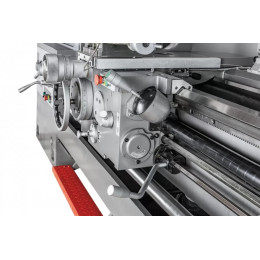
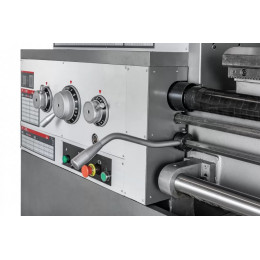
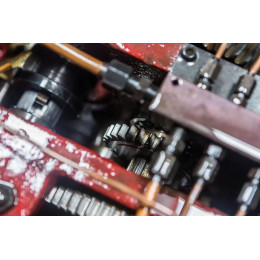
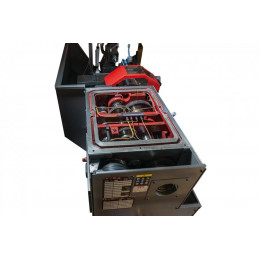
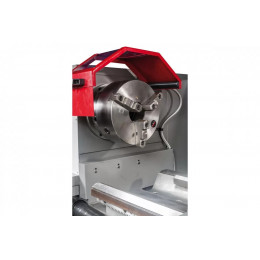
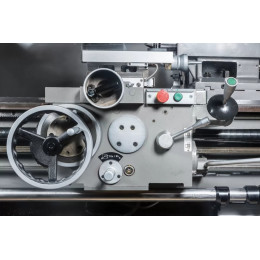
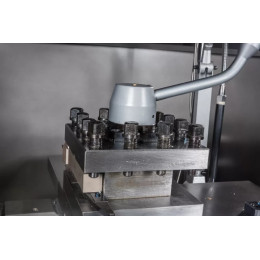
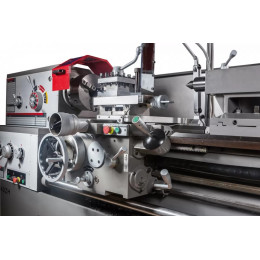
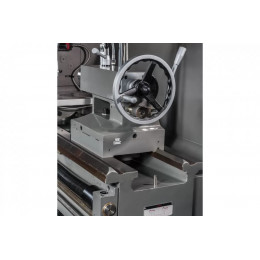
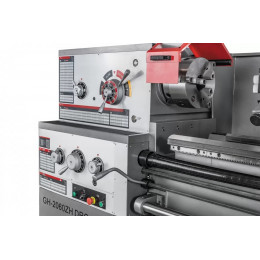
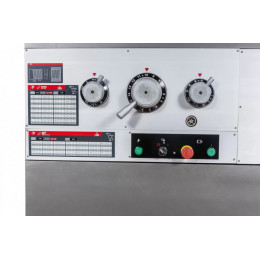
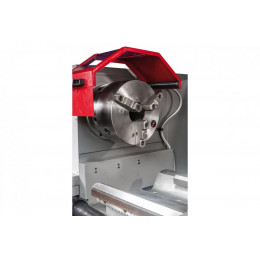
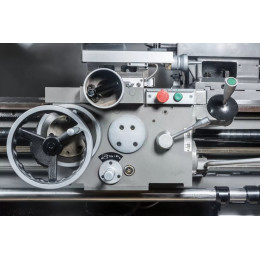
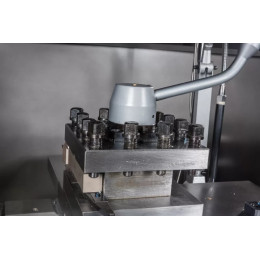
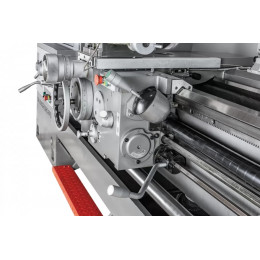
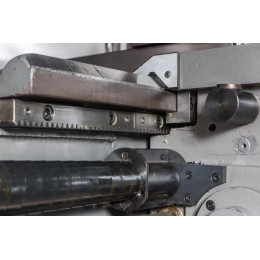
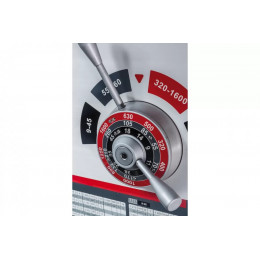
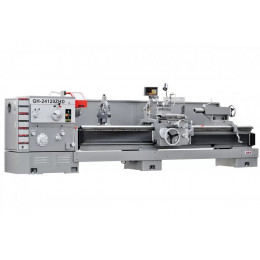
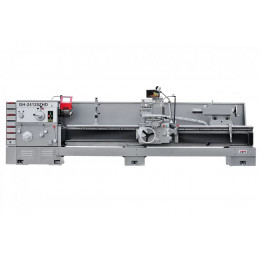
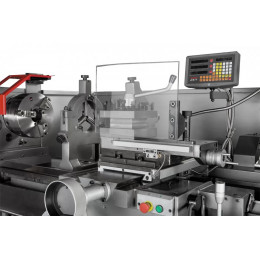
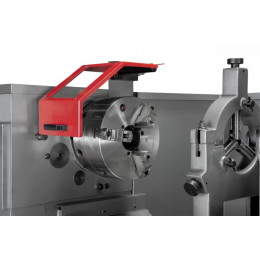
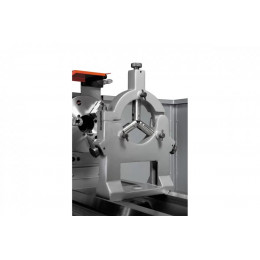
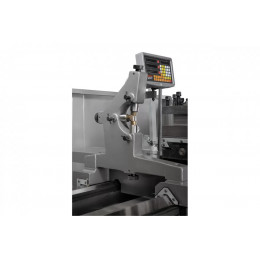
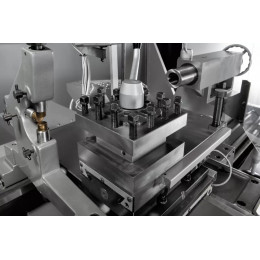
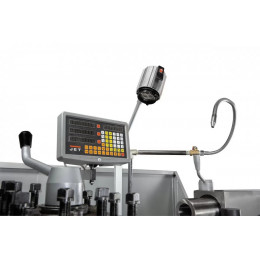
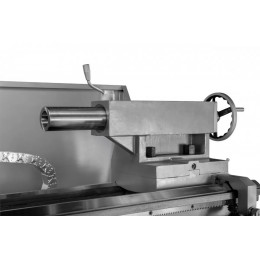
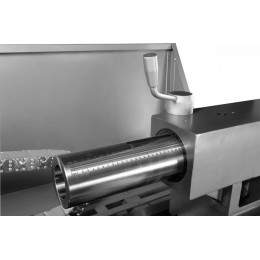
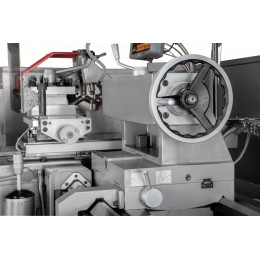
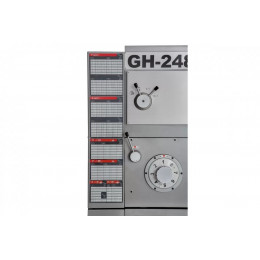
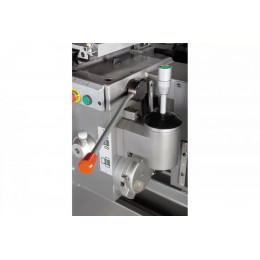
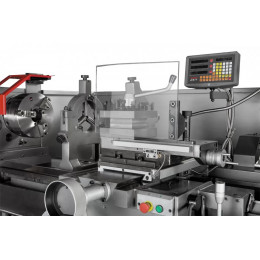
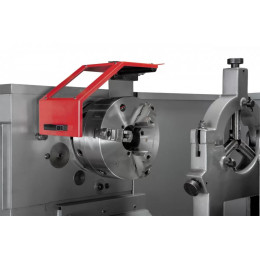
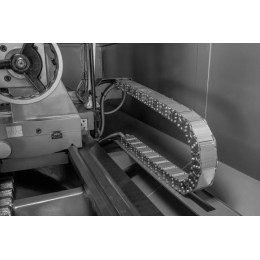
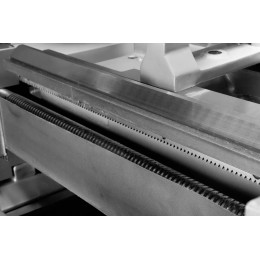
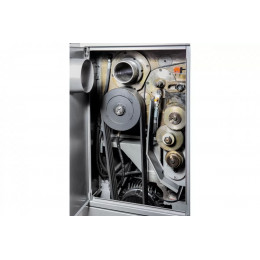
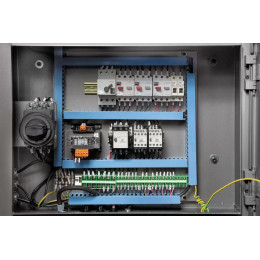
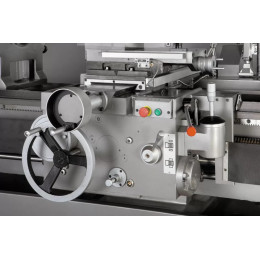
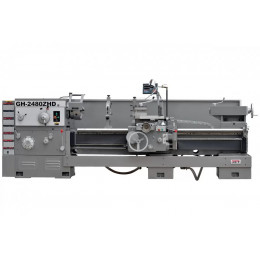
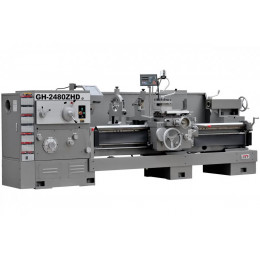
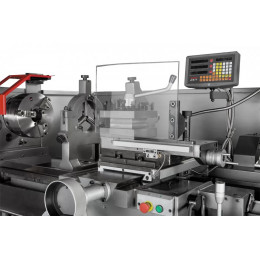
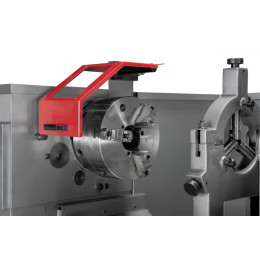
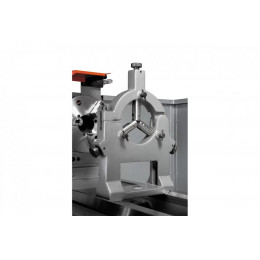
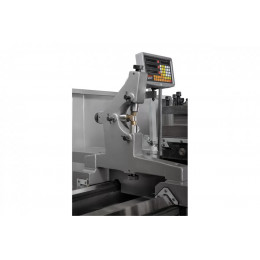
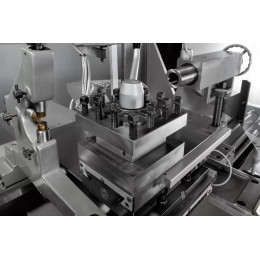
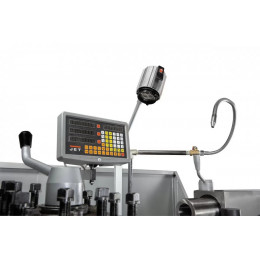
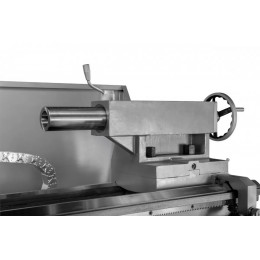
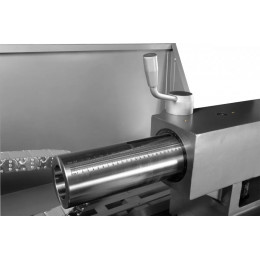
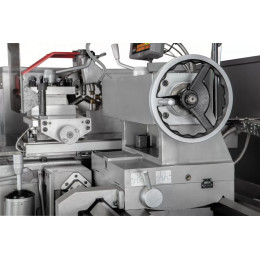
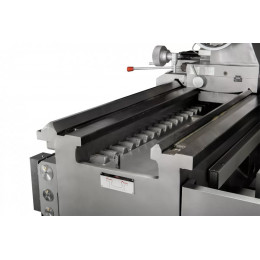
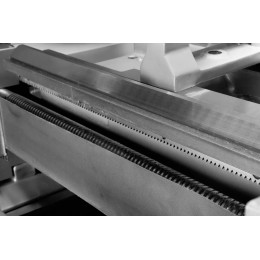
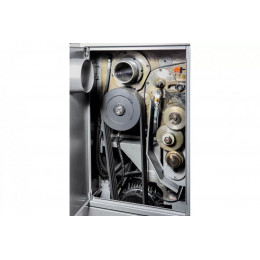
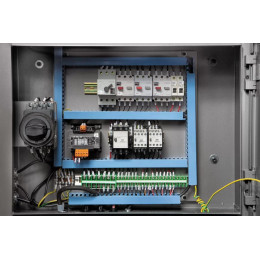
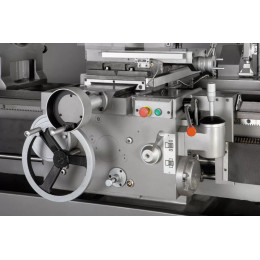
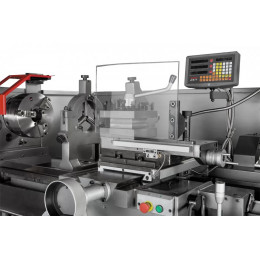
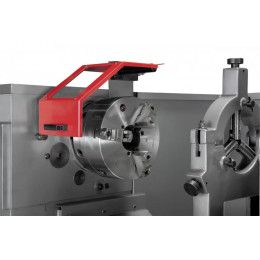
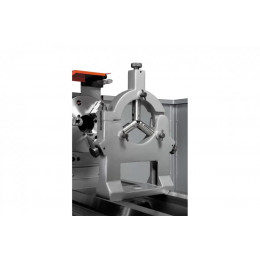
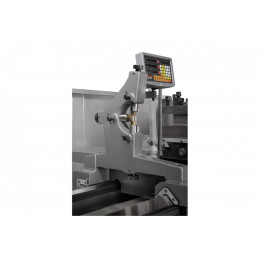
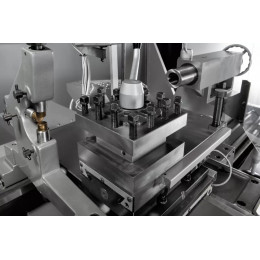
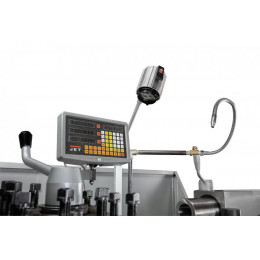
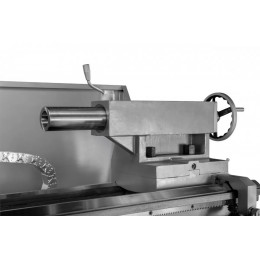
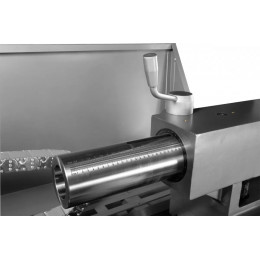
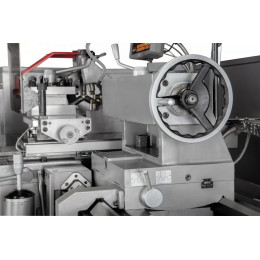
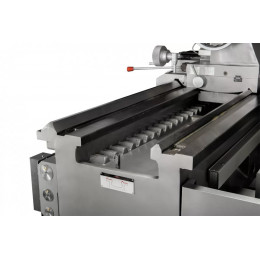
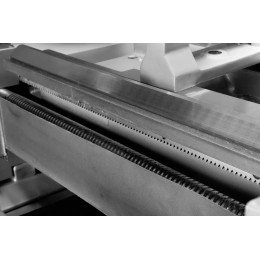
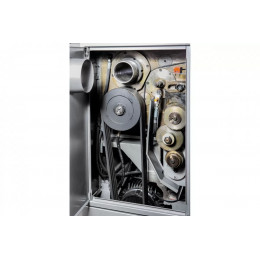
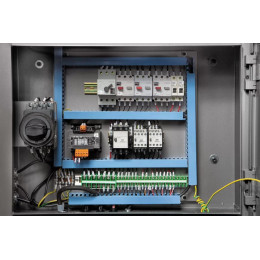
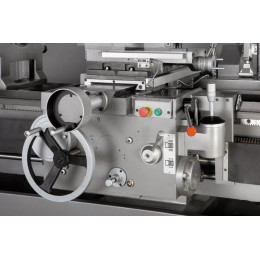
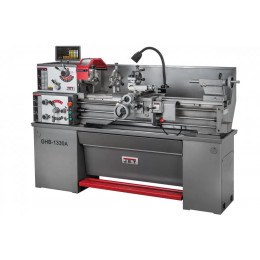
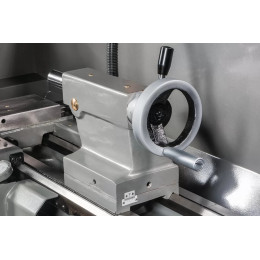
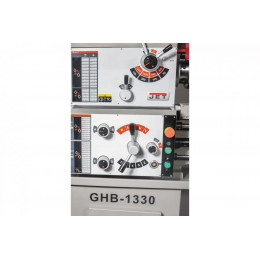
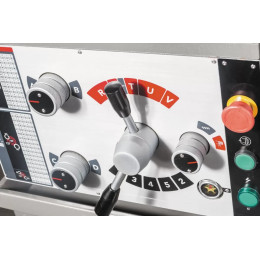
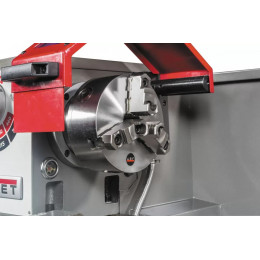
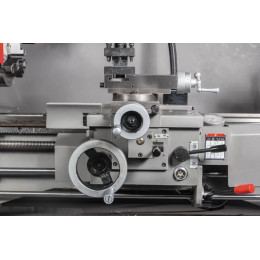
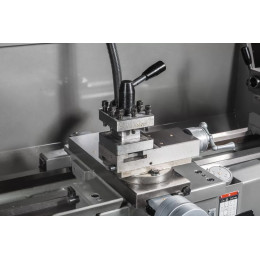
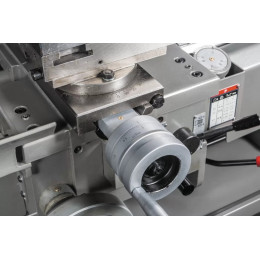
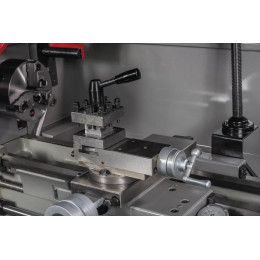
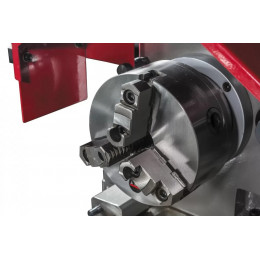
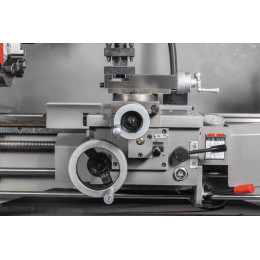
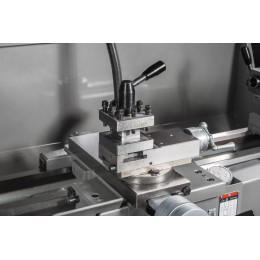
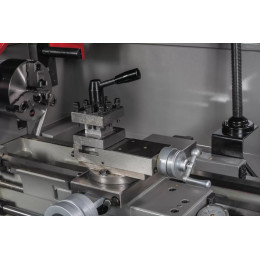
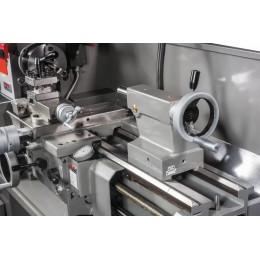
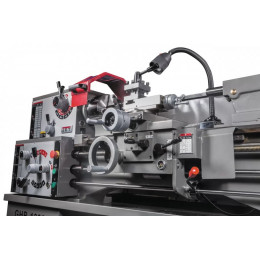
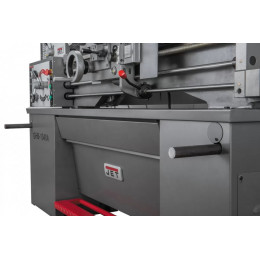
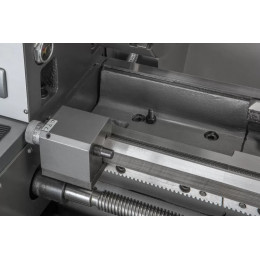
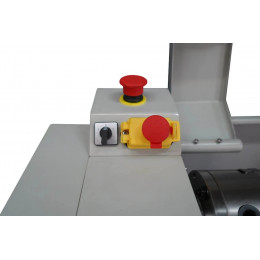
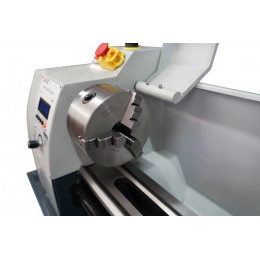
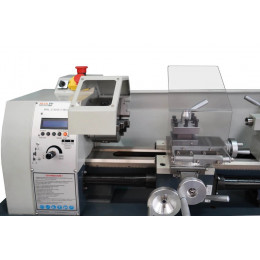
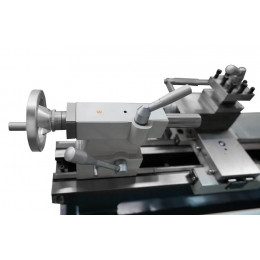
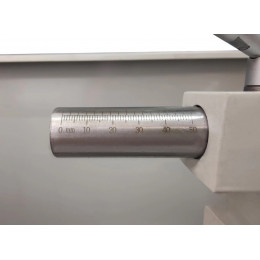
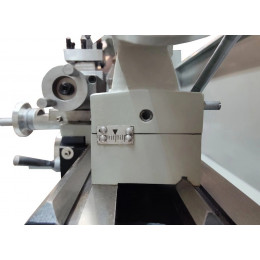
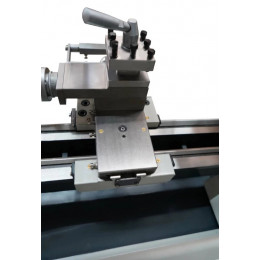
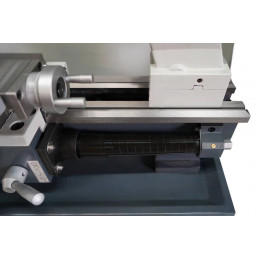
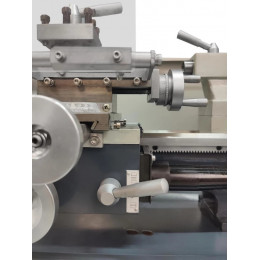
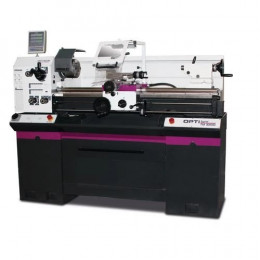
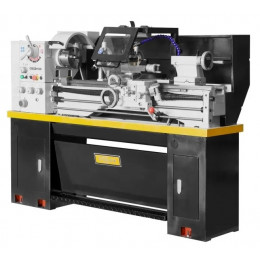
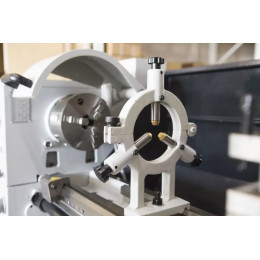
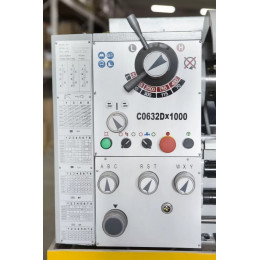
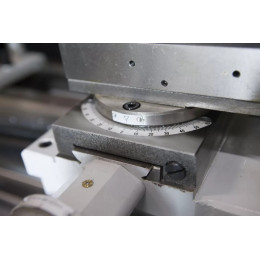
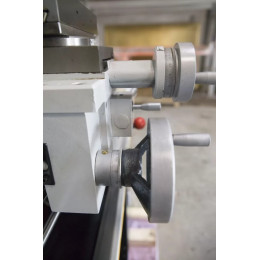
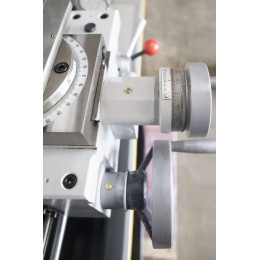
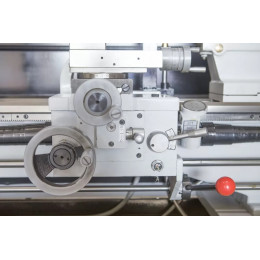
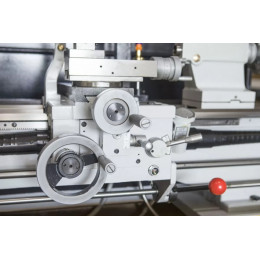
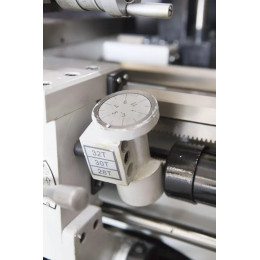
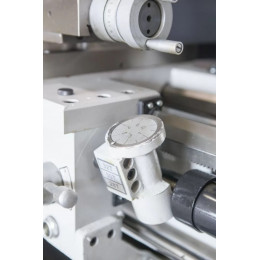
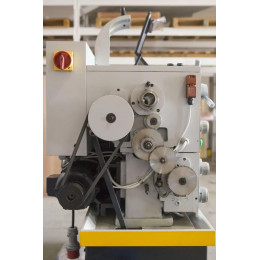
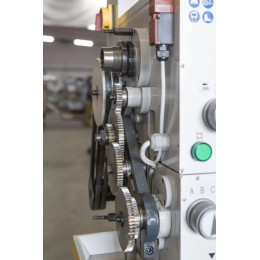
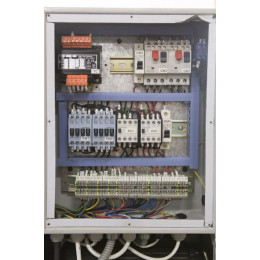
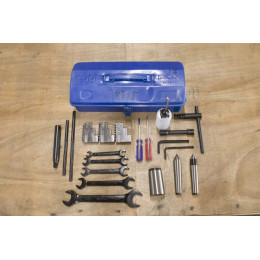
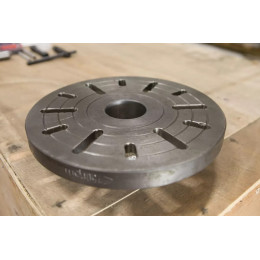
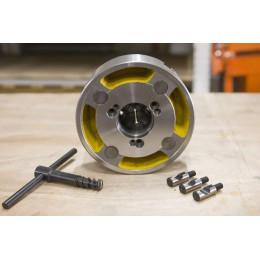
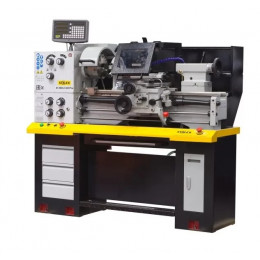
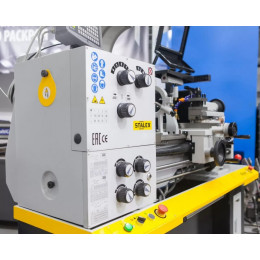
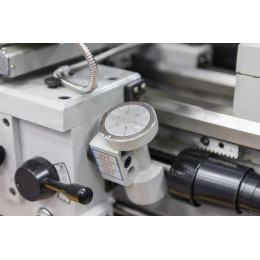
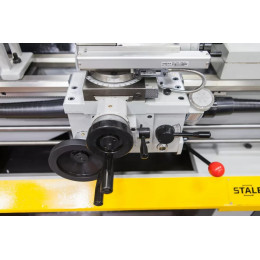
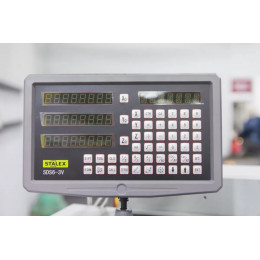
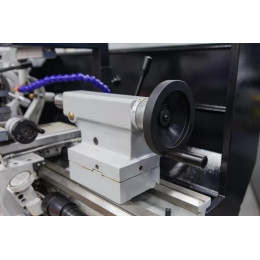
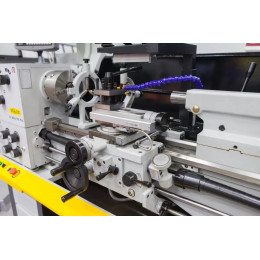
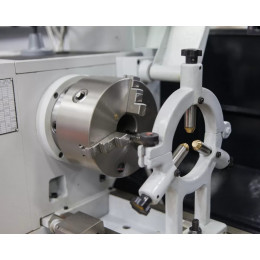
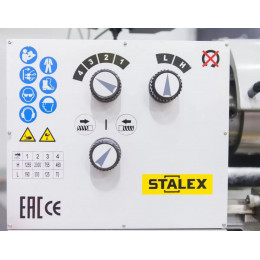
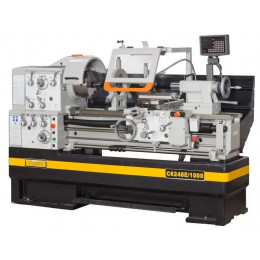
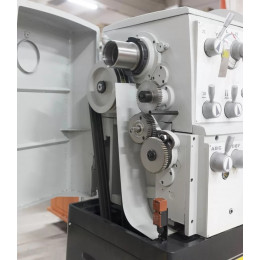
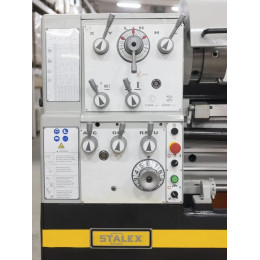
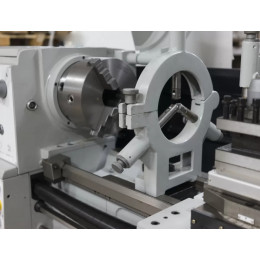
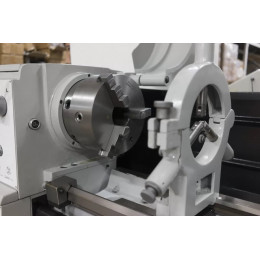
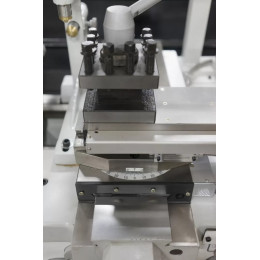
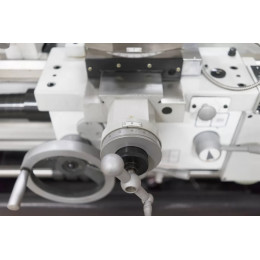
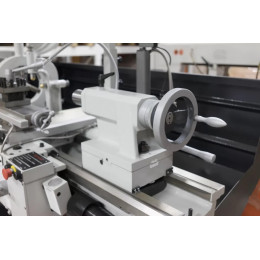
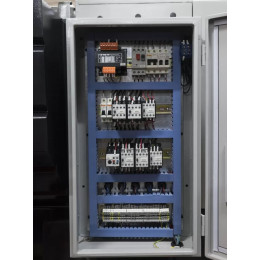
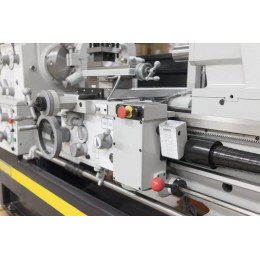
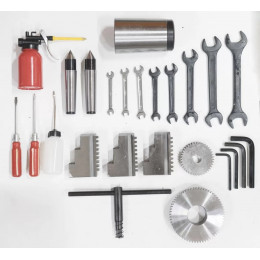
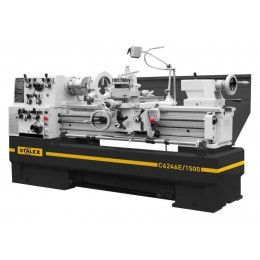
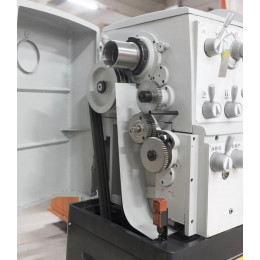
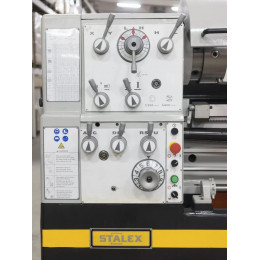
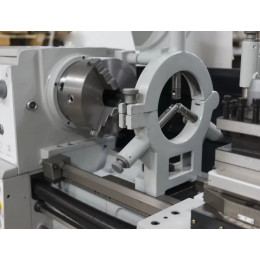
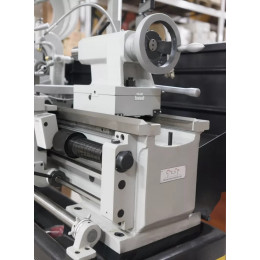
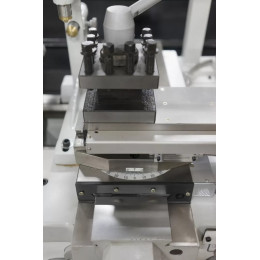
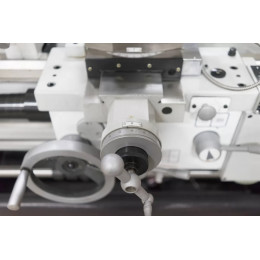
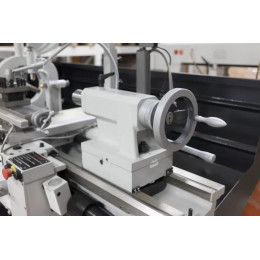
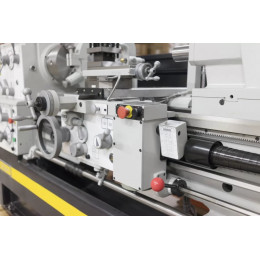
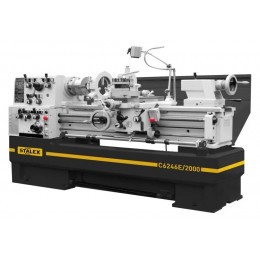
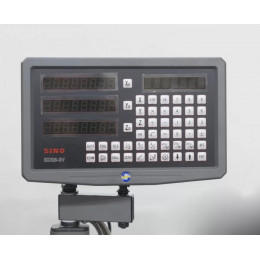
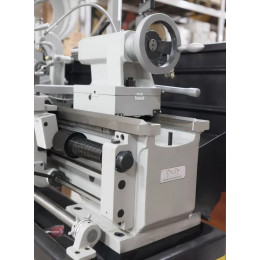
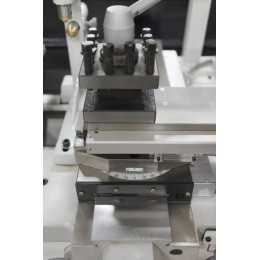
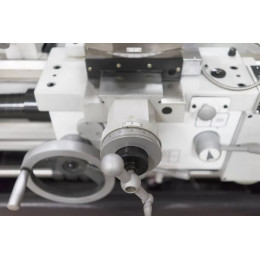
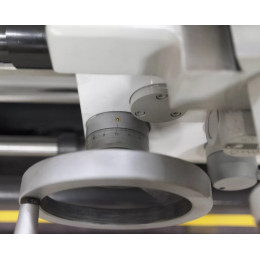
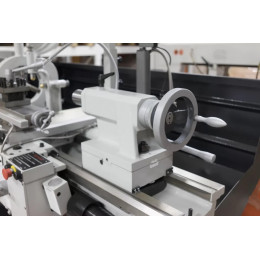
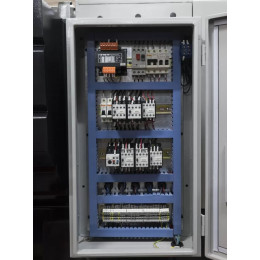
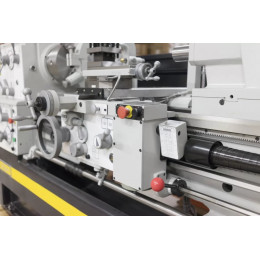
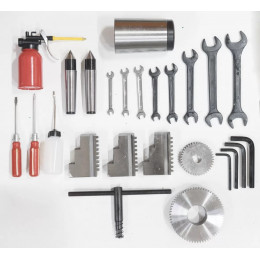
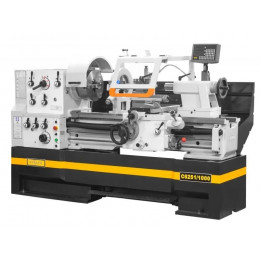
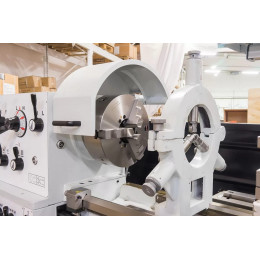
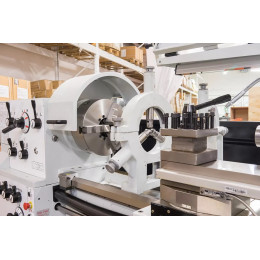
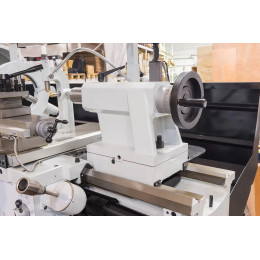
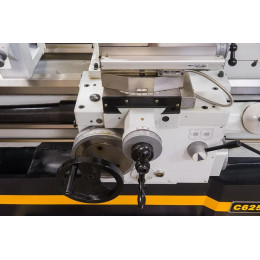
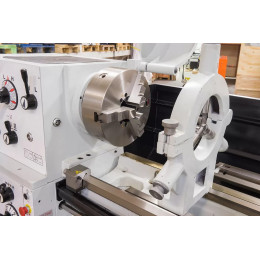
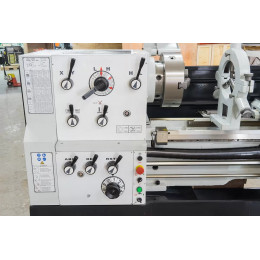
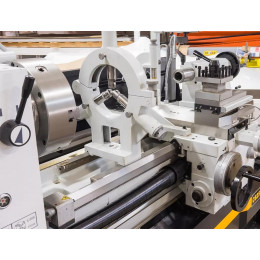
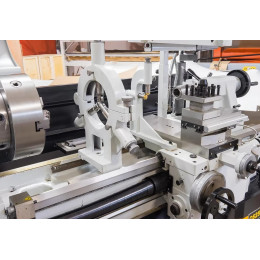
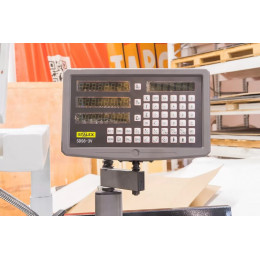
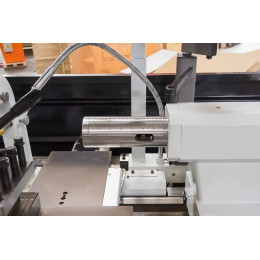
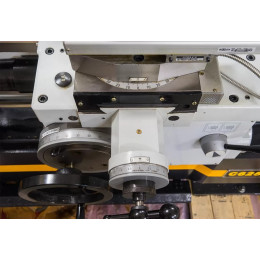
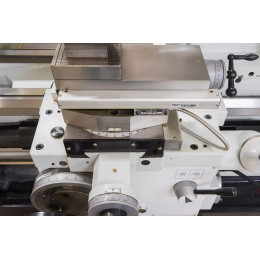
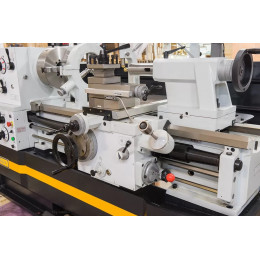
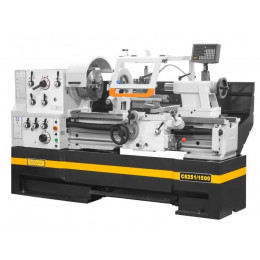
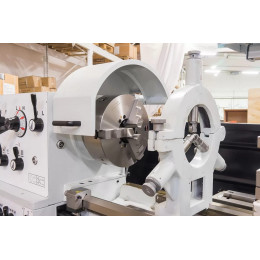
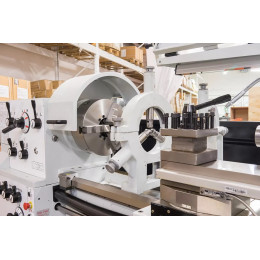
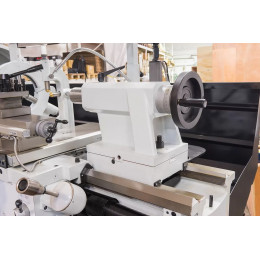
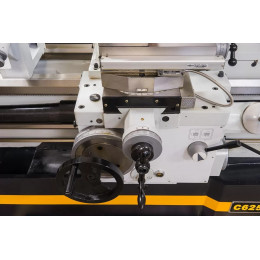
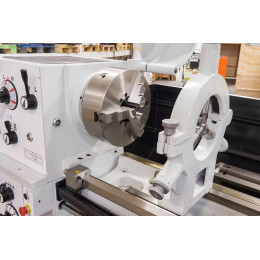
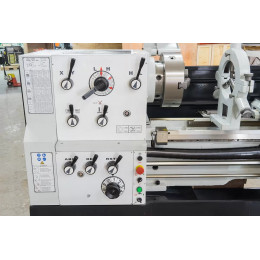
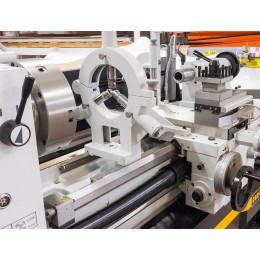
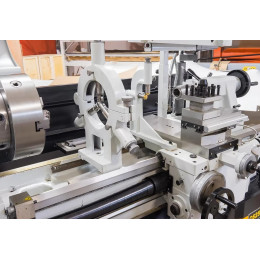
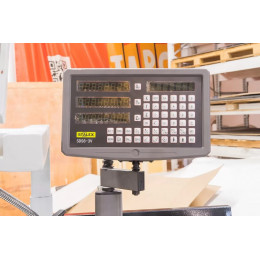
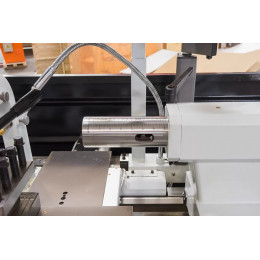
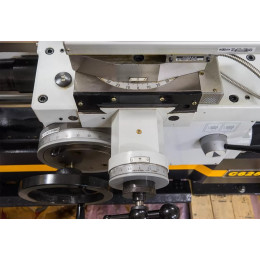
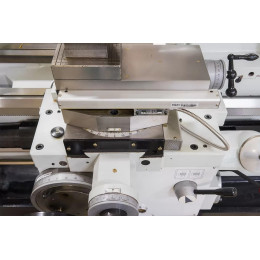
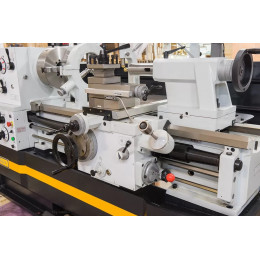
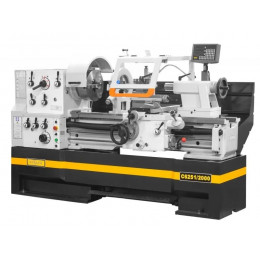
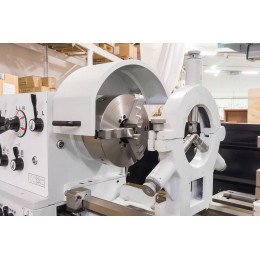
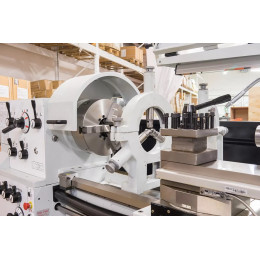
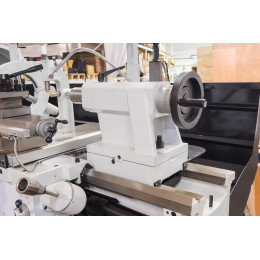
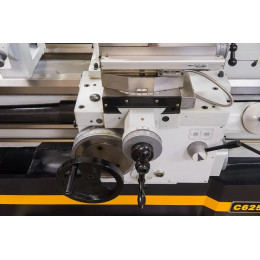
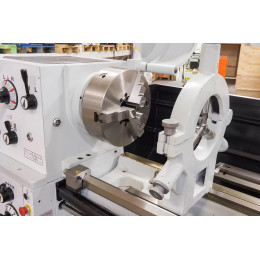
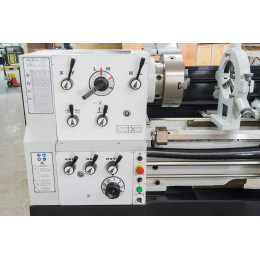
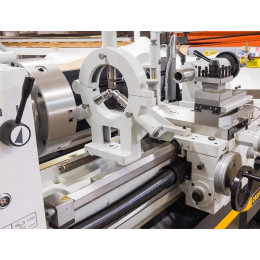
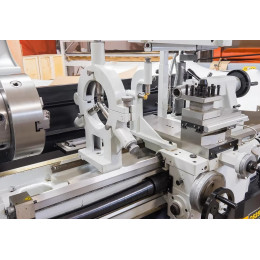
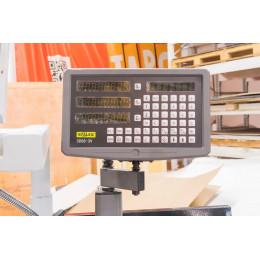
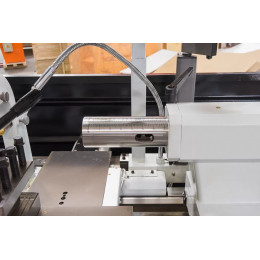
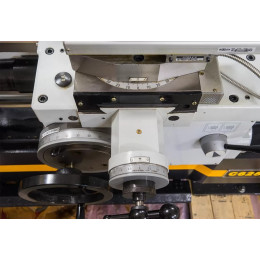
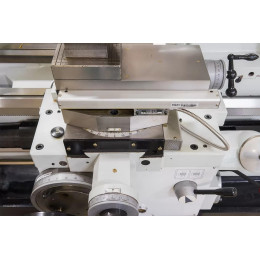
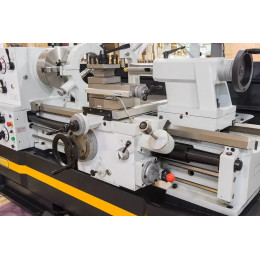
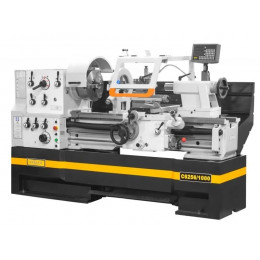
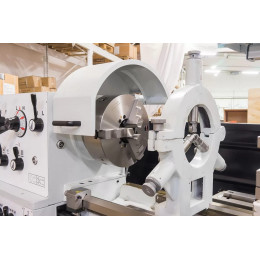
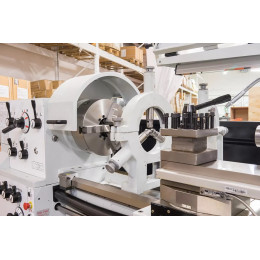
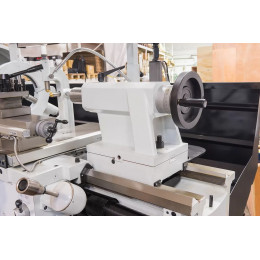
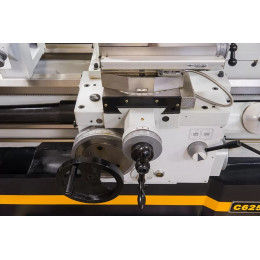
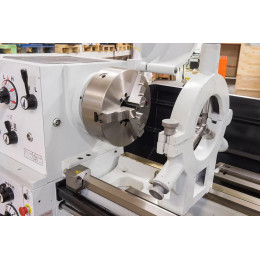
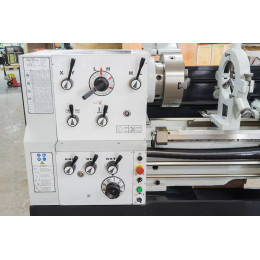
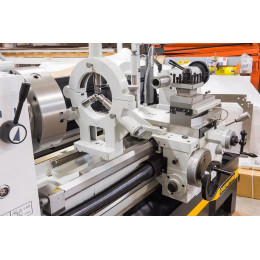
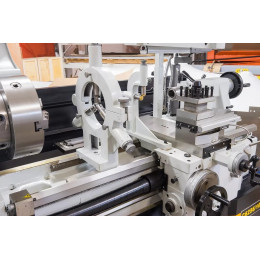
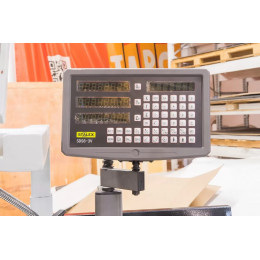
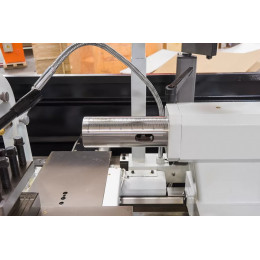
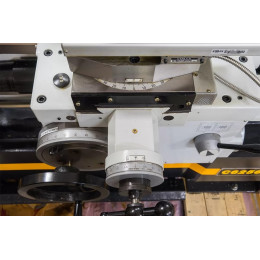
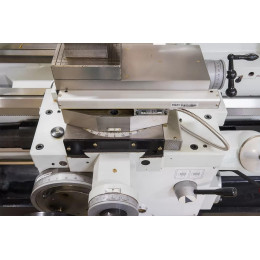
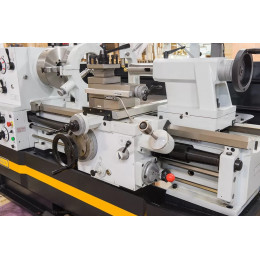
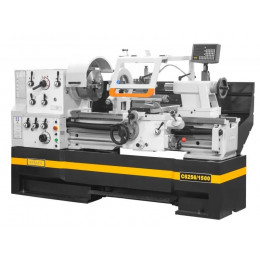
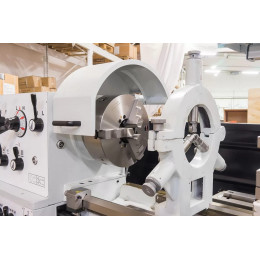
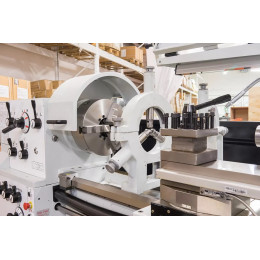
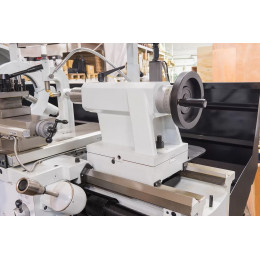
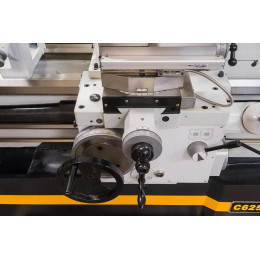
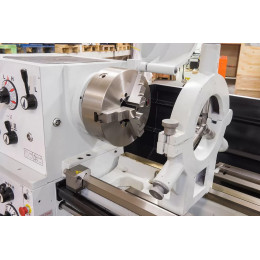
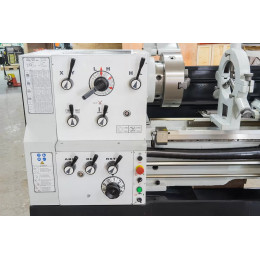
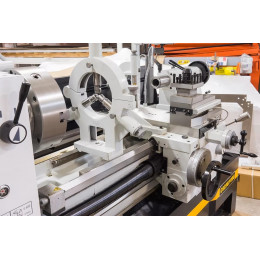
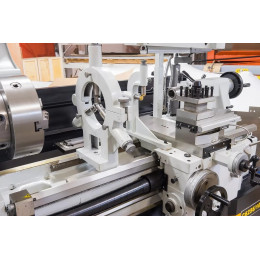
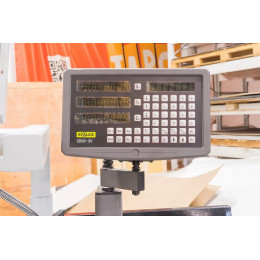
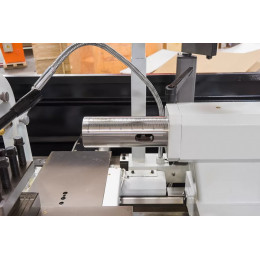
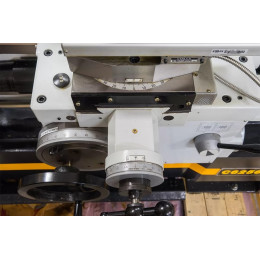
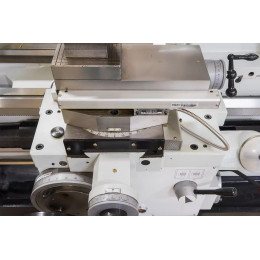
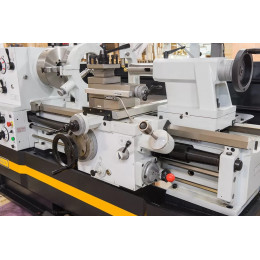
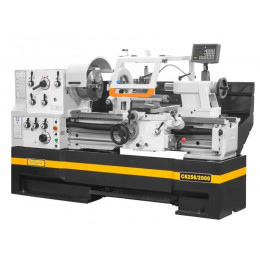
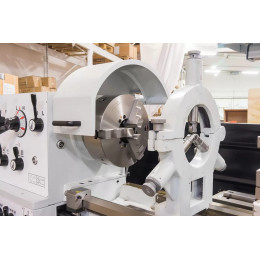
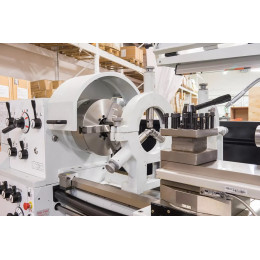
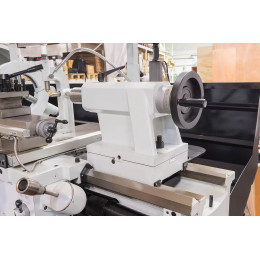
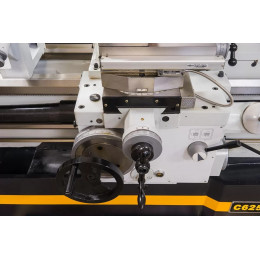
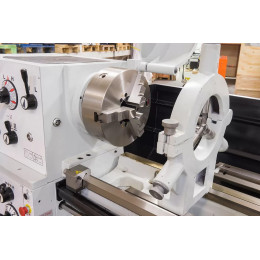
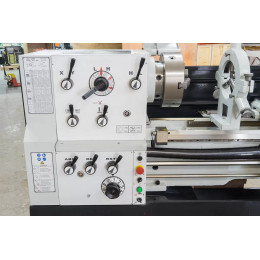
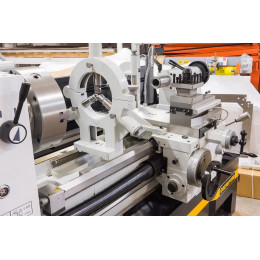
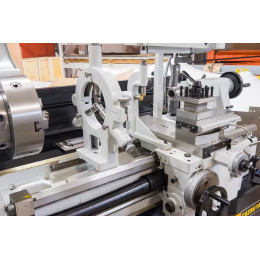
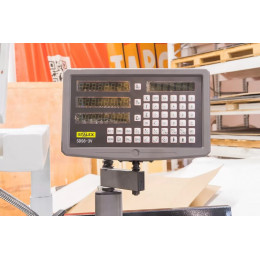
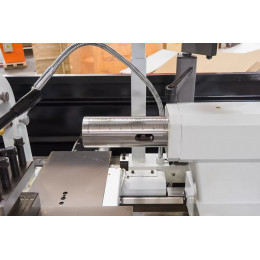
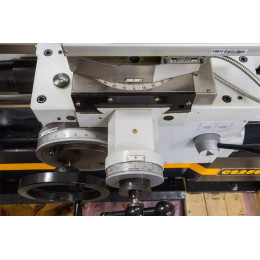
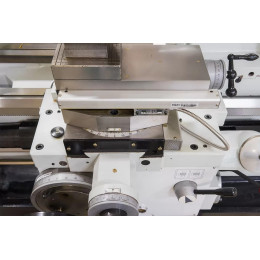
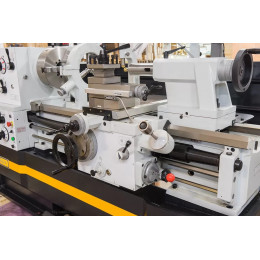
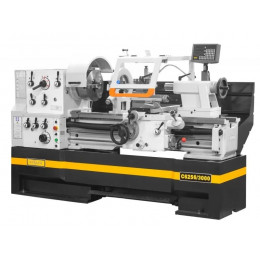
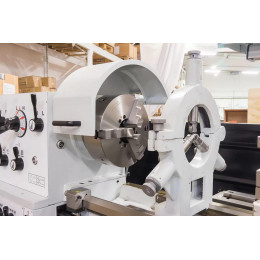
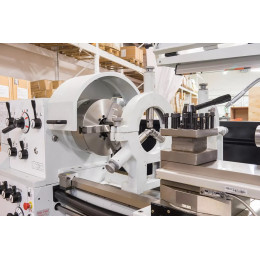
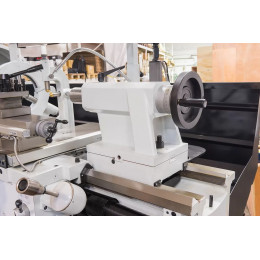
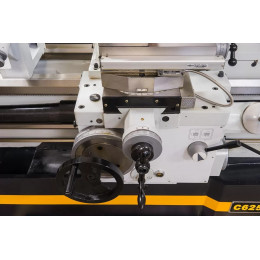
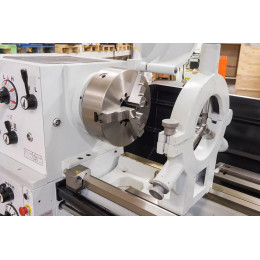
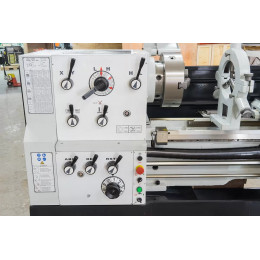
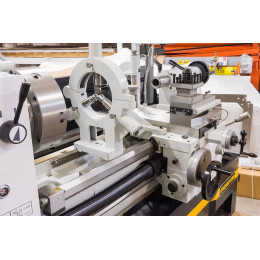
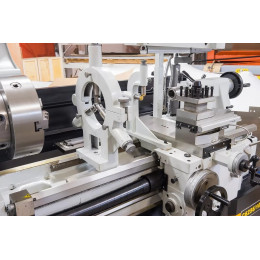
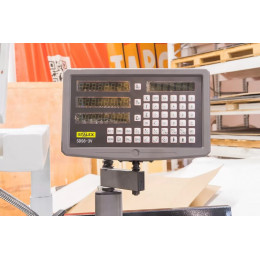
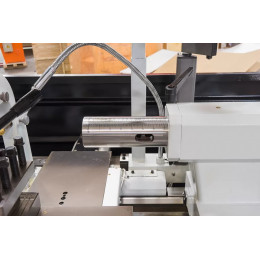
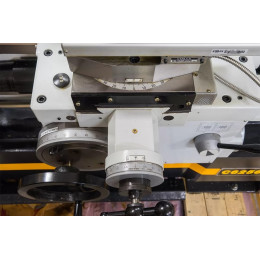
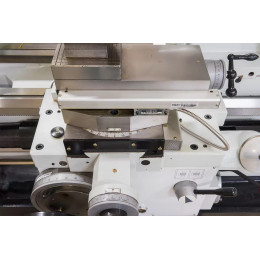
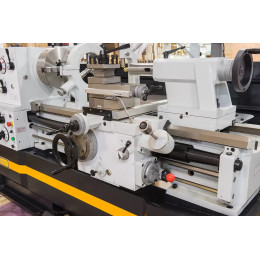
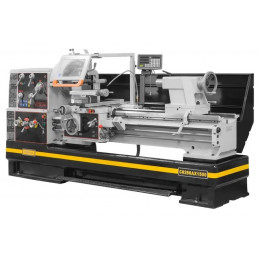
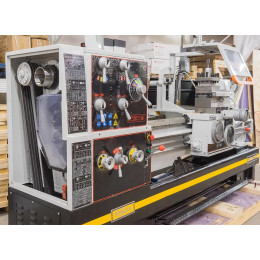
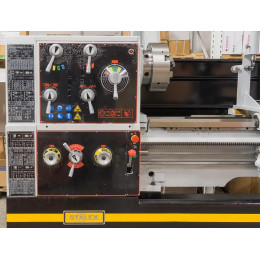
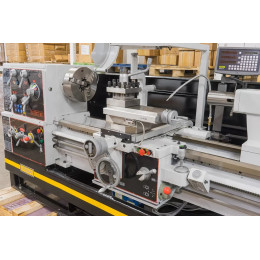
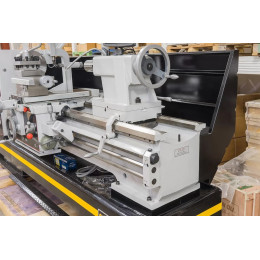
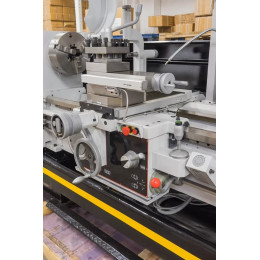
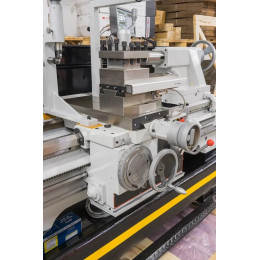
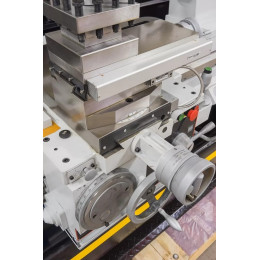
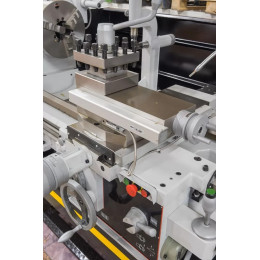
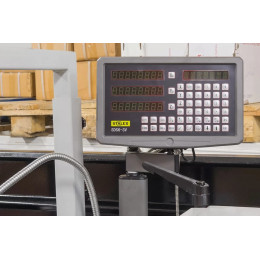
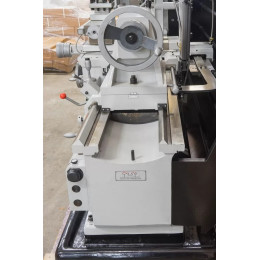
Как устроен токарно-винторезный станок
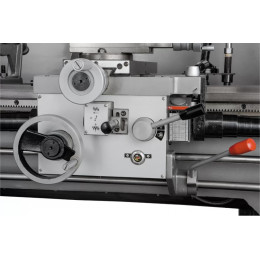
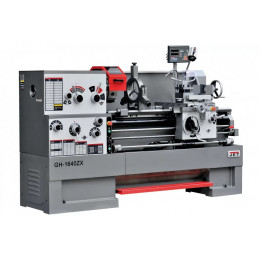
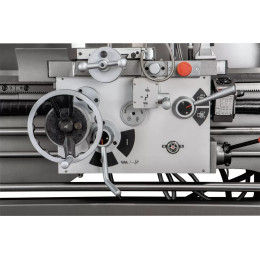
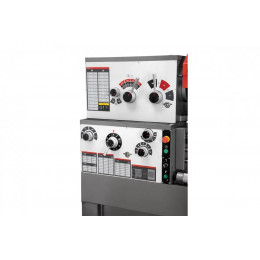
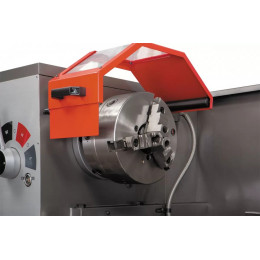
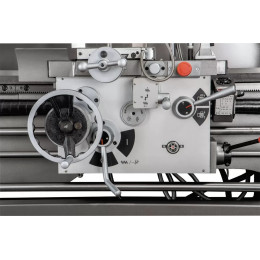
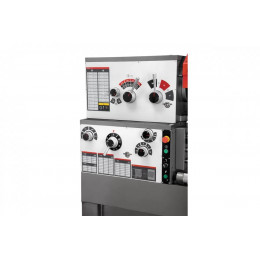
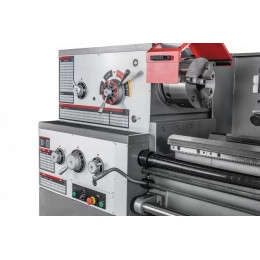
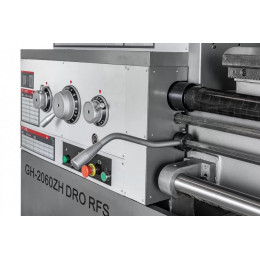
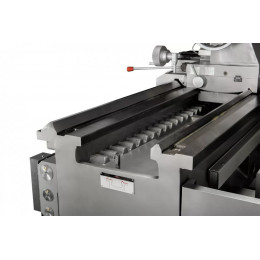
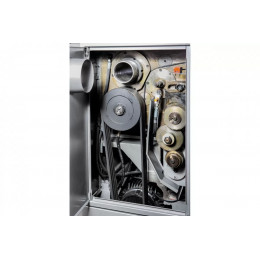
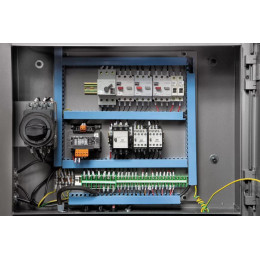
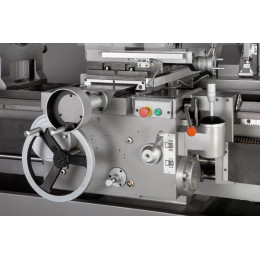
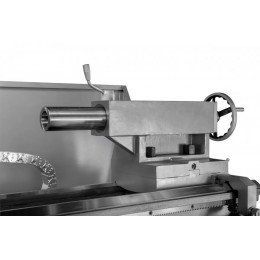
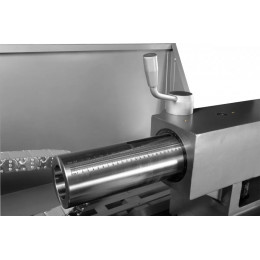
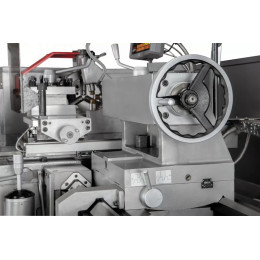
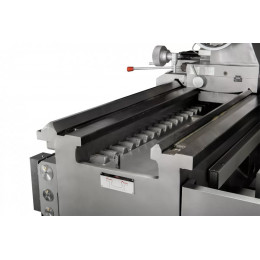
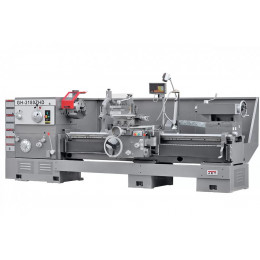
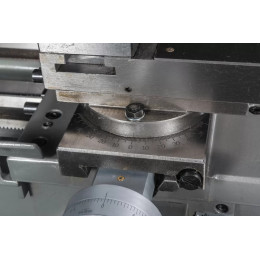
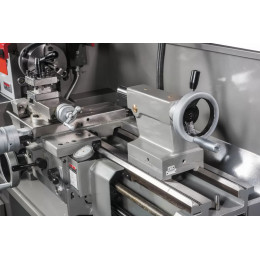
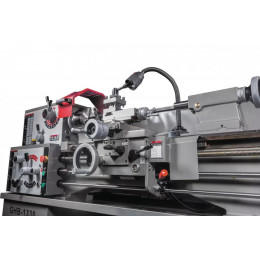
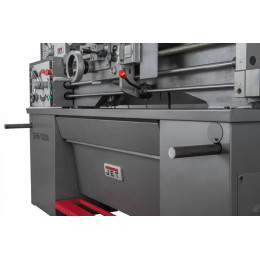
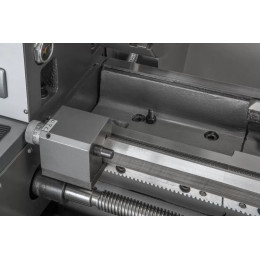
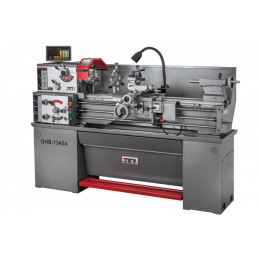
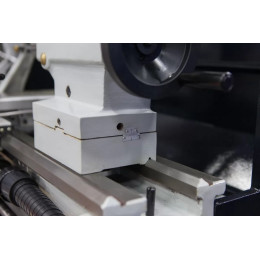
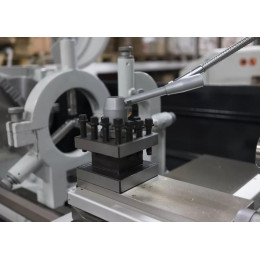
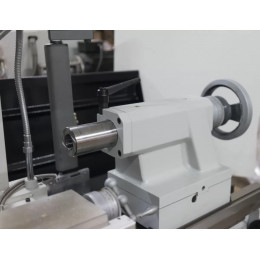
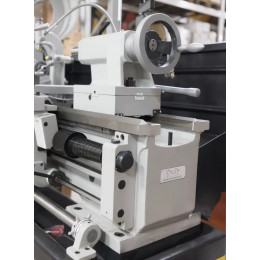
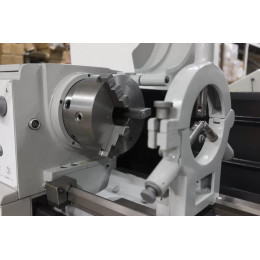
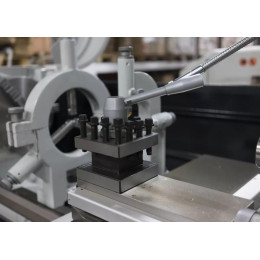
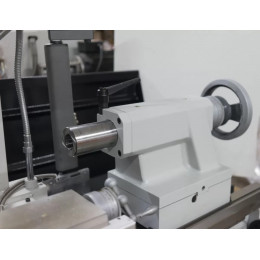
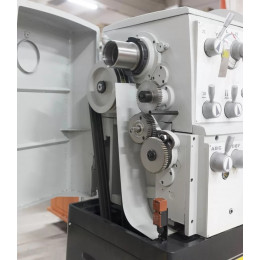
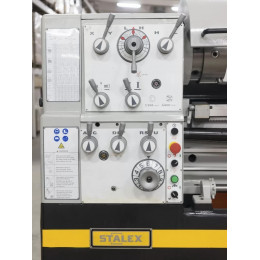
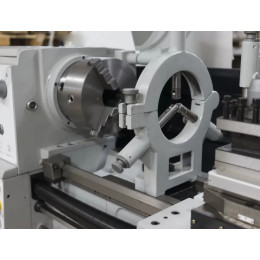
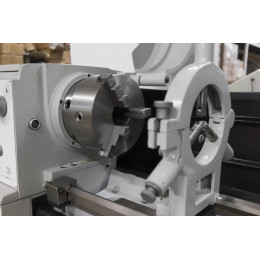
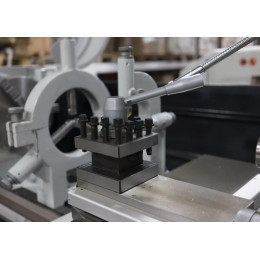
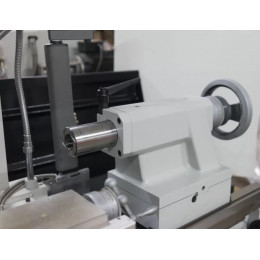
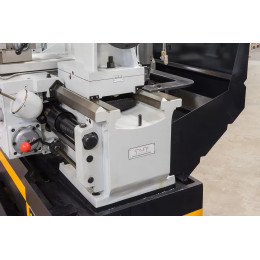
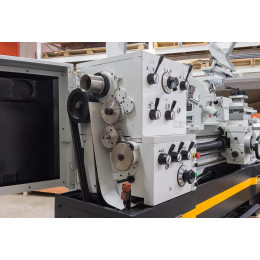
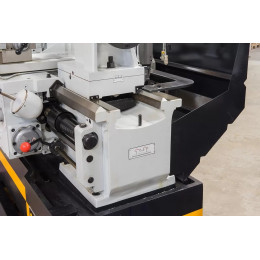
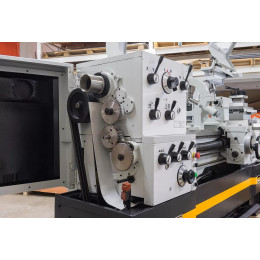
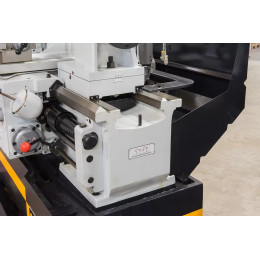
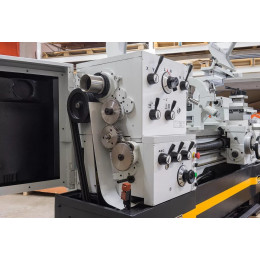
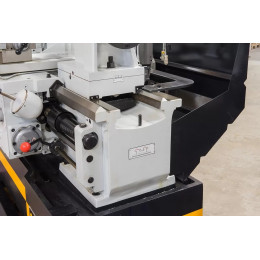
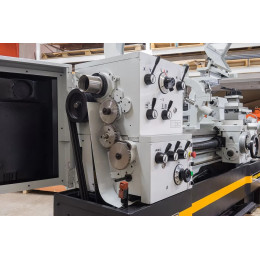
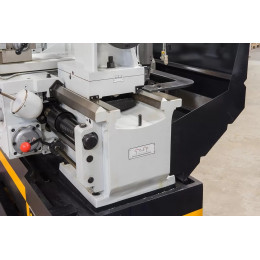
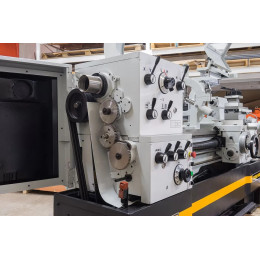
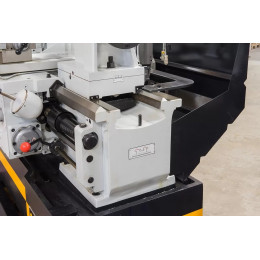
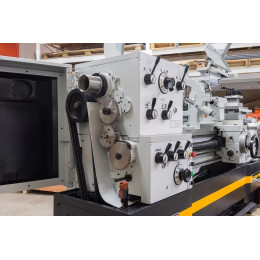
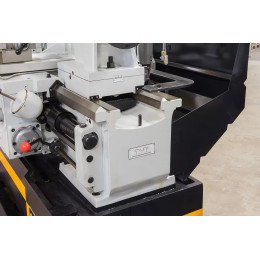
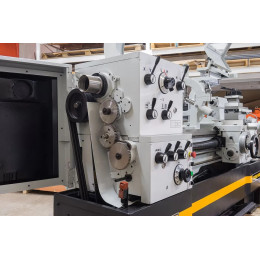
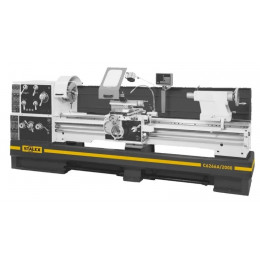
Токарно-винторезный станок — это универсальный металлорежущий станок, который выполняет обычное точение и нарезку резьбы за счёт кинематической связи шпинделя и подачи суппорта. Узлы станка: станина, шпиндельная бабка с коробкой скоростей, суппорт с поперечной и продольной подачей, коробка подач, коробка ходовых винтов и ходовой вал, задняя бабка. В отличие от настольных токарных станков, винторезные рассчитаны на более тяжёлые заготовки и длительную работу в сменном режиме, а по сравнению с токарными станками с ЧПУ все операции выполняются оператором вручную по лимбам и шкалам, без программирования.
Какие операции выполняют на производстве
На токарно-винторезных станках обрабатывают валы, втулки, фланцы, оси, крепёж и нестандартные детали: выполняют черновое и чистовое точение наружных и внутренних цилиндрических поверхностей, подрезку торцов, расточку отверстий, развертывание, сверление и зенкерование. За счёт ходового винта и сменных шестерён или коробки подач нарезают метрическую, дюймовую, модульную и питчевую резьбу на валах и в отверстиях. Дополнительно возможны операции конусного точения, канавок под стопорные кольца, выборки фасок и посадочных по допускам общего машиностроения.
Основные типы токарно-винторезных станков в каталоге
- Настольные токарно-винторезные станки малого класса — для мелких деталей длиной до 400–600 мм и диаметром до 150–200 мм, применяются в ремонтных участках, учебных мастерских и для доработки единичных деталей.
- Напольные универсальные станки общего назначения — классическая конструкция с расстоянием между центрами 750–1500 мм и высотой центров 160–250 мм, подходят для небольших серий и типового ремонтного производства.
- Тяжёлые токарно-винторезные станки — усиленная станина, увеличенный диаметр прутка над станиной (до 500–800 мм и более), повышенная мощность электродвигателя шпинделя для обработки крупногабаритных деталей и жёстких сталей.
- Станки с увеличенным проходным отверстием шпинделя — позволяют протягивать через шпиндель длинные заготовки (трубы, прутки) диаметром 50–100 мм и обрабатывать их в патроне или в центрах.
- Исполнения с жёсткой опорой и удлинённой станиной — расстояние между центрами 2000–3000 мм и более, рассчитаны на обработку длинных валов, винтов, ходовых штанг и других протяжённых заготовок.
- Токарно-винторезные станки с расширенным рядом резьб — кинематические схемы, позволяющие без смены шестерён нарезать полный ряд метрических, дюймовых, модульных и питчевых резьб в заданном диапазоне шагов.
На какие параметры смотреть при выборе станка
- Диаметр обработки над станиной и над суппортом — определяет максимальный габарит детали; типичные диапазоны: 160–250 мм для лёгких станков, 300–800 мм для средних и тяжёлых исполнений.
- Расстояние между центрами — реальная длина заготовки, которую можно установить: от 500–750 мм для компактных моделей до 2000–3000 мм и более для длинномерных деталей.
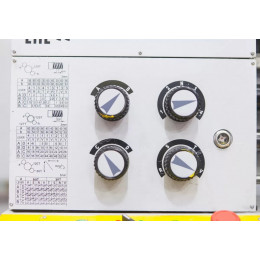
- Мощность привода и диапазон частот шпинделя — мощность двигателя обычно от 1,1–2,2 кВт для настольного уровня и до 7,5–15 кВт для тяжёлых станков; важен диапазон оборотов шпинделя (например, 40–1600 об/мин) с достаточным числом ступеней для подбора режимов резания под разные материалы.
- Наличие и диапазон резьбонарезания — поддерживаемые типы резьб (метрическая, дюймовая, модульная, питчевая) и шаг резьбы, который можно получить без перенастройки; важно сверить с номенклатурой деталей, которые фактически обрабатываются в цеху.
- Кинематика подач и жёсткость станины — наличие продольной и поперечной механической подачи, возможность тонкой ручной подачи, тип направляющих (призматические, плоско-призматические), масса станка и конструкция опор, влияющие на виброустойчивость и точность.
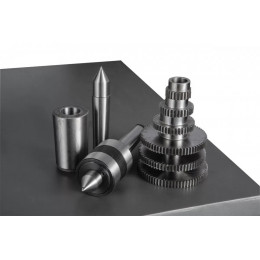
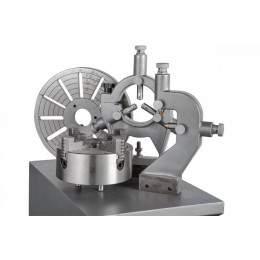
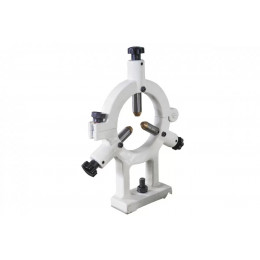
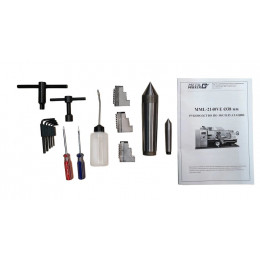
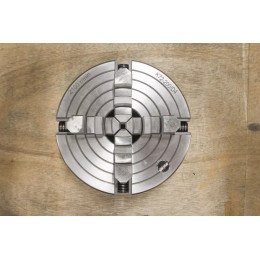
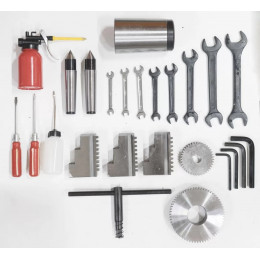
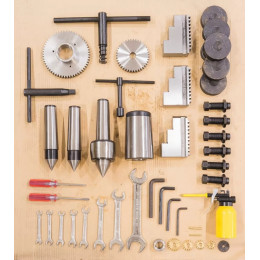
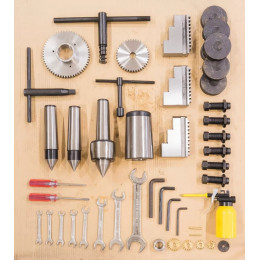
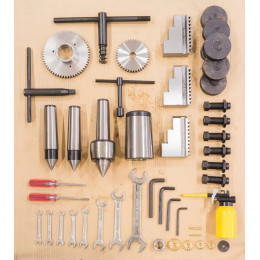
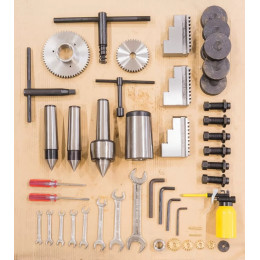
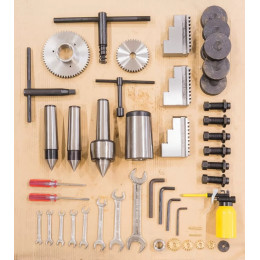
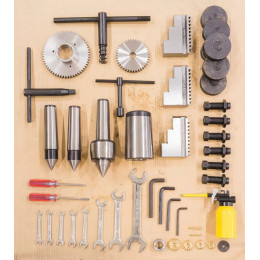
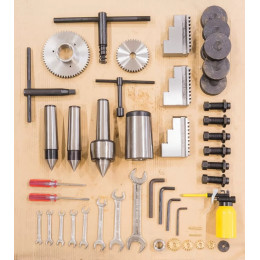
- Комплектация оснасткой — тип и размер патрона (трёхкулачковый/четырёхкулачковый, диаметр 160–400 мм и более), наличие люнета, задней бабки с конусом Морзе нужного номера, резцедержателя на 4 позиции или быстросъёмной системы, защитных кожухов и системы СОЖ.
Практическая выгода токарно-винторезного станка для цеха
Наличие собственного токарно-винторезного станка позволяет выполнять широкий спектр ремонтных и производственных операций без передачи работ на сторону: от разовой доработки детали до мелкой серии валов, втулок и резьбовых элементов. За счёт универсальности кинематики один станок закрывает большинство типовых задач по точению и нарезке резьбы, разгружая более дорогое оборудование с ЧПУ и снижая зависимость от внешних подрядчиков.
- Сокращение простоя оборудования за счёт быстрой изготовления или восстановления деталей непосредственно на предприятии.
- Гибкая переналадка под штучные и мелкосерийные заказы без программирования и сложной подготовки.
- Возможность поддерживать эксплуатационный запас нестандартных деталей, которые сложно купить «с полки».
- Повышение точности и повторяемости по сравнению с ручной обработкой или мелкими настольными станками, при сохранении понятного для токаря управления.