
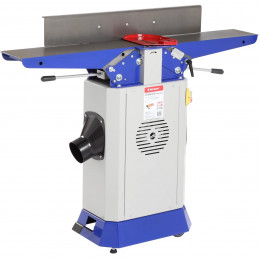
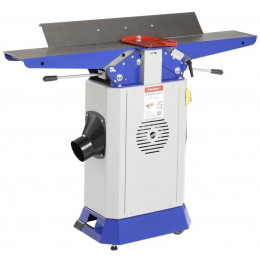
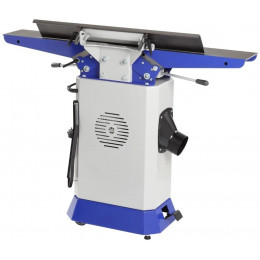
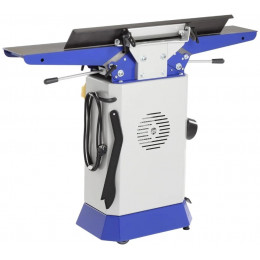
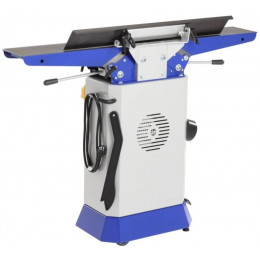
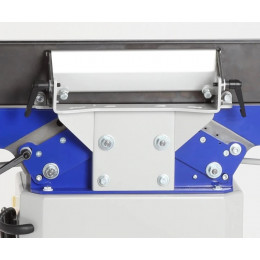
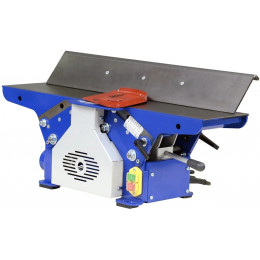
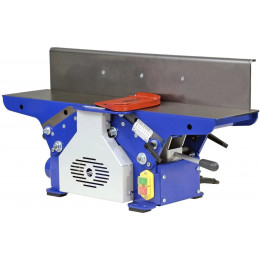
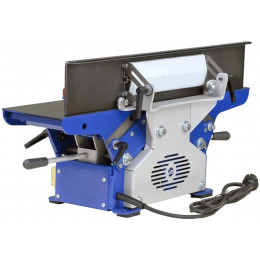
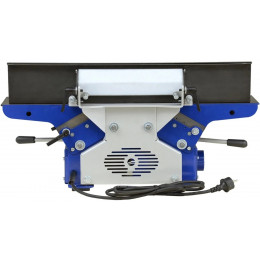
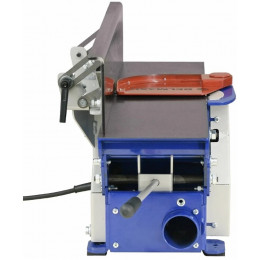
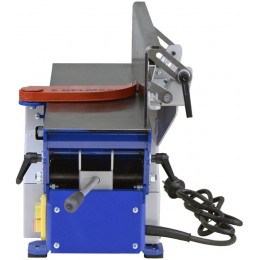
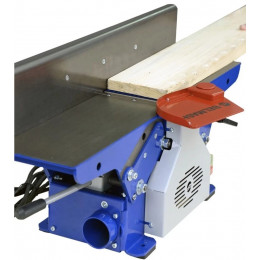
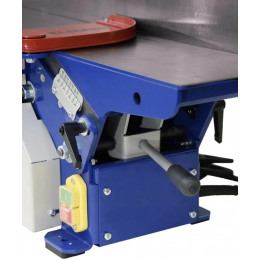
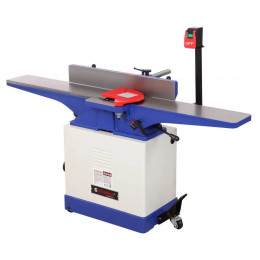
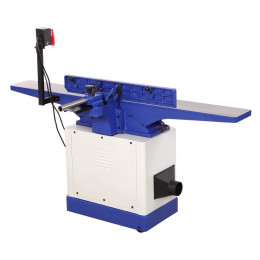
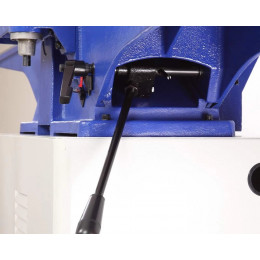
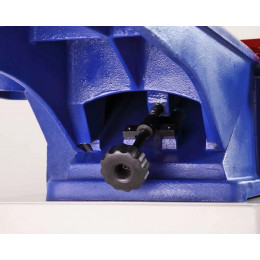
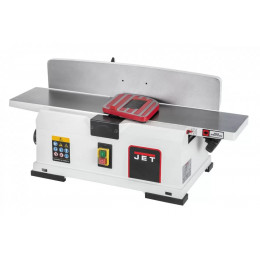
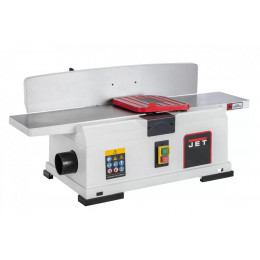
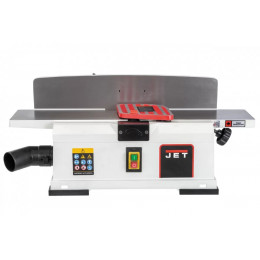
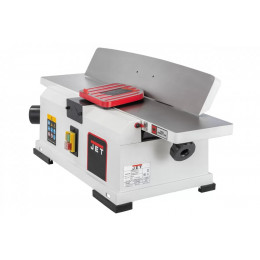
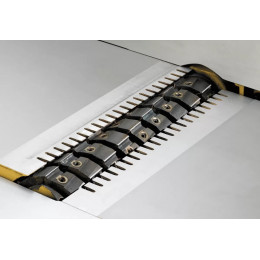
Как устроен фуговальный станок
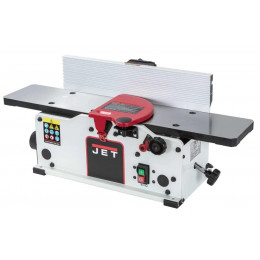
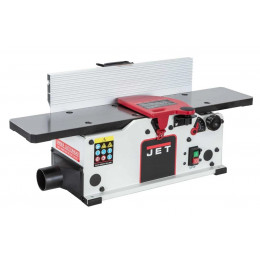
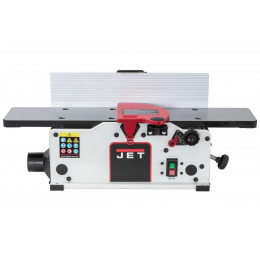
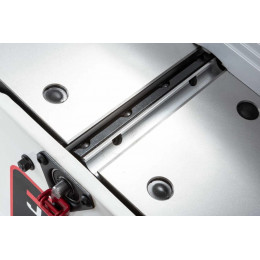
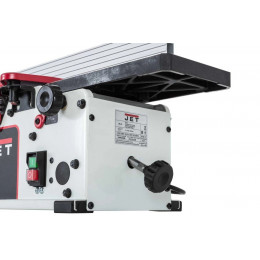
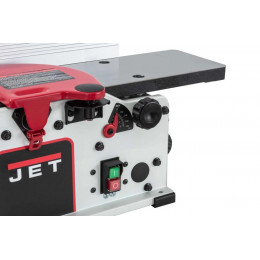
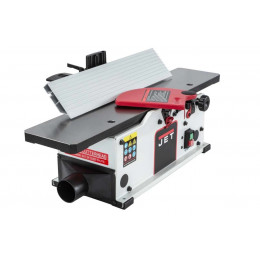
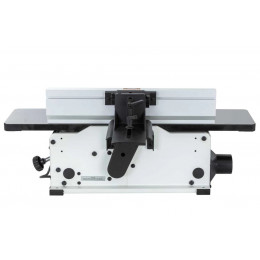
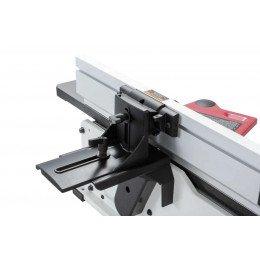
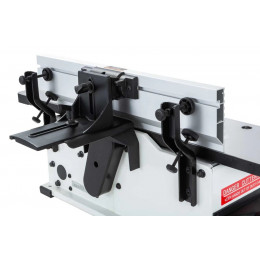
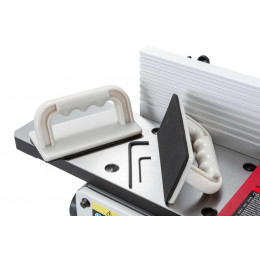
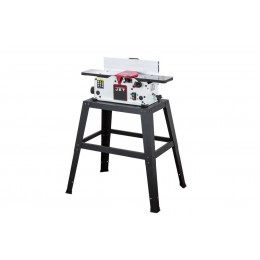
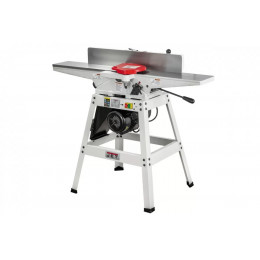
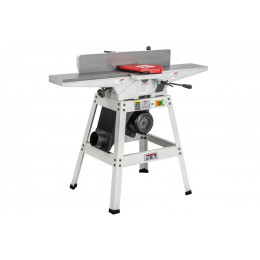
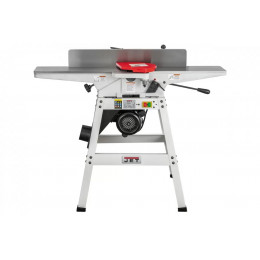
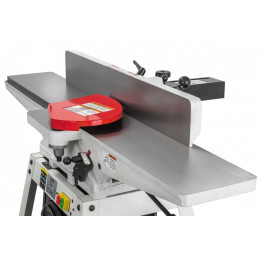
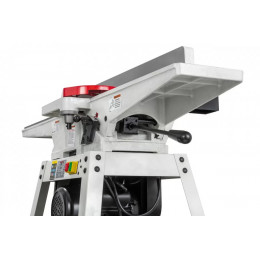
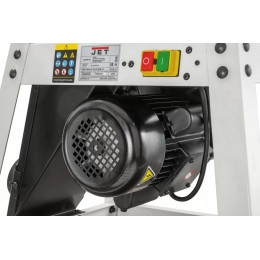
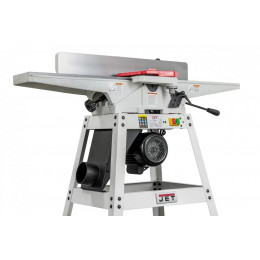
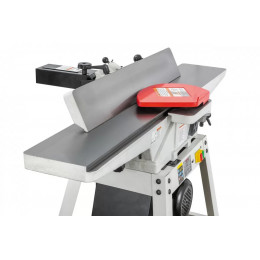
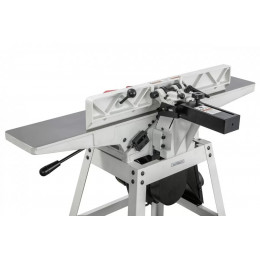
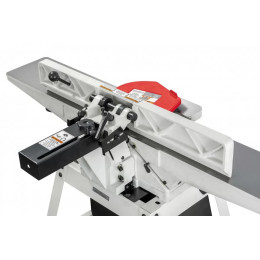
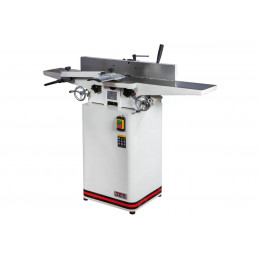
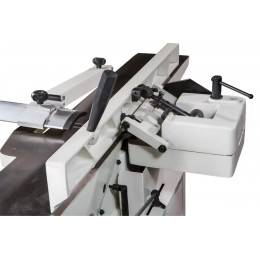
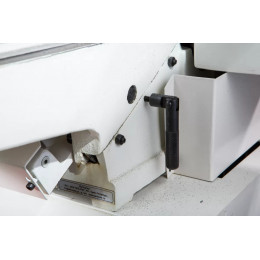
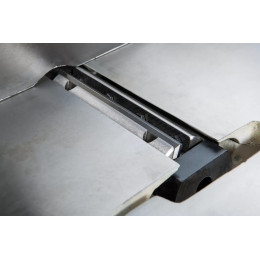
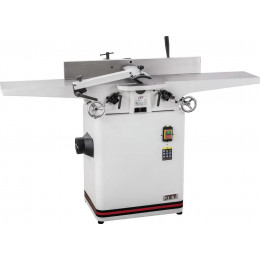
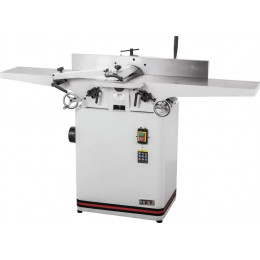
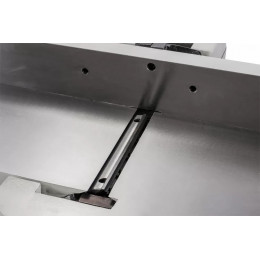
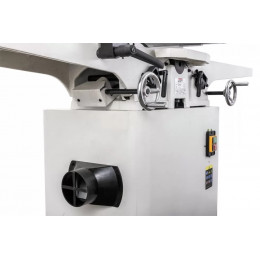
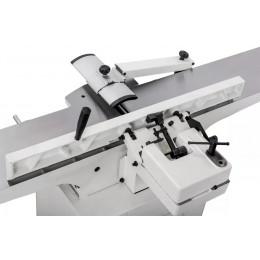
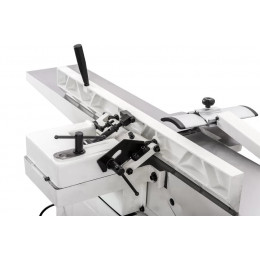
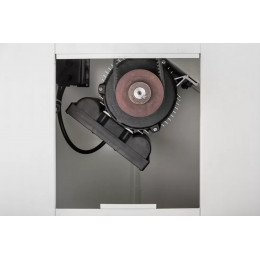
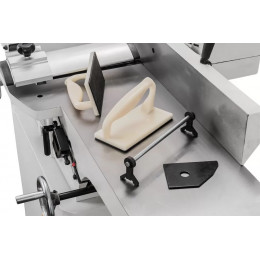
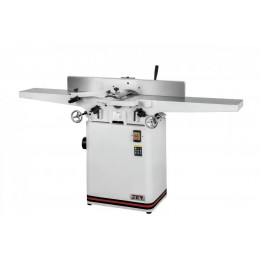
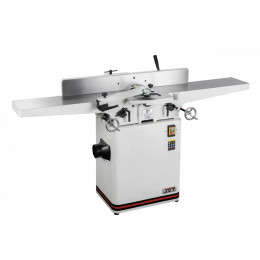
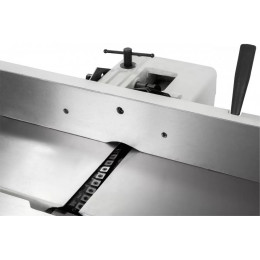
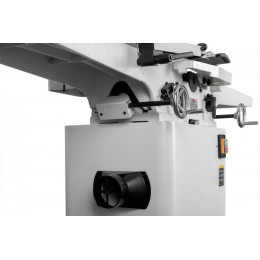
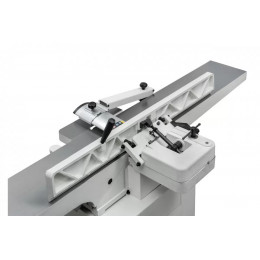
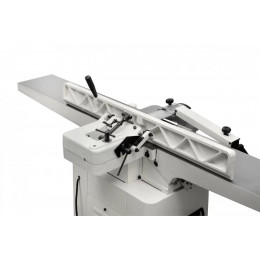
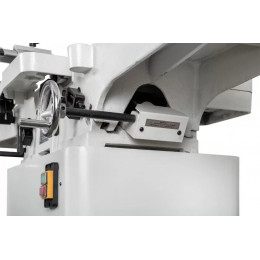
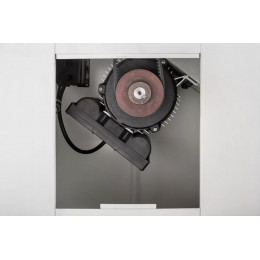
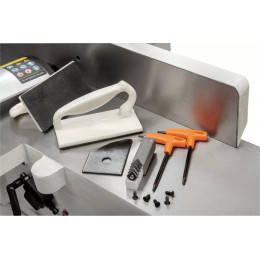
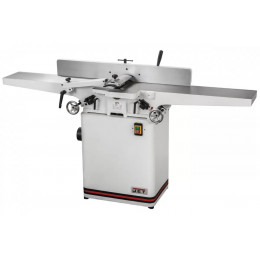
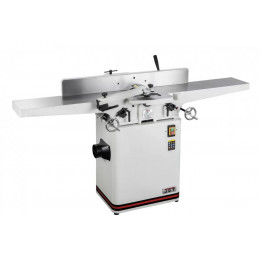
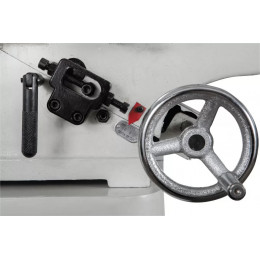
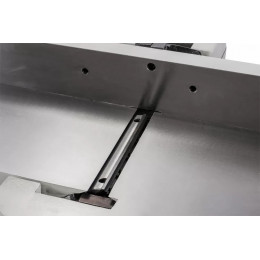
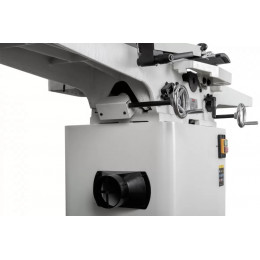
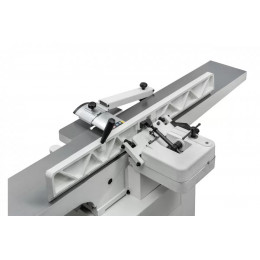
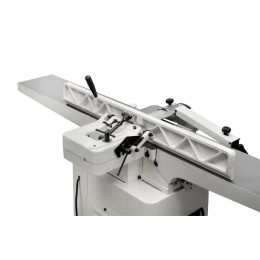
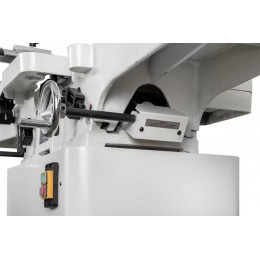
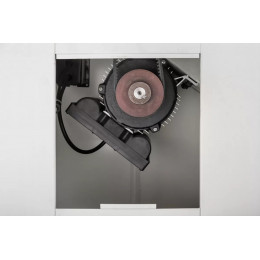
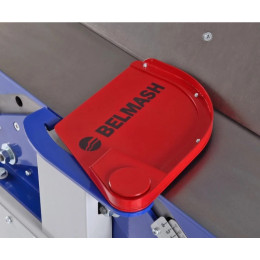
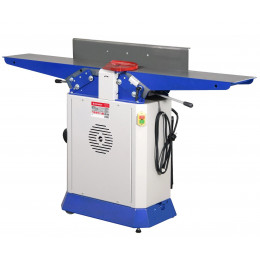
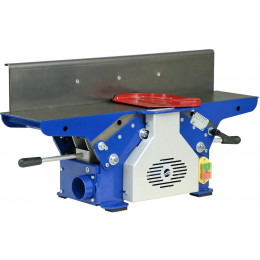
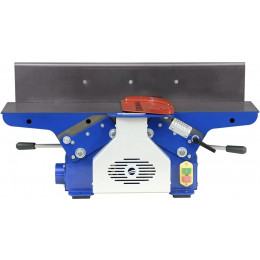
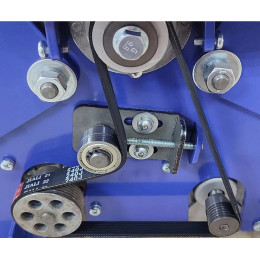
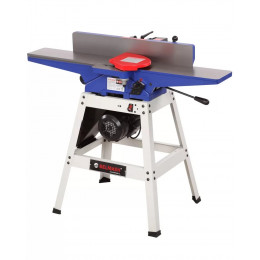
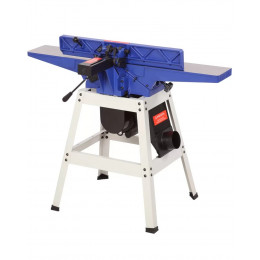
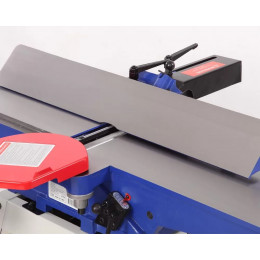
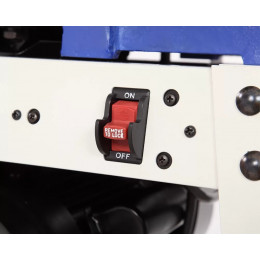
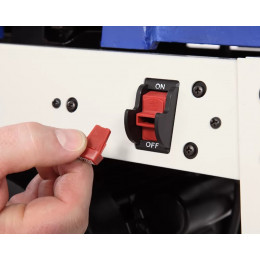
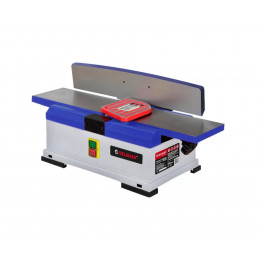
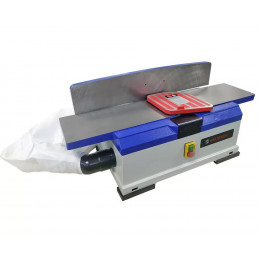
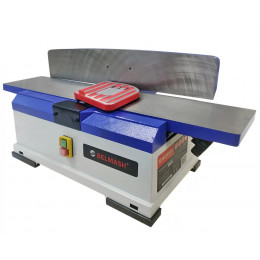
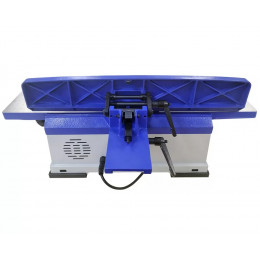
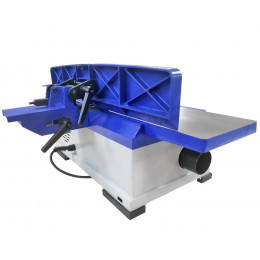
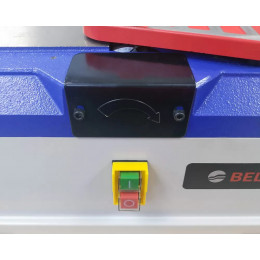
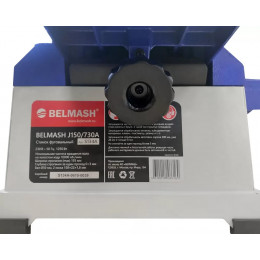
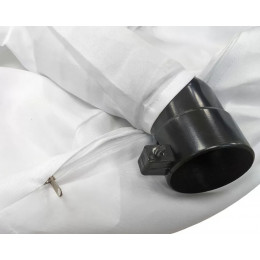
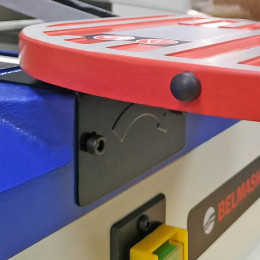
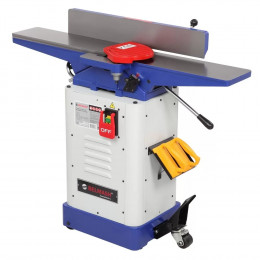
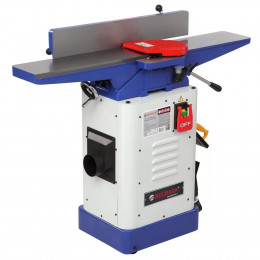
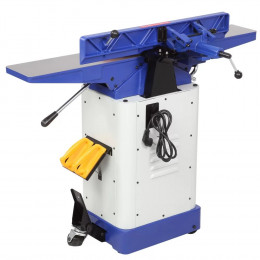
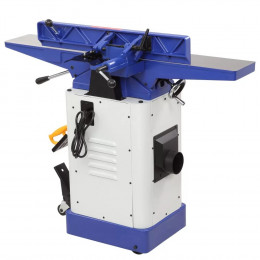
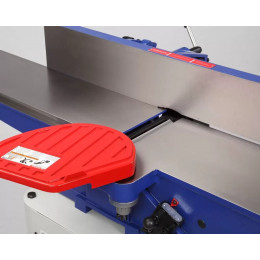
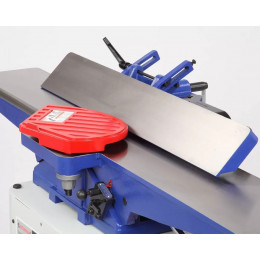
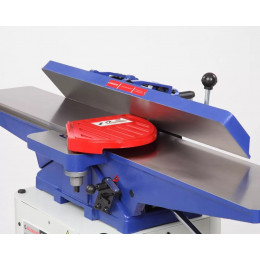
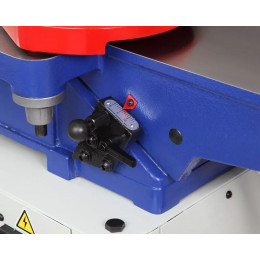
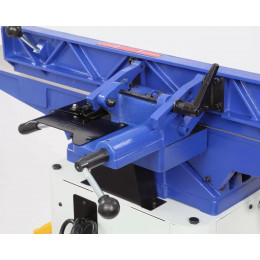
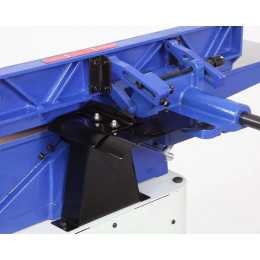
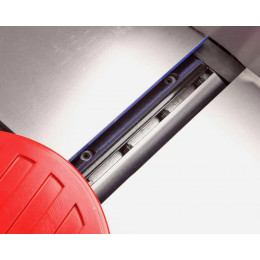
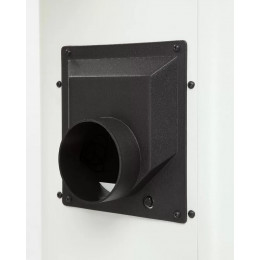
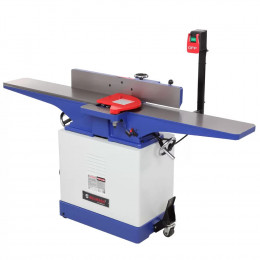
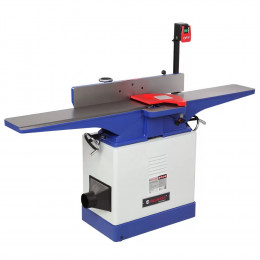
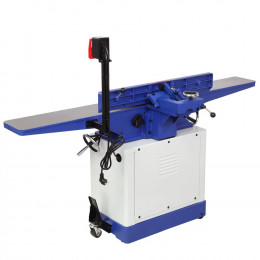
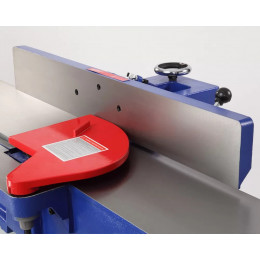
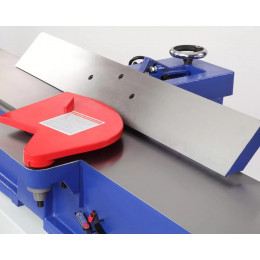
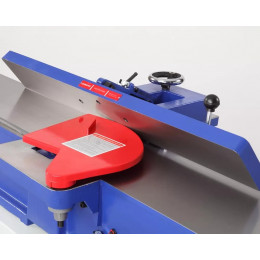
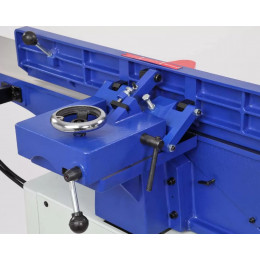
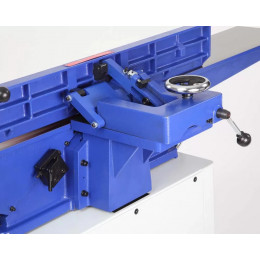
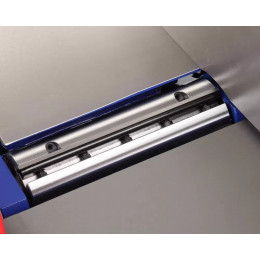
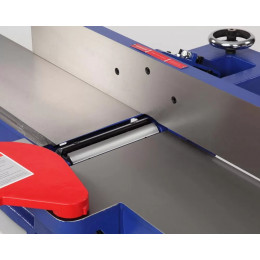
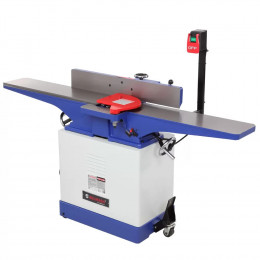
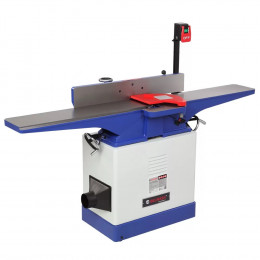
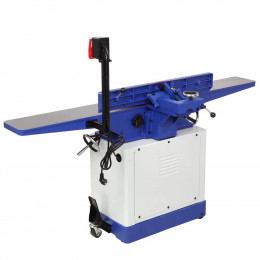
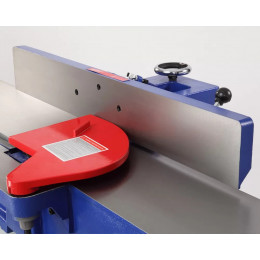
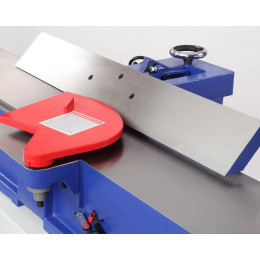
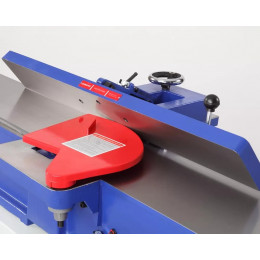
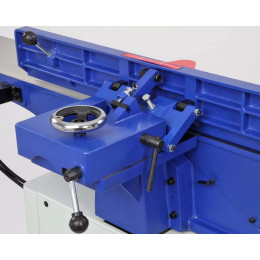
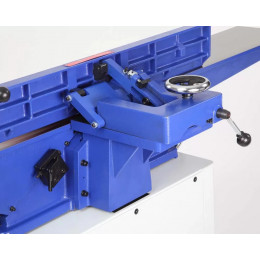
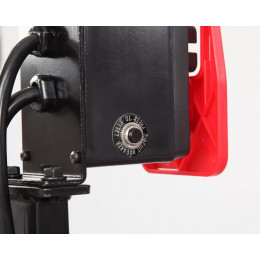
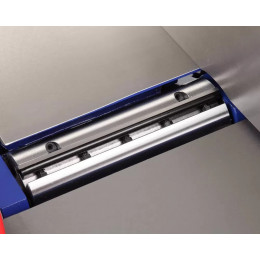
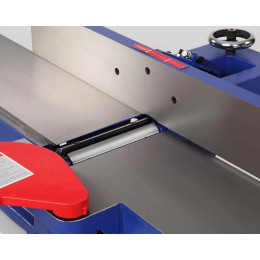
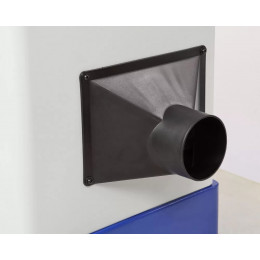
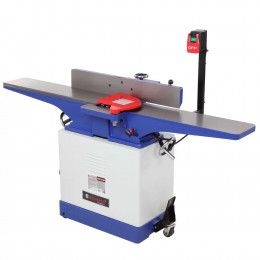
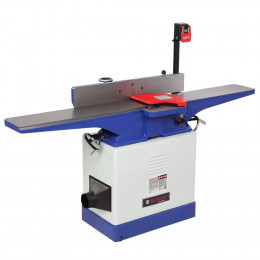
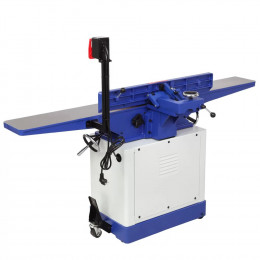
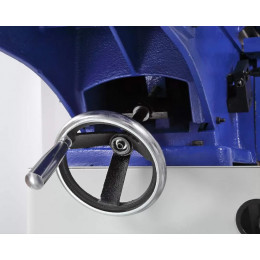
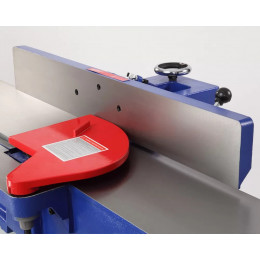
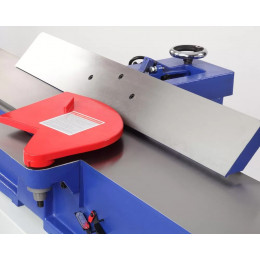
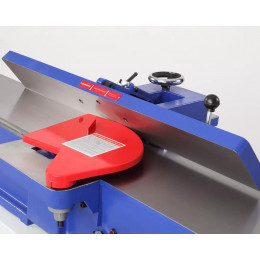
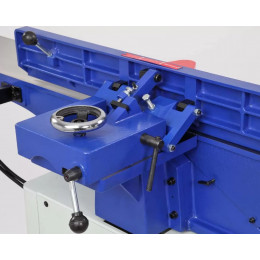
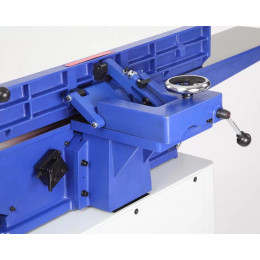
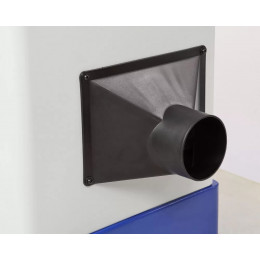
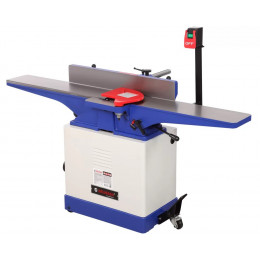
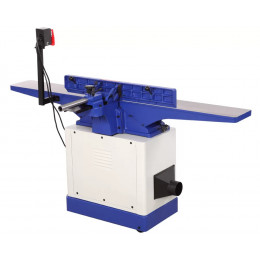
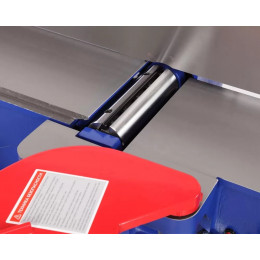
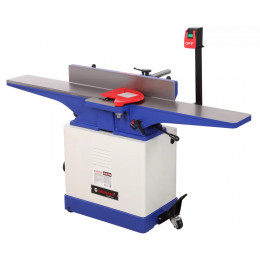
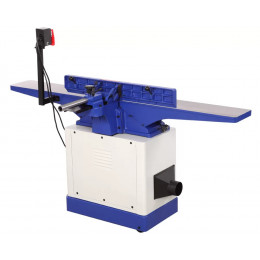
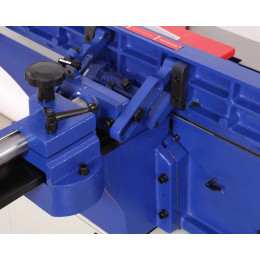
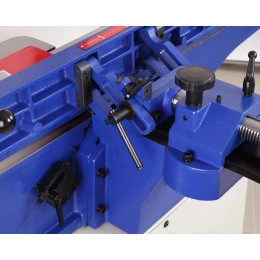
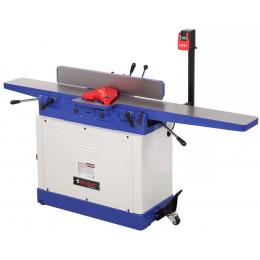
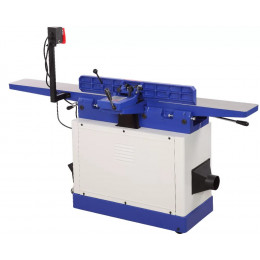
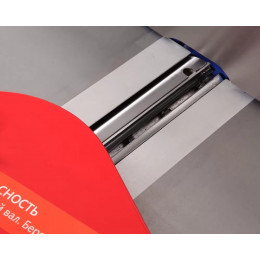
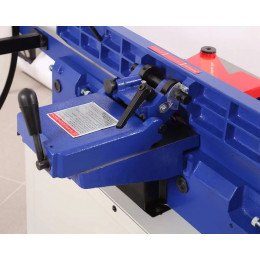
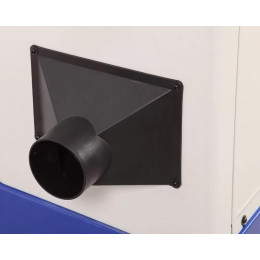
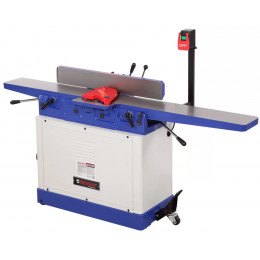
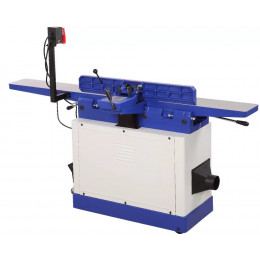
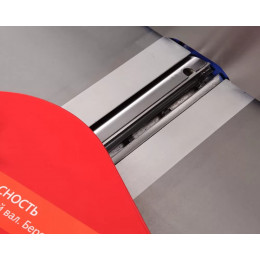
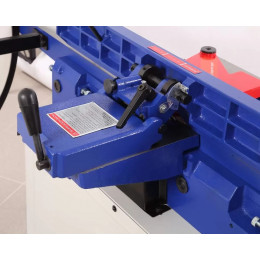
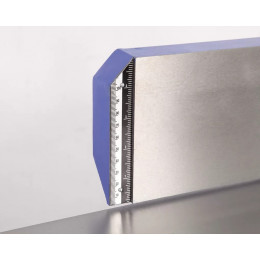
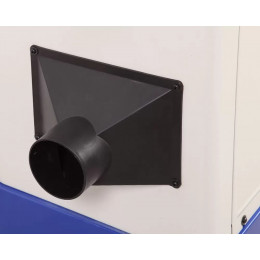
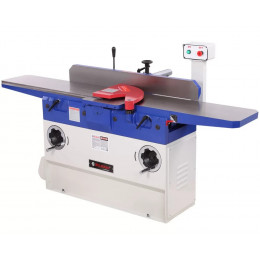
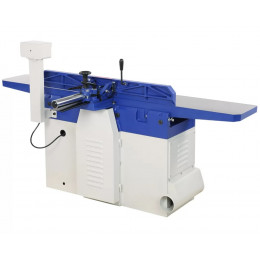
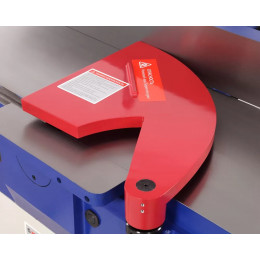
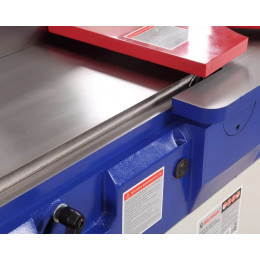
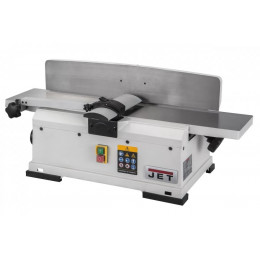
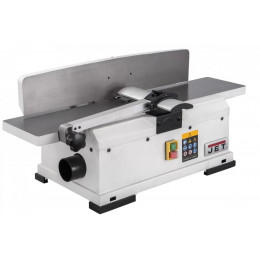
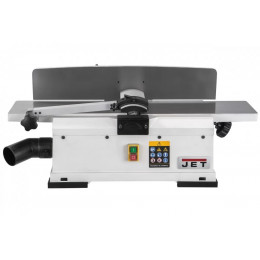
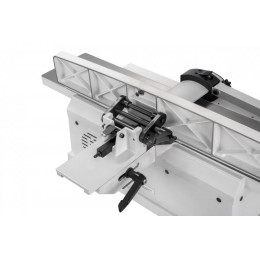
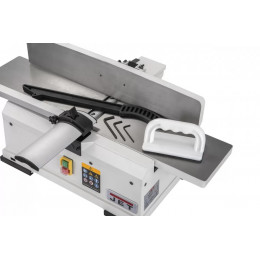
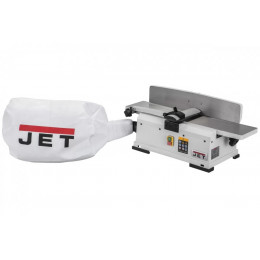
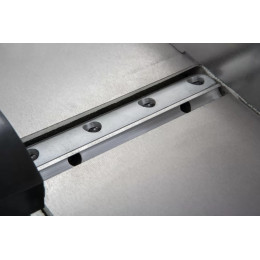
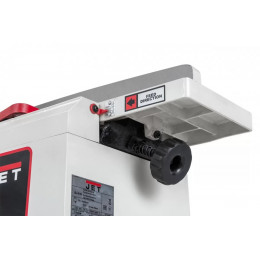
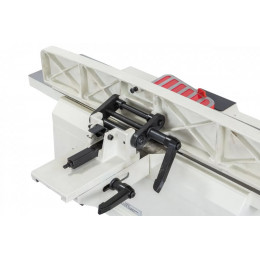
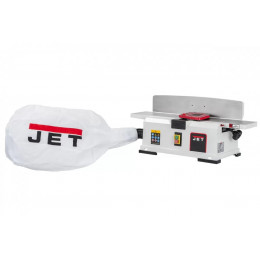
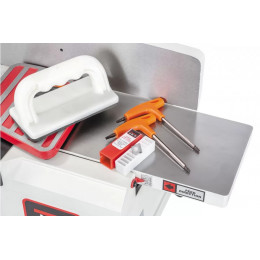
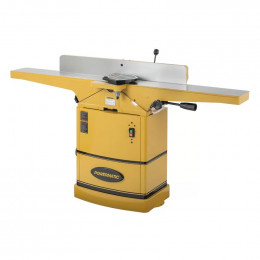
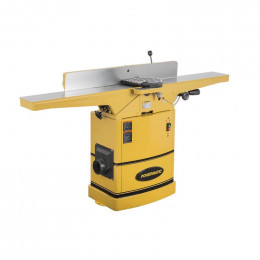
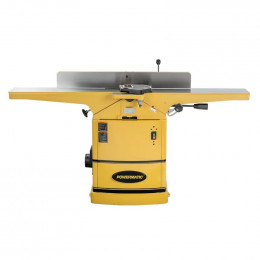
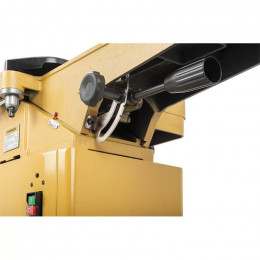
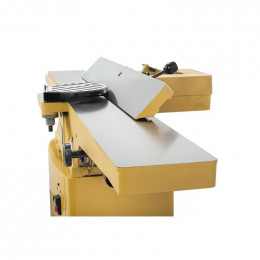
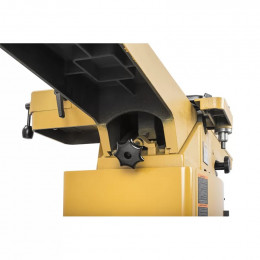
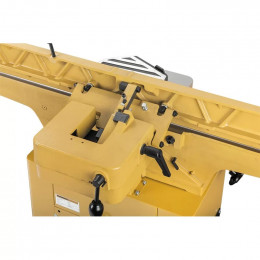
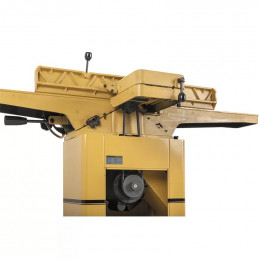
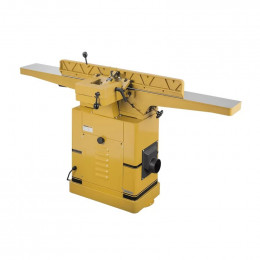
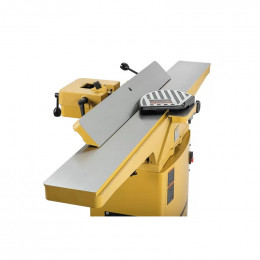
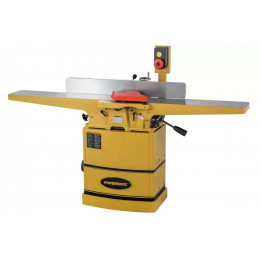
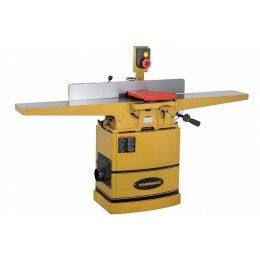
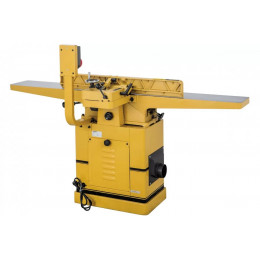
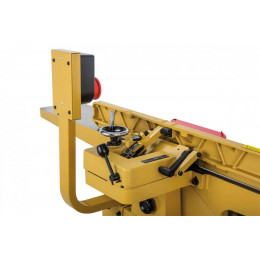
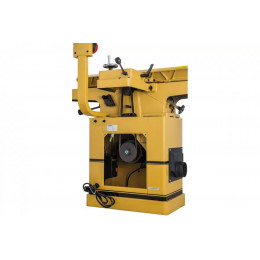
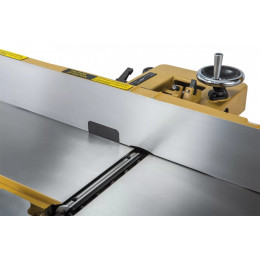
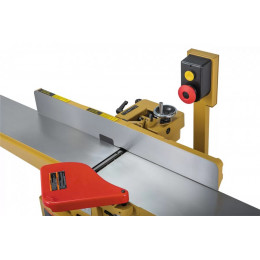
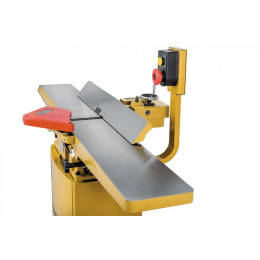
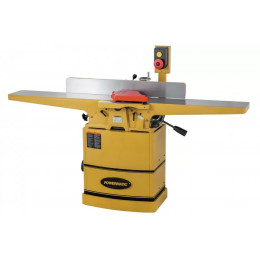
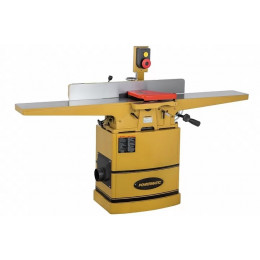
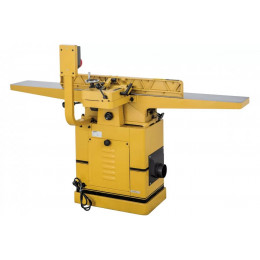
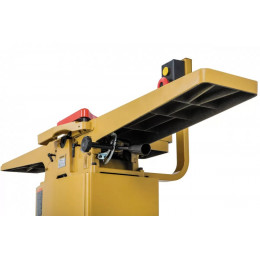
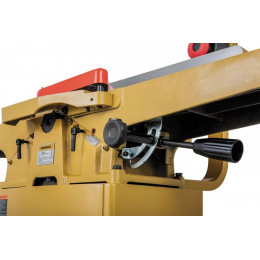
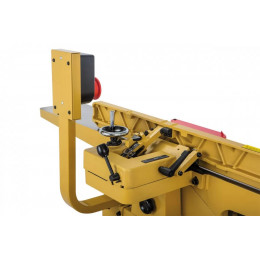
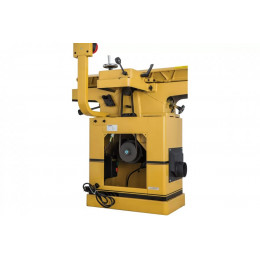
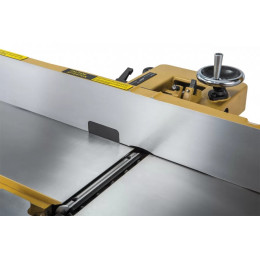
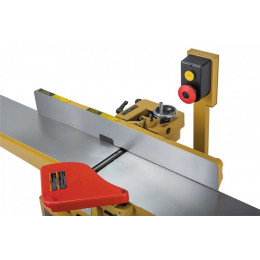
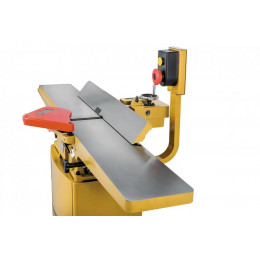
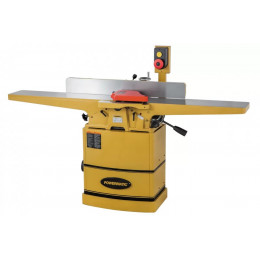
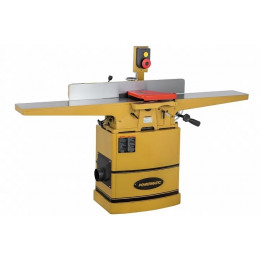
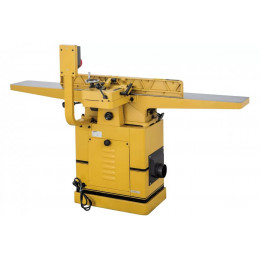
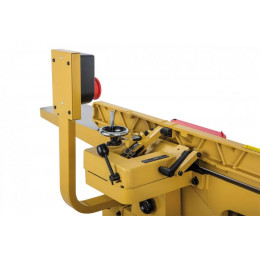
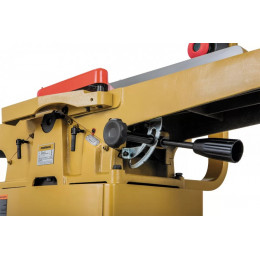
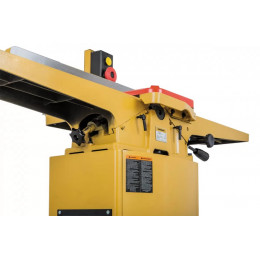
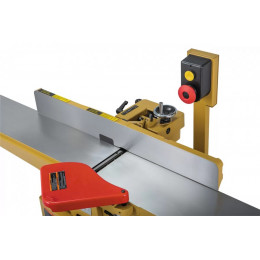
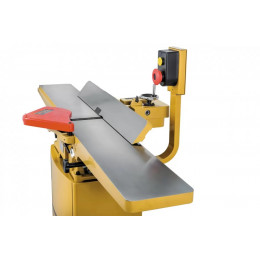
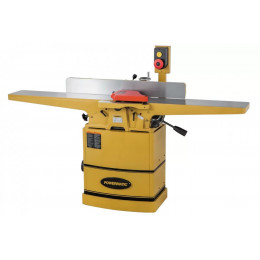
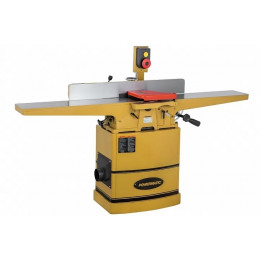
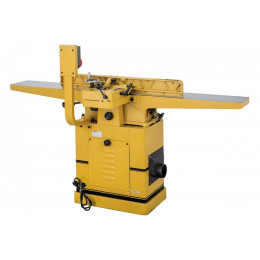
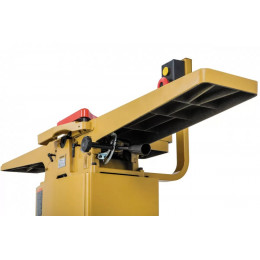
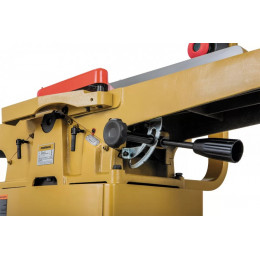
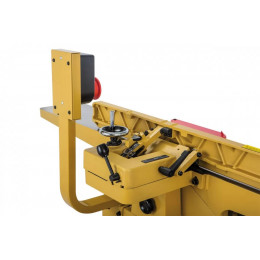
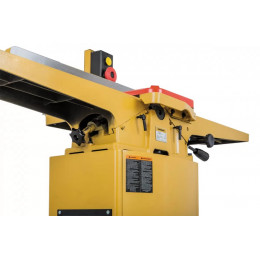
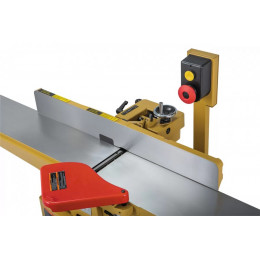
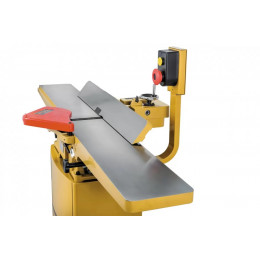
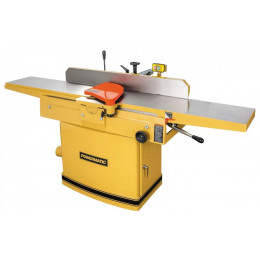
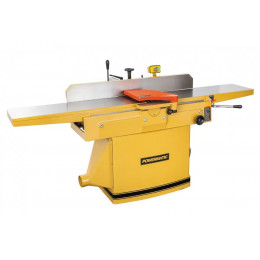
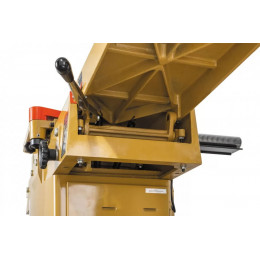
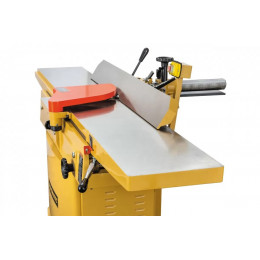
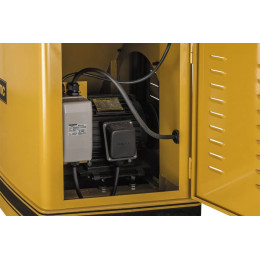
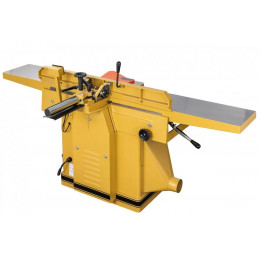
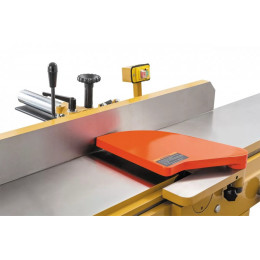
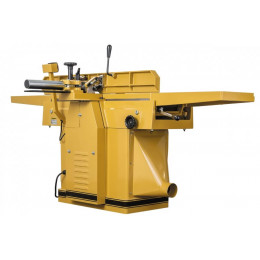
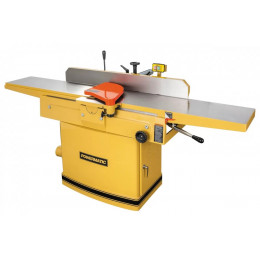
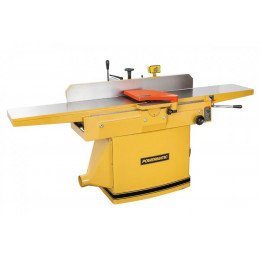
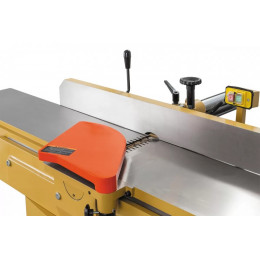
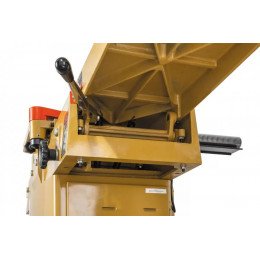
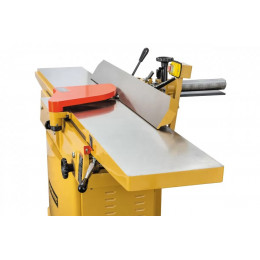
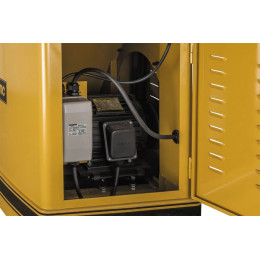
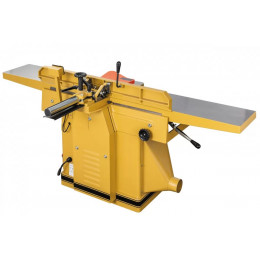
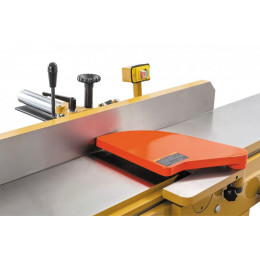
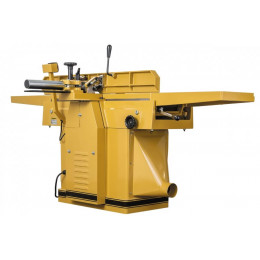
Фуговальный станок — это оборудование для получения ровной базовой плоскости и прямого угла на заготовке перед дальнейшей обработкой. Основные узлы: литой стол из двух секций (подающий и приемный), ножевой вал (или спиральная головка), направляющая линейка (упор), привод и узлы защиты/аспирации. Заготовка проходит по столу над режущим узлом: снимается тонкий слой, а опора на приемный стол формирует ровную поверхность. В отличие от рейсмусового станка, который калибрует толщину по уже имеющейся базе, фуговальный как раз эту базу создаёт; шлифовальные работают по чистоте поверхности, а не по геометрии, а пильные и ленточные пилы выполняют раскрой, не исправляя винт и «пропеллер» доски.
Типовые операции в мастерской и на производстве
На фуговальном станке выравнивают одну пласть (получают опорную плоскость) и кромку под 90° к ней для последующего распила, склейки щитов, фрезерования и рейсмусования. Частая операция — подготовка кромок под стыковку: точная геометрия уменьшает зазоры и расход клея. Также фугование применяют для исправления небольшого коробления, снятия «волны» после хранения и подгонки бруса/доски в размер по прямолинейности. В паре с рейсмусом станок задаёт технологическую последовательность: сначала база и угол, затем толщина и параллельность.
Какие исполнения встречаются в каталоге
- Напольные станки с чугунными столами — для постоянного места, стабильной геометрии и работы с длинной доской.
- Компактные настольные — для сервисных работ и небольших мастерских, где важны габариты и простая перенастройка.
- С длинными столами (увеличенная база) — удобнее для фугования заготовок 2–3 м без «клюва» на входе/выходе.
- С прямыми ножами на валу — классическая конструкция, понятная по обслуживанию и настройке.
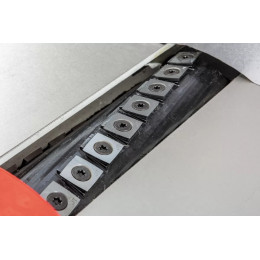
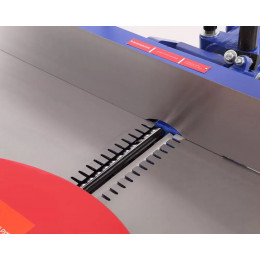
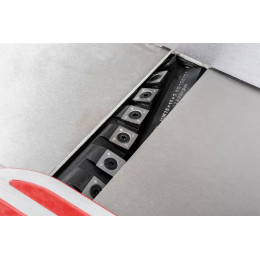
- Со спиральной (helical) режущей головкой и твердосплавными пластинами — стабильнее по качеству на сложной древесине и обычно тише в работе.
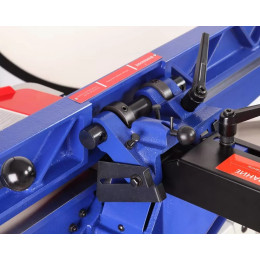
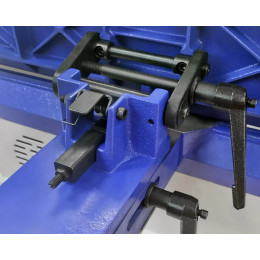
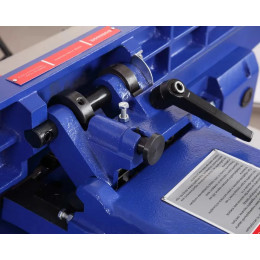
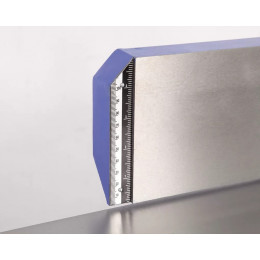
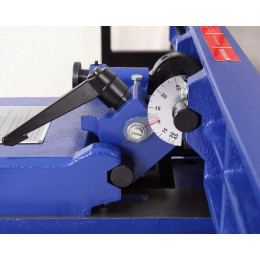
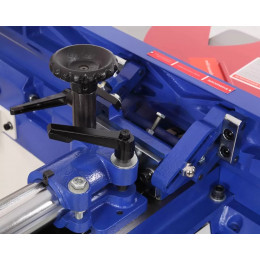
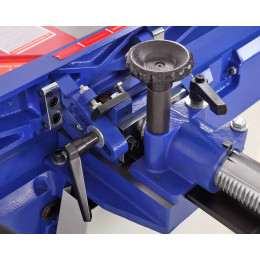
- С расширенной регулировкой упора и углов — для точной обработки кромок под заданный угол.
Параметры, по которым выбирают
- Ширина строгания: ориентиры 150–200 мм для мелких заготовок, 250–310 мм для столярки, 400+ мм — под щит/широкую доску. Выбирают по максимальной ширине пласти, которую нужно фуговать без переворота.
- Длина столов: чем длиннее, тем легче удержать прямолинейность на заготовках 1500–3000 мм. Для коротких деталей критично меньше, но для дверного/мебельного щита база важна.
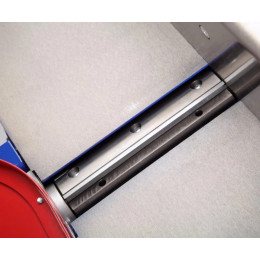
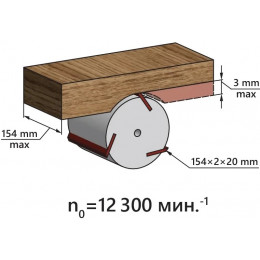
- Ножевой вал: диаметр и количество ножей влияют на чистоту и нагрузку. Спиральные головки лучше переносят сучки и встречное направление волокон; прямые ножи проще и дешевле в обслуживании.
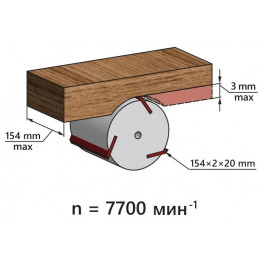
- Частота вращения и скорость подачи: в типовых диапазонах 4500–6500 об/мин и 4–10 м/мин (если подача механизирована). Чем выше производительность, тем важнее стабильная аспирация и мощность привода.
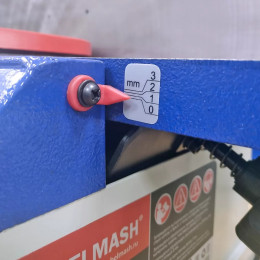
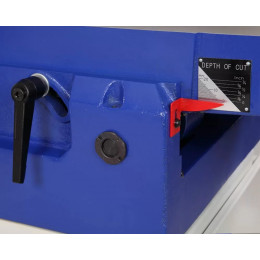
- Глубина съёма: обычно 0–3 мм за проход. Для точной геометрии чаще работают малыми съёмами 0,5–1,5 мм — меньше риск вырывов и проще держать плоскость.
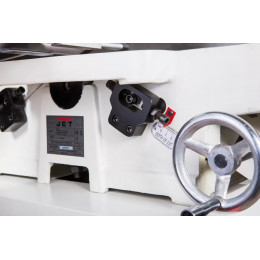
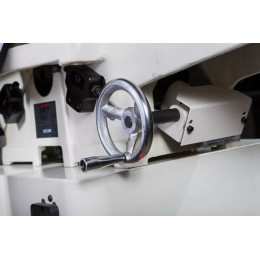
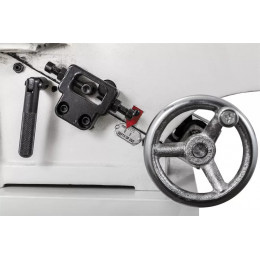
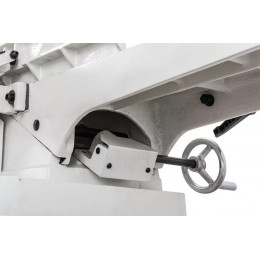
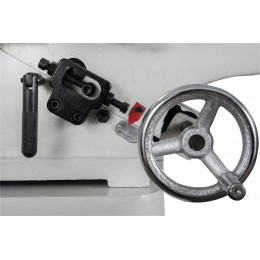
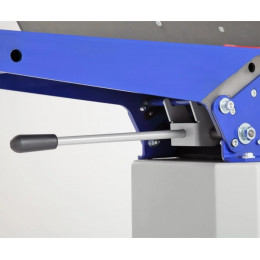
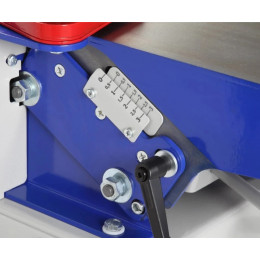
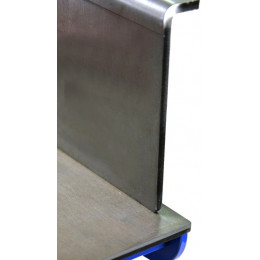
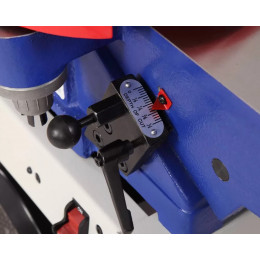
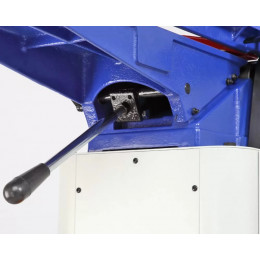
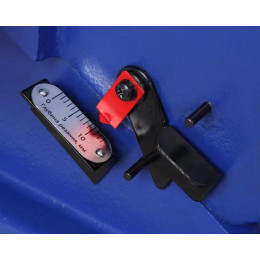
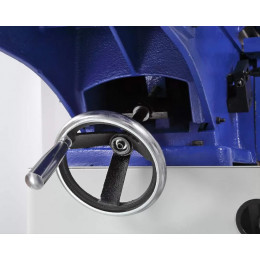
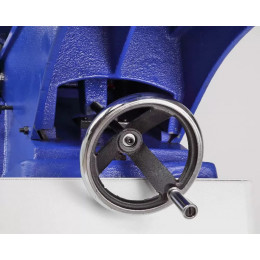
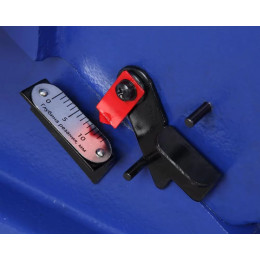
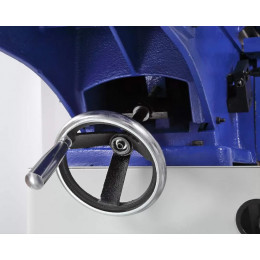
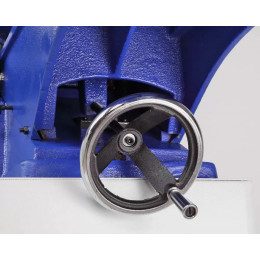
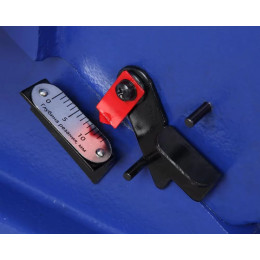
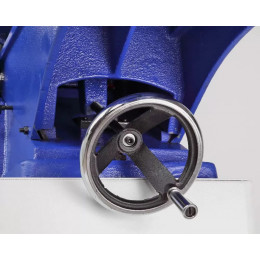
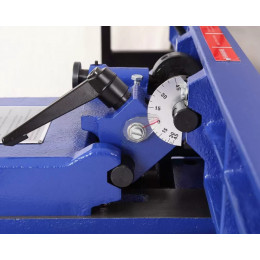
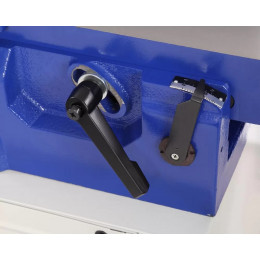
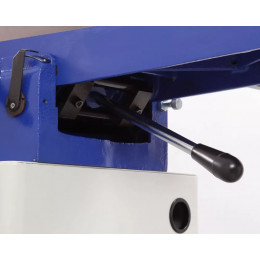
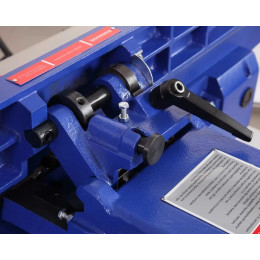
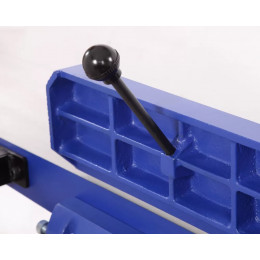
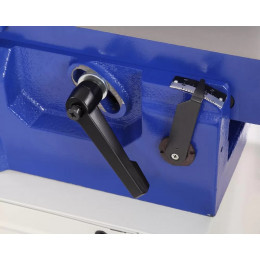
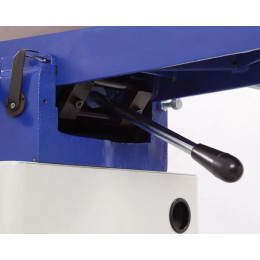
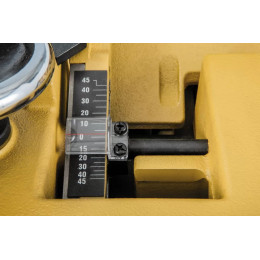
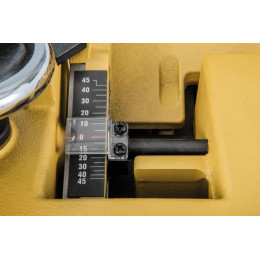
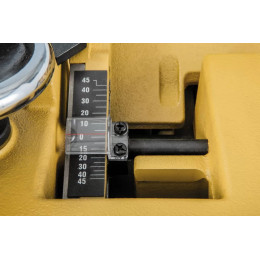
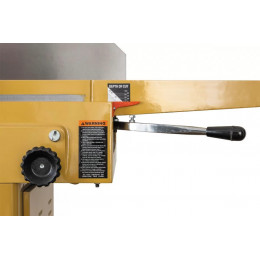
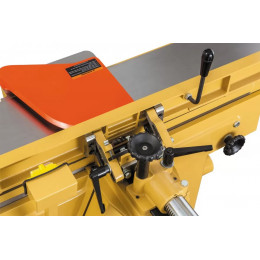
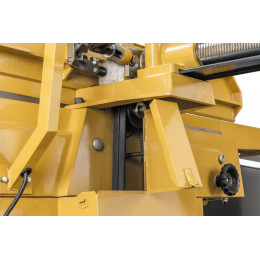
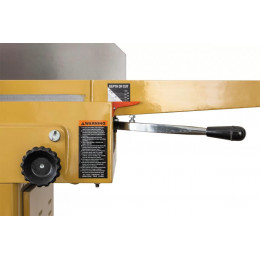
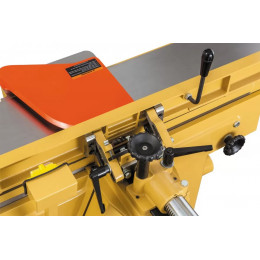
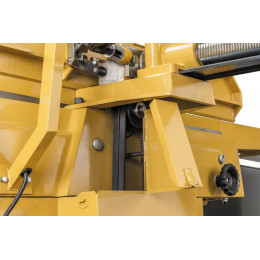
- Жёсткость и регулировки: чугунные столы, точная настройка параллельности/копланарности столов, понятные шкалы подъёма подающего стола и фиксация упора. Это напрямую влияет на повторяемость угла 90° и отсутствие «ступеньки».
Практическая выгода для владельца
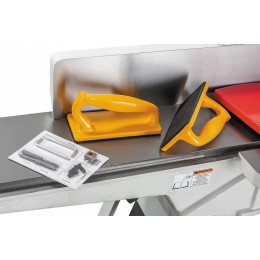
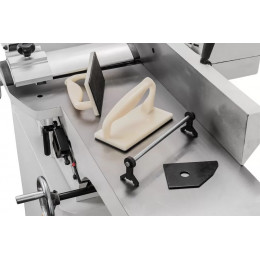
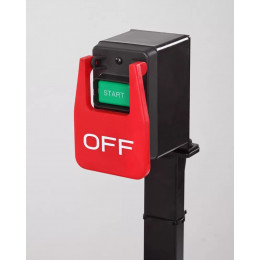
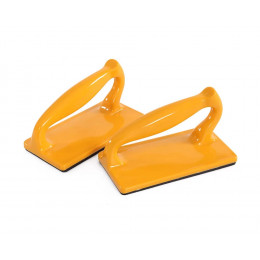
Фуговальный станок снижает долю ручной правки рубанком и «подгонки по месту»: геометрия заготовки становится предсказуемой до операций на пиле, фрезере и рейсмусе. Это экономит время на последующей сборке и уменьшает количество брака из-за непараллельности и скручивания. При правильной аспирации и исправных кожухах/прижимах повышается безопасность и стабильность качества при работе с разной влажностью и породой древесины.
- Меньше перенастроек на соседних станках — база и угол задаются в начале маршрута.
- Повторяемость размеров при серийных деталях — проще держать допуски на стыки и фрезерные операции.
- Контроль качества — дефекты заготовки выявляются сразу, до дорогостоящей обработки.