


Как устроены погружные ультразвуковые излучатели
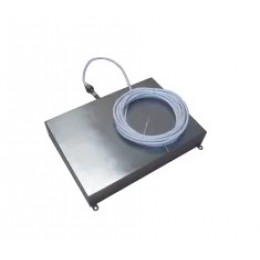
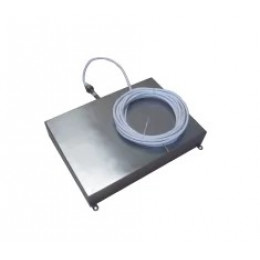
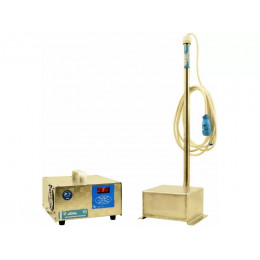
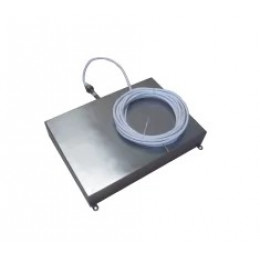
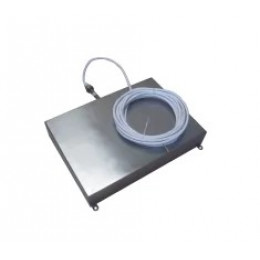
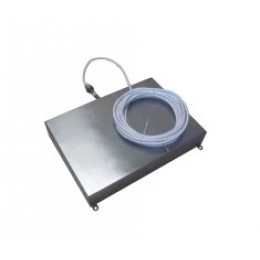
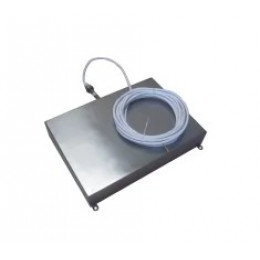
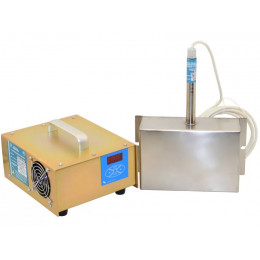
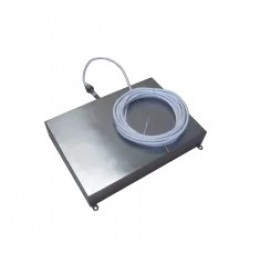
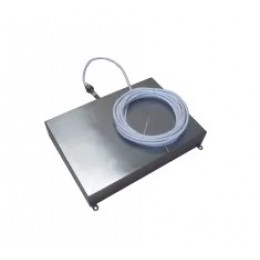
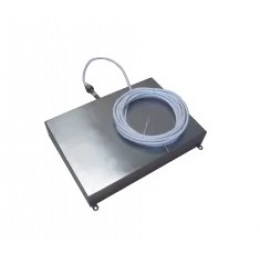
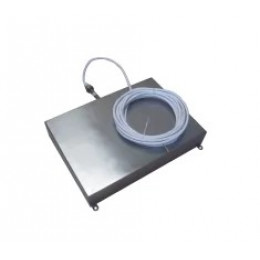
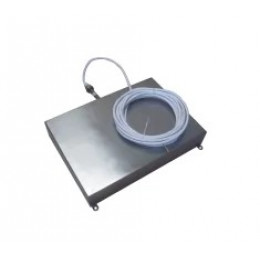
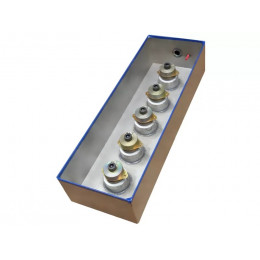
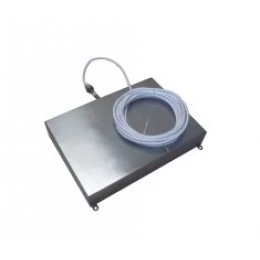
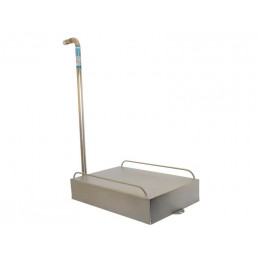
Погружной ультразвуковой излучатель — это герметичный стальной блок с установленными внутри пьезоэлектрическими преобразователями, который опускают в уже существующую моечную или технологическую ванну. Преобразователи создают ультразвуковые колебания, которые передаются через стенку корпуса в жидкость и формируют кавитацию. В отличие от ультразвуковых ванн, где резервуар и генератор изначально спроектированы как единое устройство, погружные излучатели позволяют модернизировать стандартные стальные, пластиковые или химически стойкие ванны. От обычных ванн ополаскивания они отличаются именно наличием ультразвука и возможностью тонкой очистки сложного профиля деталей.
Где применяют и какие задачи решают
Погружные ультразвуковые излучатели используют для очистки металлических и пластиковых деталей от масел, нагара, окалины, полировочных паст, флюсов и технологических смазок в машиностроении, автосервисах и ремонтных мастерских. Их устанавливают в линии подготовки поверхности перед гальваникой, покраской или наплавкой, а также в моечных участках подшипников, гидроагрегатов, топливной аппаратуры. В электронике и приборостроении такие устройства применяют для бережной очистки плат, разъемов, оптических компонентов и мелких прецизионных деталей. За счет размещения излучателя в уже имеющихся ваннах можно дооснастить существующие моечные посты ультразвуком без полной замены оборудования.
Основные типы погружных ультразвуковых излучателей в каталоге
- Корпусные излучатели для дна ванны — компактные герметичные модули, устанавливаемые на дно резервуара; подходят для прямоугольных ванн с ограниченным местом по бортам.
- Боковые (навесные) излучатели — крепятся к стенке ванны, обеспечивают более равномерное распределение ультразвука по высоте, удобны для глубоких емкостей.
- Подвесные излучатели — размещаются под рабочей решеткой или подвешиваются в верхней зоне ванны на кронштейнах, используются там, где нельзя монтировать оборудование на дно.
- Излучатели для встроенного монтажа — корпуса с усиленными фланцами или монтажными рамками, которые ввариваются или врезаются в стенки технологических ванн на стадии их изготовления или модернизации.
- Высокочастотные модули (часто 68–120 кГц) — применяются для тонкой очистки мелких деталей сложной формы, оптики и электроники, где важно минимизировать риск микроповреждений поверхности.
- Низкочастотные излучатели повышенной мощности (обычно 20–28 кГц) — ориентированы на удаление плотных отложений, коррозии и нагаров на массивных деталях, штампах и инструментах.
На что смотреть при выборе погружного излучателя
- Габариты и зона излучения — размеры корпуса подбирают под внутренние размеры ванны и фактическую зону загрузки; важно учитывать зазор от стенок и дна не менее 20–30 мм для нормальной циркуляции жидкости.
- Выходная мощность — ориентируются на мощность от 8–15 Вт/л для щадящей очистки (электроника, оптика) до 20–30 Вт/л и выше для интенсивной мойки механических узлов; для больших ванн может потребоваться несколько модулей.
- Рабочая частота — диапазон 25–40 кГц оптимален для универсальных задач автосервиса и механообработки, 40–80 кГц — для прецизионной и финишной очистки, ниже 25 кГц используют для грубых загрязнений на массивных заготовках.
- Материал корпуса и стойкость к среде — нержавеющая сталь марок AISI 304/316 чаще всего достаточна для водных щелочных растворов, для агрессивных кислотных и специальных составов обращают внимание на толщину стенок и наличие дополнительных покрытий.
- Температурный режим — типовые системы рассчитаны на работу в интервале 40–70 °C; важно сверить максимально допустимую температуру с режимами вашей мойки и возможностью подогрева раствора.
- Способ подключения и компоновка с генератором — уточняют тип разъема, длину кабеля до генератора, наличие защиты от сухого хода и перегрева, возможность отдельной установки генератора вне влажной зоны.
Практическая выгода для сервиса и производства
Использование погружных ультразвуковых излучателей позволяет дооборудовать уже существующие ванны и линии мойки без капитальной переделки участка. Это сокращает трудозатраты на ручную очистку сложных деталей, уменьшает расход агрессивных химических средств и снижает риск повреждения поверхностей при механическом воздействии. За счет более стабильного и повторяемого качества мойки проще выдерживать технологические требования перед покраской, гальваникой или сборкой узлов, а также повысить ресурс дорогостоящих компонентов.