
-
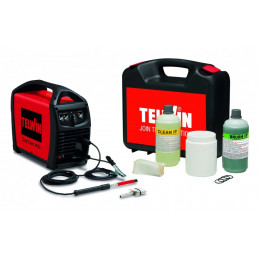
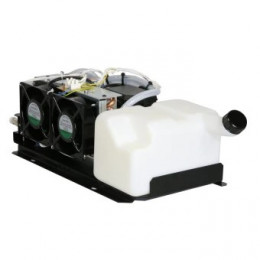
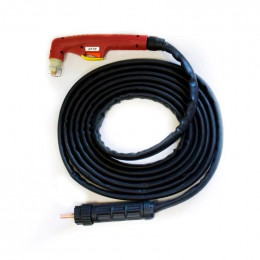
 На складе: 9 шт. Код товара: 2120208 Аппарат для очистки сварных швов TELWIN CLEANTECH 200 230V + KIT
842800 ₸
-
-
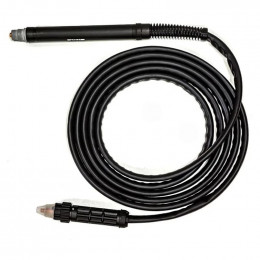
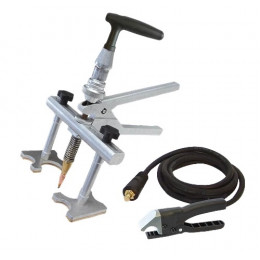 На складе: 8 шт.
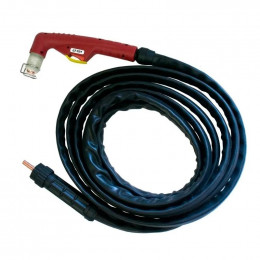
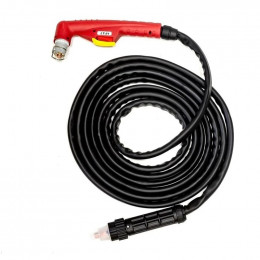
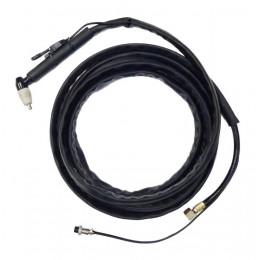
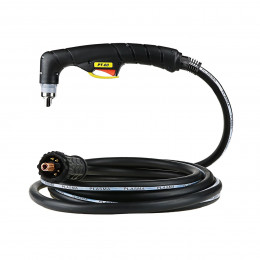
Код товара: 2117127 Механический сварочный пистолет для споттера RedHotDot MANULINER с кабелем
313383 ₸
-
-
-
-
-
-
-
-
-
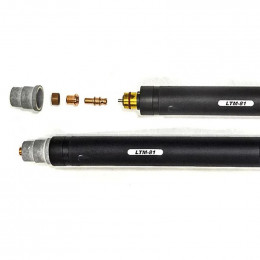
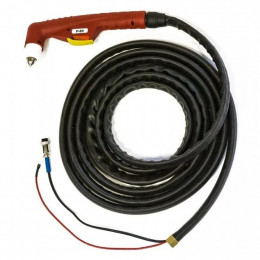 На складе: 12 шт.
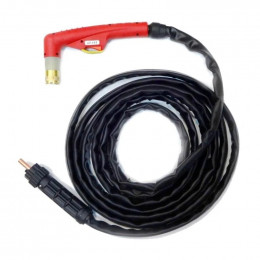
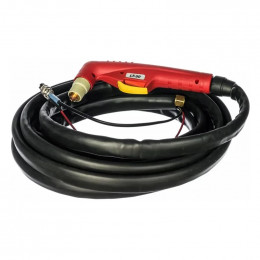
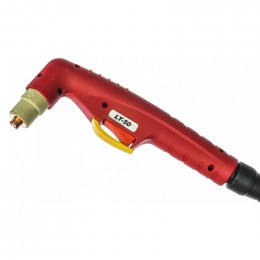
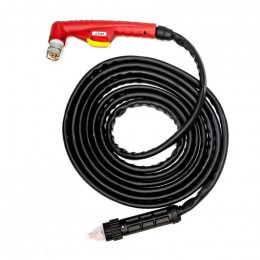
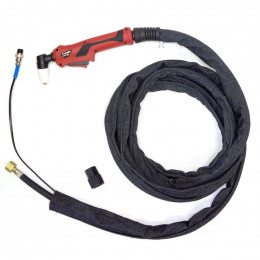
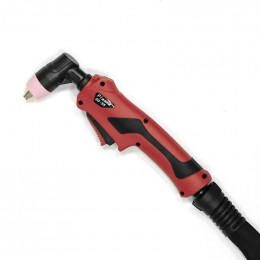
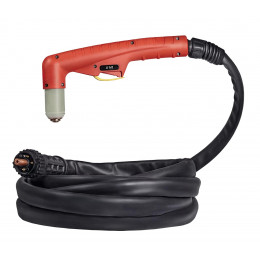
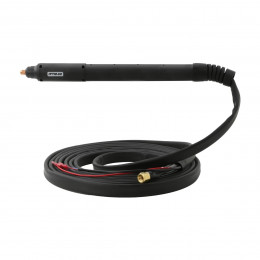
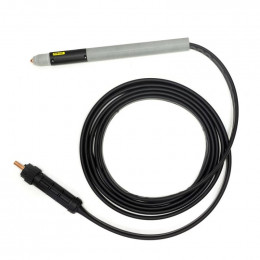
Код товара: 2102611 Плазменный резак Aurora P80 (5м, с прямым подключением)
48300 ₸
-
-
-
-
-
-
-
-
-
-
-
-
-
-
-
-
-
-
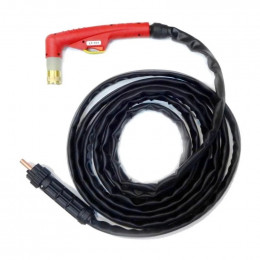
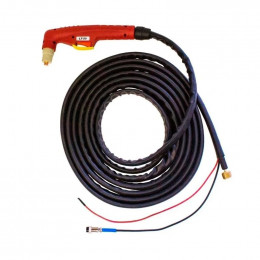
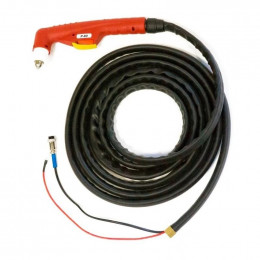
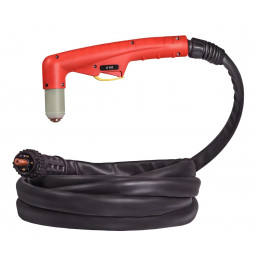
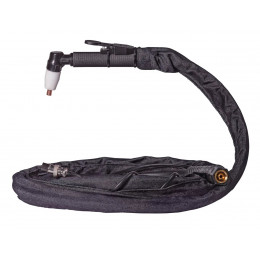
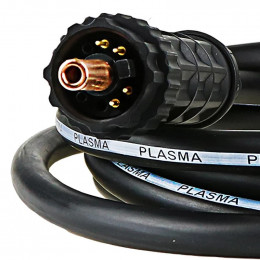
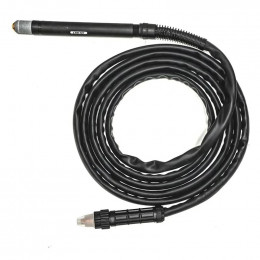
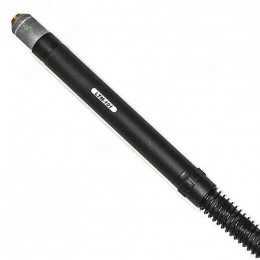
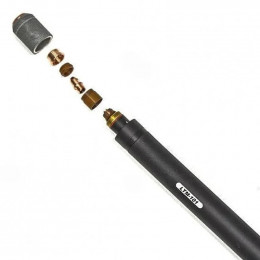
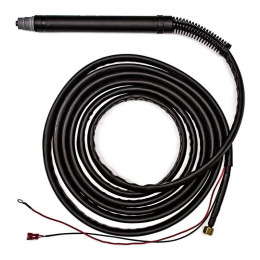
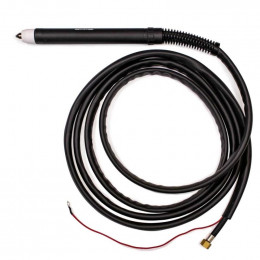
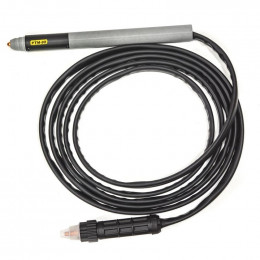
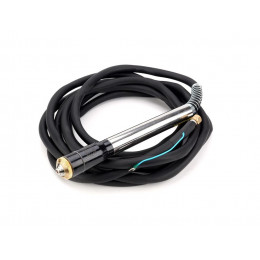 На складе: 9 шт. Код товара: 2115057 Резак для механической резки METMACHINE YK-100-H в сборе (12м)
172256 ₸
Что такое дополнительное сварочное оборудование
Дополнительное сварочное оборудование — это группа устройств и аксессуаров, которые дополняют основной сварочный источник (MMA, MIG/MAG, TIG, CUT) и обеспечивают стабильный режим дуги, подачу расходных материалов, фиксацию деталей и защиту сварщика. В отличие от самих аппаратов для сварки и резки или специализированных узлов вроде механизмов подачи проволоки, сюда относят вспомогательные элементы поста: кабели, держатели, зажимы массы, удлинители, реле, оснастку для позиционирования и крепления швов. Такое оснащение не генерирует ток, как инверторные источники, и не формирует дугу, как сварочные горелки, но напрямую влияет на качество шва, безопасность и удобство работы.
Как используют на сварочном посту и производстве
Дополнительные устройства применяют на стационарных постах, в ремонтных зонах, на монтажных площадках и в полевых условиях, когда нужно быстро подключить источник, надежно зафиксировать деталь, обеспечить правильный ток и безопасный подвод питания. С их помощью собирают полноценное рабочее место: организуют прокладку силовых кабелей, устанавливают заземление, регулируют длину и сечение проводников, используют оснастку для прихваток и позиционирования, а также контролируют режимы работы (напряжение, ток, продолжительность включения). На объектах с повышенной запыленностью и вибрацией применяется более защищенная арматура и соединительная фурнитура для стабильной работы оборудования.
Какие типы дополнительного сварочного оборудования бывают
- Силовые сварочные кабели и соединители — гибкие медные и алюминиевые кабели сечением обычно от 16 до 95 мм² с разъемами и муфтами для подключения к инверторным аппаратам MMA, полуавтоматам MIG/MAG и TIG-источникам.
- Держатели электродов и зажимы массы — ручные держатели для штучных электродов на ток до 200–500 А и клеммы заземления с надежным прижимом к изделию, снижающие падение напряжения и нагрев контактов.
- Удлинители и распределительные блоки для сварки — силовые удлинители, катушки и боксы, рассчитанные на подключение сварочных аппаратов с рабочим током 16–32 А и выше, с усиленной изоляцией и защитой от влаги и механических воздействий.
- Позиционирующая и прижимная оснастка — магнитные и механические прихваты, угольники, струбцины, фиксаторы стыков, позволяющие удерживать детали под углом 45°, 60°, 90° и другими стандартными положениями до полного провара.
- Аксессуары для контроля и обслуживания — амперметры, вольтметры, тестеры цепи, расходные щетки и инструменты для зачистки, которые помогают поддерживать стабильное качество соединений и своевременно выявлять падения напряжения в сети.
- Элементы дополнительной защиты поста — искроотбойные экраны, термостойкие коврики, огнестойкие накидки и чехлы для кабелей, дополняющие индивидуальную защиту сварочной маски и вытяжные системы.
На что смотреть при выборе дополнительного сварочного оборудования
- Рабочий ток и сечение проводников — подбирать кабели и держатели под максимальный сварочный ток: для 120–160 А обычно достаточно 16–25 мм², для 200–250 А — 35–50 мм², для 300–400 А — от 50–70 мм² и выше с учетом длины линии.
- Тип процесса и режим работы — для MMA важна надежность держателя и устойчивость к перегреву при ПВ 40–60 %, для MIG/MAG — качество соединителей и падение напряжения по кабелю, для TIG — стабильность контактов и отсутствие лишнего нагрева, влияющего на точность дуги.
- Условия эксплуатации — при работе на улице, в цехах с абразивной пылью или высокой влажностью следует выбирать оборудование с повышенной степенью защиты (например, IP44–IP54 для распределительных блоков) и усиленной механической оболочкой кабелей.
- Совместимость с источниками и разъемами — диаметр штекеров, тип клемм и стандарты соединений должны совпадать с инверторными аппаратами, полуавтоматами и механизмами подачи, чтобы исключить переходники с избыточным нагревом и потерями.
- Длина линии и допустимое падение напряжения — при больших расстояниях от щита до поста (15–30 м и более) стоит закладывать увеличенное сечение кабеля, чтобы падение напряжения не превышало ориентировочно 3–5 % и не приводило к нестабильной дуге.
- Защита оператора и пожарная безопасность — наличие искроотбойных экранов, огнестойких чехлов для коммуникаций и устойчивой фиксации кабелей снижает риск поражения током, спотыкания и возгораний при длительной работе сменами.
Практическая выгода для сервиса и производства
Грамотно подобранное дополнительное сварочное оборудование сокращает время на подготовку рабочего места, уменьшает количество перезапусков аппарата из‑за перегрева кабелей и нестабильной дуги, а также снижает утомляемость сварщика. За счет правильного сечения, надежных контактов и продуманной оснастки удается сохранить расчетный режим тока и напряжения для разных материалов (углеродистые и низколегированные стали, нержавейка, цветные сплавы) без лишней нагрузки на источник.
Дополнительные защитные элементы и экраны формируют более безопасную рабочую зону, что важно при длительной работе в цехе или на объекте с несколькими постами. В результате снижается риск повреждения оборудования, сокращаются простои и повышается предсказуемость качества сварных соединений при серийных и ремонтных работах.