














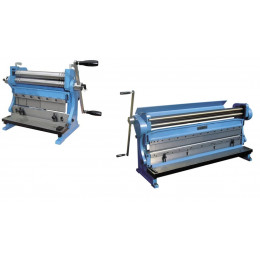

Как устроены ручные трехвалковые вальцы
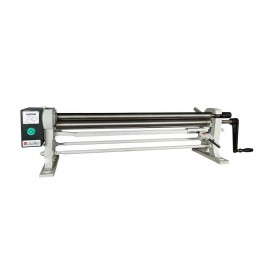
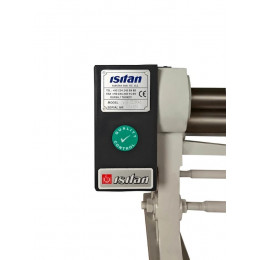
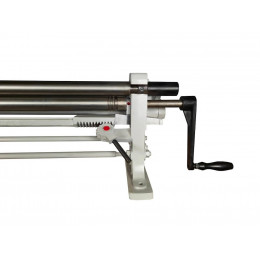
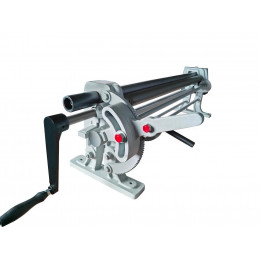
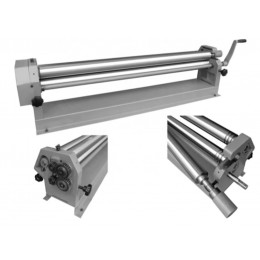
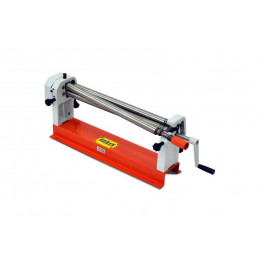
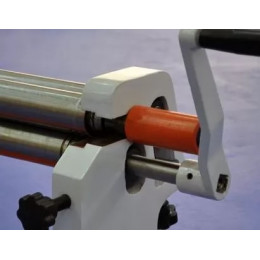
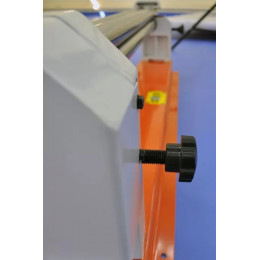
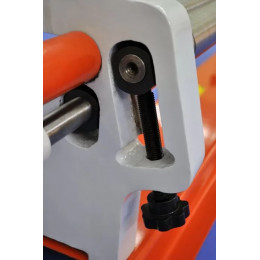
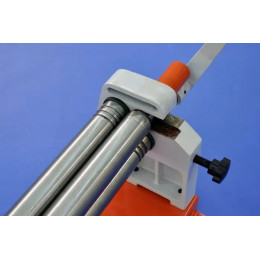
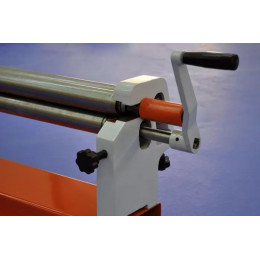
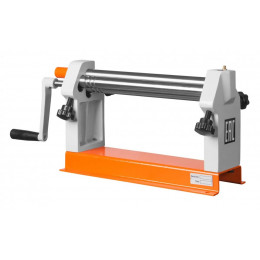
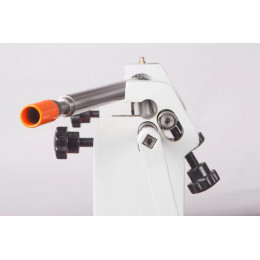
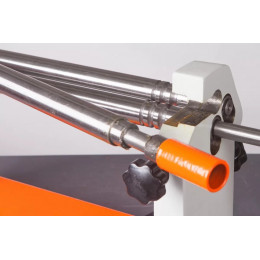
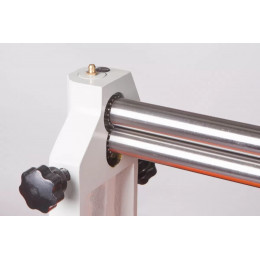
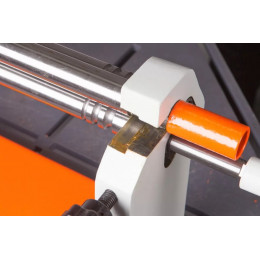
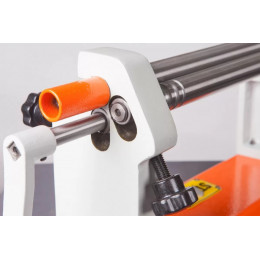
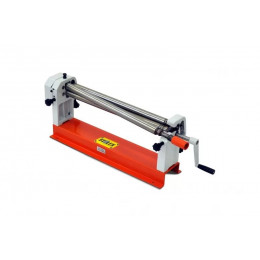
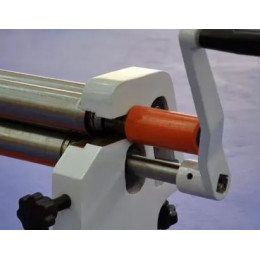
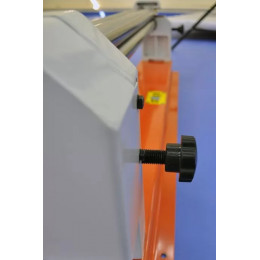
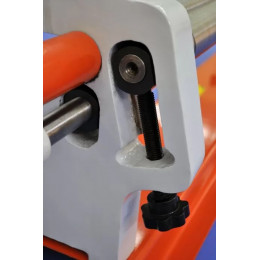
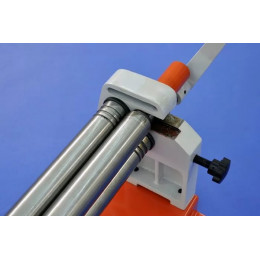
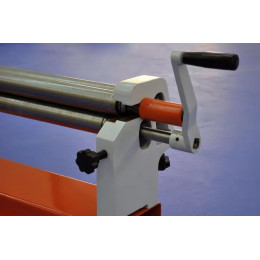
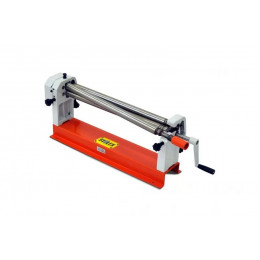
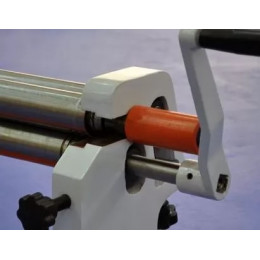
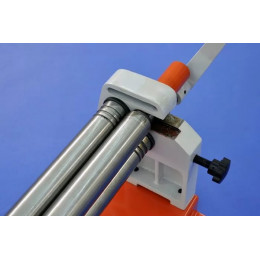
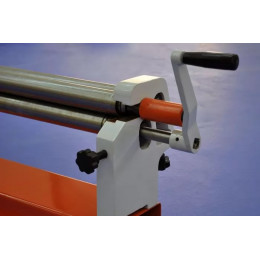
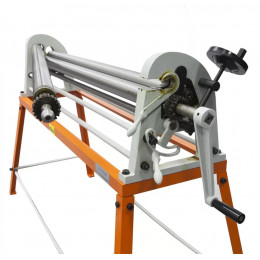
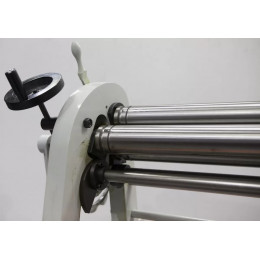
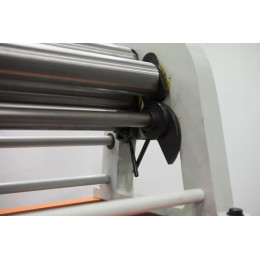
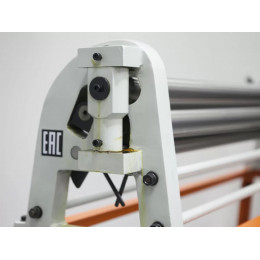
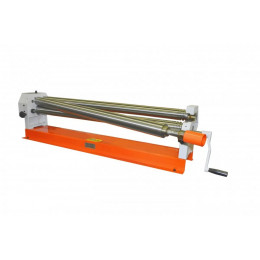
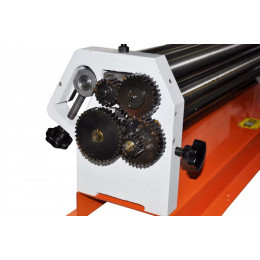
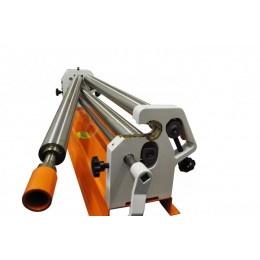
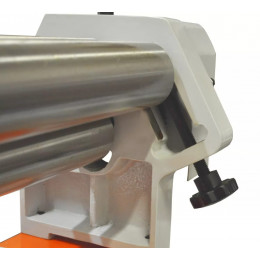
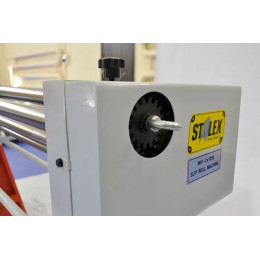
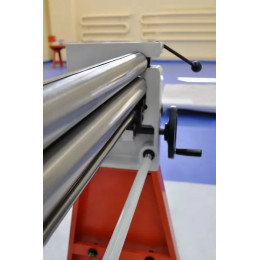
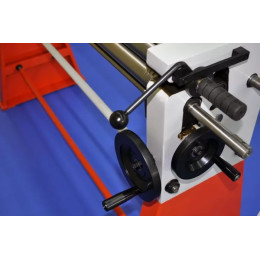
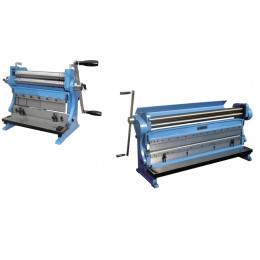
Ручные трехвалковые вальцы — это станок для гибки листового металла за счёт прокатки между тремя валами. Два вала обычно образуют опору и подачу, а третий задаёт прижим и радиус: оператор вращает рукоять, лист протягивается и постепенно принимает нужную кривизну. Узлы конструкции простые: станина, три вала с подшипниковыми опорами, механизмы прижима и регулировки, ограничители/упоры, иногда — быстросъём верхнего вала для снятия готовой обечайки. В отличие от электромеханических вальцов, здесь нет мотор-редуктора и электропривода, поэтому скорость ниже, зато проще обслуживание и проще работа без подключения к сети.
Типовые операции в мастерской и на производстве
На таких вальцах делают обечайки и цилиндры из листа для воздуховодов, кожухов, коробов, ёмкостей малого объёма, защитных экранов и фасонных деталей. Обычная последовательность: выставить прижим и параллельность валов, выполнить несколько проходов с постепенным увеличением прижима, довести радиус и снять заготовку через откидной/съёмный вал. Также выполняют подгиб кромки (предварительный подгиб перед замыканием цилиндра) и прокатку тонких полос/заготовок для получения дуг большого радиуса.
Какие исполнения встречаются у трехвалковых ручных моделей
- С симметричным расположением валов (классическая схема) — универсальна для прокатки по радиусу, требует аккуратной настройки для подгиба кромок.
- С асимметричной компоновкой — упрощает подгиб кромки и замыкание обечайки на тонком листе.
- С откидным/съёмным верхним валом — удобнее и быстрее снимать готовые цилиндры без деформации.
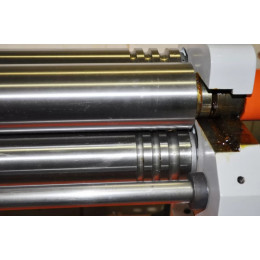
- С канавками на валах — для прокатки прутка/проволоки и формирования простых профилей (зависит от геометрии канавок).
- С выносными рукоятями и дополнительным редуцированием — легче работать на широкой заготовке и ближе к верхней границе по толщине.
- Напольные и настольные — различаются по жёсткости станины и удобству установки в ограниченном пространстве.
Параметры подбора: что проверить до покупки
- Рабочая длина: ориентиры 300–1300 мм. Для воздуховодов и кожухов часто выбирают 500–1000 мм, чтобы проходить типовые ширины листа без подрезки.
- Максимальная толщина листа: обычно 0,5–2,0 мм для стали; для алюминия и меди допускается больше при той же жёсткости, но точное значение зависит от модели и прочности материала.
- Минимальный диаметр прокатки: типовой диапазон 60–200 мм. Чем меньше диаметр, тем выше требования к жёсткости и точности регулировки, а также к диаметру валов.
- Диаметр валов: примерно 25–60 мм у ручных станков. Больший диаметр устойчивее к прогибу на широкой заготовке и даёт стабильнее геометрию, особенно на верхней границе по толщине.
- Регулировка и повторяемость: наличие шкал/ограничителей, удобный доступ к винтам прижима, возможность тонкой синхронной настройки, чтобы не «уводило» конусом.
- Механика и ресурс: тип подшипниковых опор, качество станины (жёсткость), защита от перекоса, возможность обслуживания (смазка, регулировки), а также наличие прижимного механизма, который удерживает настройку под нагрузкой.
Практическая выгода для владельца
Ручные трехвалковые вальцы закрывают базовые операции по гибке листа без сложной инфраструктуры: их можно поставить в небольшой цех, на участке вентиляции или в сервисе металлообработки, где важна автономность и простота. При корректном подборе по длине, толщине и минимальному диаметру станок снижает долю ручной правки и повторных проходов, а значит — экономит время оператора и уменьшает риск брака на тонком листе. Отсутствие электропривода упрощает обслуживание и позволяет использовать оборудование там, где требования к электробезопасности и подключению ограничены.