
-
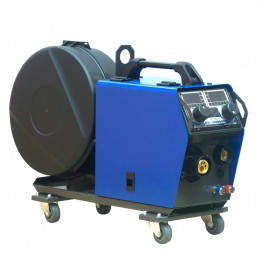 На складе: 7 шт.
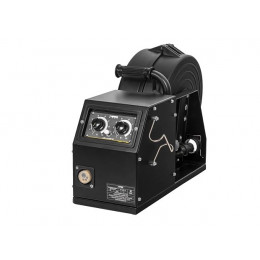
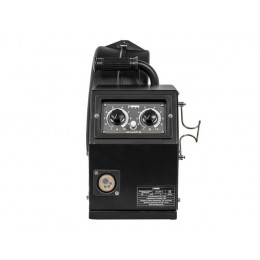
Код товара: 2102337 Выносной подающий механизм Aurora для SKYWAY 350 DUAL PULSE
725200 ₸
-
-
-
-
-
-
-
-
-
-
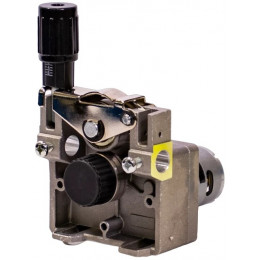 На складе: 7 шт.
Код товара: 2102392 Механизм подачи проволоки Aurora Динамика 1600-1800-2000
21735 ₸
-
-
-
-
-
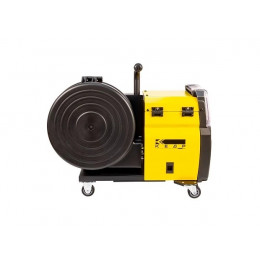
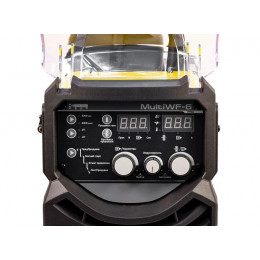
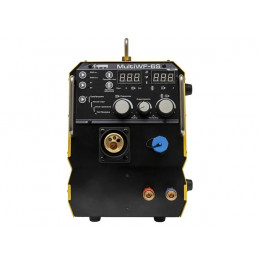
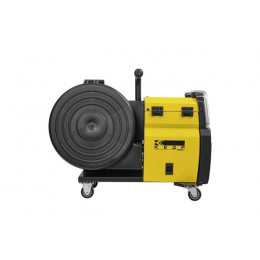
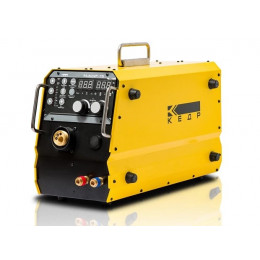
 На складе: 11 шт. Код товара: 2126067 Механизм подающий КЕДР MultiWF-6 (MultiMIG-3500/5000S)
796600 ₸
-
 На складе: 7 шт.
Код товара: 2126118 Механизм подающий КЕДР MultiWF-6 для цифровых горелок (MultiMIG-3500/5000S)
812000 ₸
-
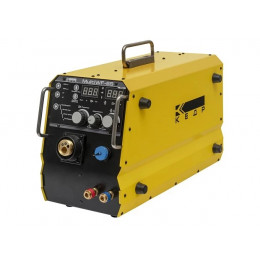 На складе: 12 шт. Код товара: 2126066 Механизм подающий КЕДР MultiWF-6S (MultiMIG-3500/5000S)
909300 ₸
-
-
-
-
-
-
-
-
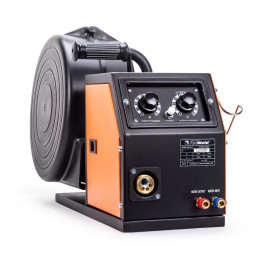
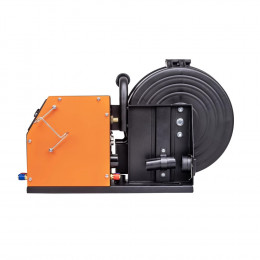
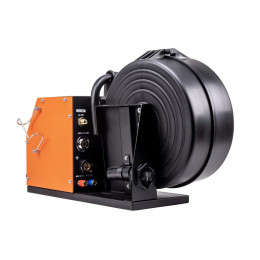
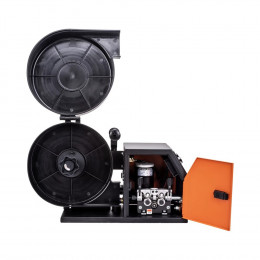
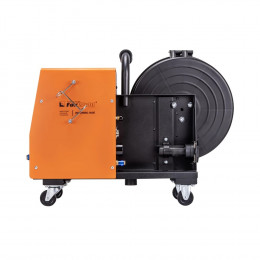
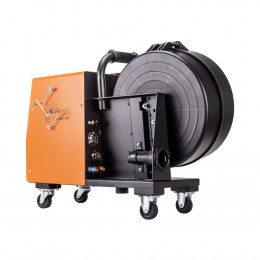
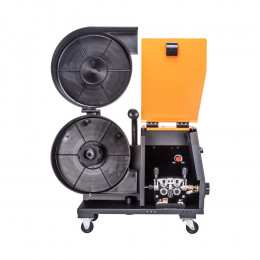
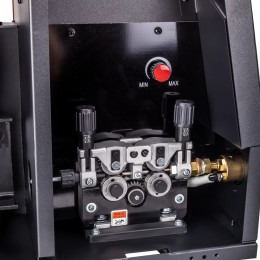
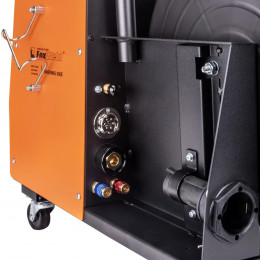
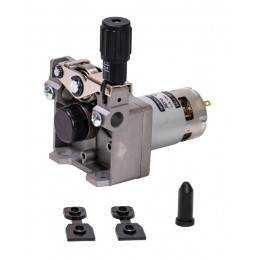
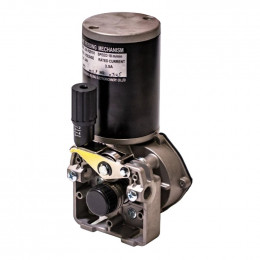
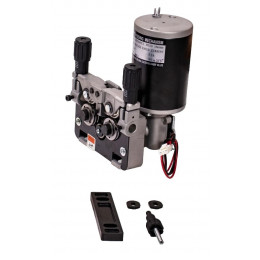
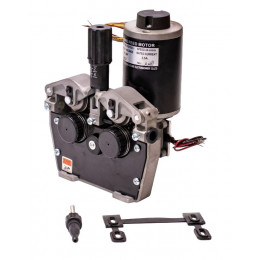
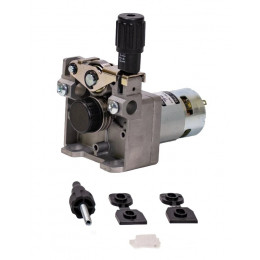
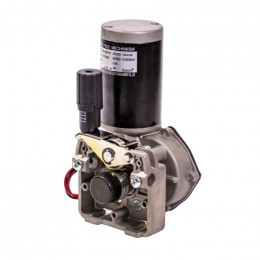
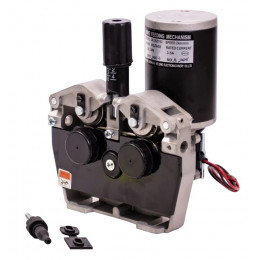
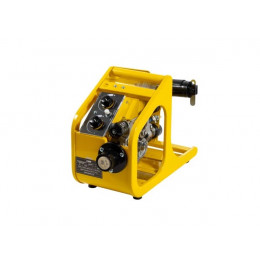
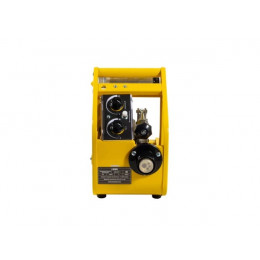
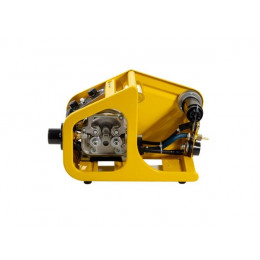
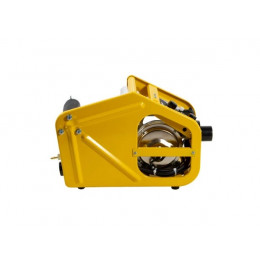
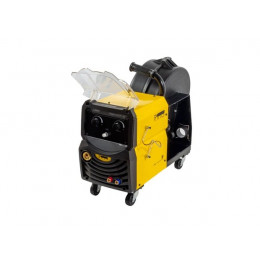
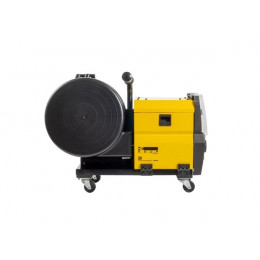
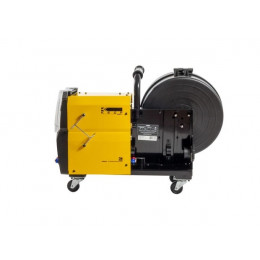
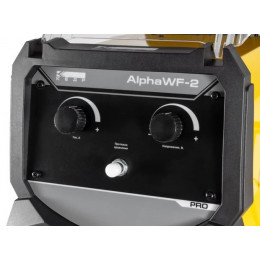
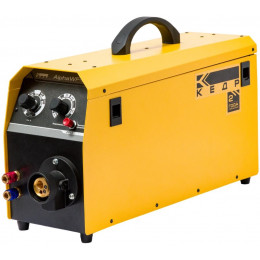
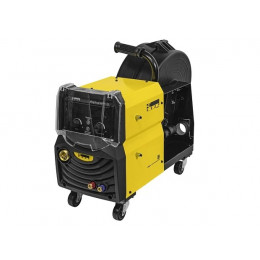
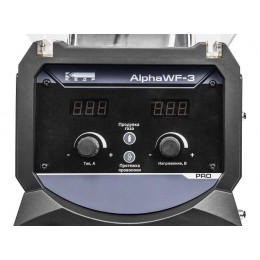
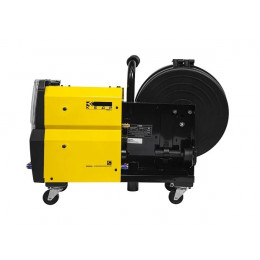
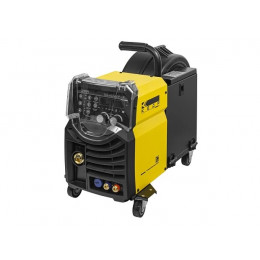
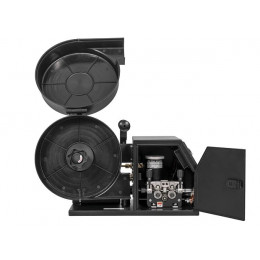
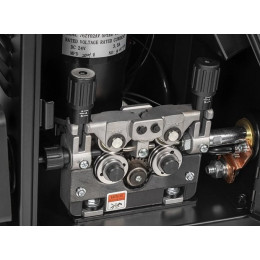
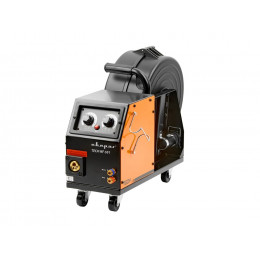
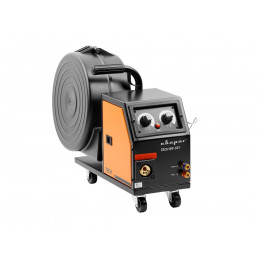
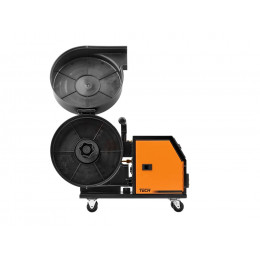
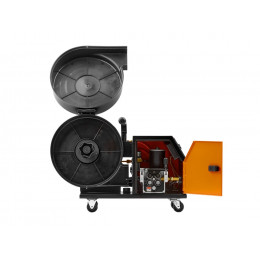
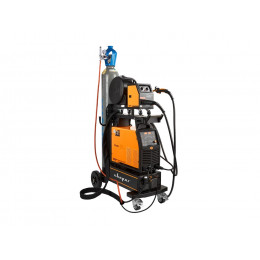
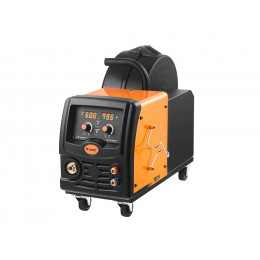
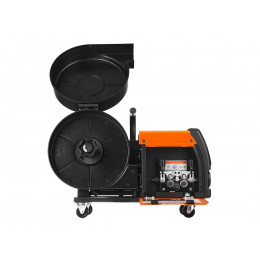
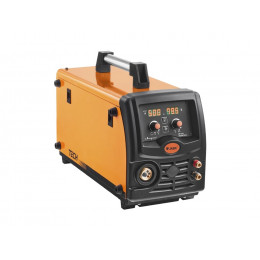
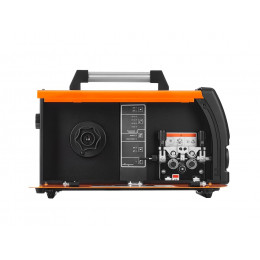
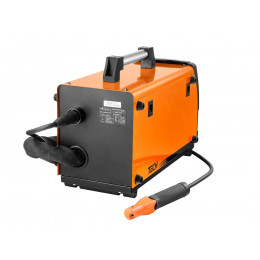
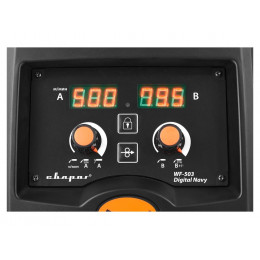
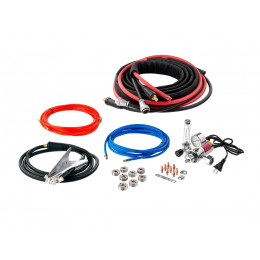
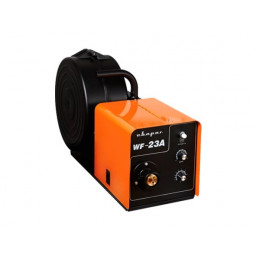
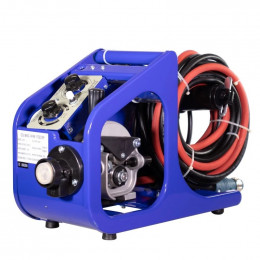
Что такое механизмы подачи проволоки и как они устроены
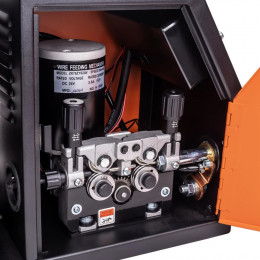
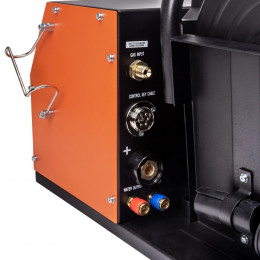
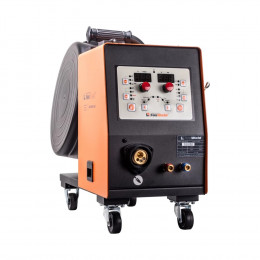
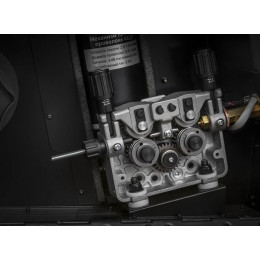
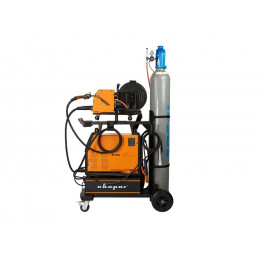
Механизм подачи проволоки обеспечивает стабильную подачу сварочной проволоки в зону дуги и фактически задаёт качество и повторяемость полуавтоматической сварки. Он включает привод (чаще всего электродвигатель с редуктором), прижимные и подающие ролики, направляющий канал, разъёмы для подключения к источнику питания и иногда встроенный блок управления. В отличие от сварочных полуавтоматов MIG/MAG, где источник и механизм собраны в одном корпусе, отдельные механизмы подачи используют с выносными источниками, сварочными тракторами и каретками. От TIG- и CUT-аппаратов они отличаются тем, что работают именно с проволокой, а не с вольфрамовым электродом или плазменной дугой.
Где и как используют механизмы подачи проволоки
Такие узлы применяют при полуавтоматической сварке в среде защитных газов (MIG/MAG), порошковой проволокой, а также в составе автоматизированных сварочных линий и тракторов. Механизм устанавливают на стационарный пост, на тележку, либо крепят ближе к сварочной зоне, если большая длина кабельно-рукавного пакета приводит к нестабильной подаче. Оборудование используют для сварки углеродистых и низколегированных сталей, нержавеющих сплавов, алюминия и его сплавов при серийных и многопроходных работах. На производстве это особенно важно при длительных швах, работе в несколько смен и при повышенных требованиях к повторяемости результата.
Какие бывают типы механизмов подачи проволоки
- По количеству подающих роликов: двухроликовые решения для стандартных задач и четырёхроликовые механизмы для более стабильной тяги мягкой проволоки и работы на больших скоростях.
- По типу привода: с простым DC-приводом для базовых постов и с более точным регулированием (серво- или шаговый привод) для автоматизированных систем и роботизированных комплексов.
- По способу размещения: стационарные механизмы, устанавливаемые рядом с источником питания, и выносные, рассчитанные на монтаж на тележке или непосредственно у сварочной зоны.
- По поддерживаемому диаметру проволоки: модели для тонкой проволоки 0,6–1,0 мм, универсальные варианты 0,8–1,2 мм и усиленные исполнения, работающие с проволокой до 1,6 мм.
- По типу обрабатываемых материалов: стандартные стальные механизмы и варианты с тефлоновыми/пластиковыми направляющими и специальными роликами для нержавеющей и алюминиевой проволоки.
- По функциональности управления: простые блоки с регулировкой скорости и кнопкой «продувка/подача» и расширенные устройства с плавным пуском, настройкой динамики разгона, индикацией и интерфейсами для взаимодействия с внешними системами.
На что смотреть при выборе механизма подачи
- Диапазон скорости подачи: ориентировочные значения от 1–2 до 18–25 м/мин для типовых промышленных задач; важно, чтобы диапазон перекрывал как режимы тонкого листа, так и высокопроизводительную сварку.
- Совместимый диаметр и тип проволоки: стальная сплошная, порошковая, нержавеющая, алюминиевая; допустимый диапазон диаметров (обычно 0,6–1,2 или 0,8–1,6 мм) должен соответствовать текущим и перспективным задачам участка.
- Тип и количество роликов: четыре подающих ролика предпочтительнее при работе на длинных рукавах (3–5 м и более), с мягкой проволокой и при высокой нагрузке; стоит учитывать максимальное усилие протяжки.
- Режимы работы и ресурс: допускаемая продолжительность нагрузки (например, 60–100 % при определённой скорости и токе), устойчивость к пыли и брызгам, качество защиты механики и электроники.
- Совместимость с источником и горелкой: тип разъёмов, интерфейсы управления (24 В, аналоговый сигнал, цифровой протокол), длина и тип соединительного пакета, возможность работы с существующими MIG/MAG-горелками.
- Удобство обслуживания и безопасность оператора: доступ к прижимам и роликам без инструмента, наличие кожухов, исключающих попадание пальцев в зону роликов, защита от перегрузки двигателя и короткого замыкания цепей управления.
Практическая выгода для цеха и сервиса
Корректно подобранный механизм подачи проволоки снижает количество обрывов, пропусков и подрезов, что уменьшает объём переделок и контрольной шлифовки. Стабильная подача облегчает работу сварщика: меньше приходится компенсировать нестабильности руками, проще сохранять постоянную скорость и длину дуги при смене режимов и материала. Для владельца производства это означает более предсказуемую загрузку постов, лучшую повторяемость швов и возможность безопасно использовать более протяжённые рукава или выносные посты без потери качества.