
-
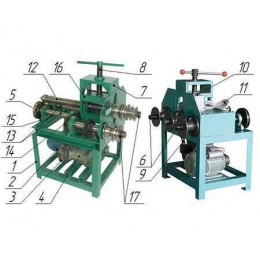 На складе: 7 шт.
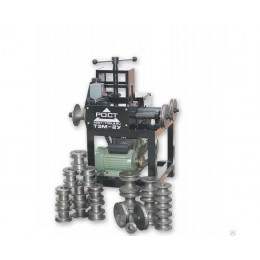
Код товара: 2130872 Инстан ТЭМ-76х50 220В/380В Трубогибочный трехвалковый гибочный станок
1353800 ₸
-
-
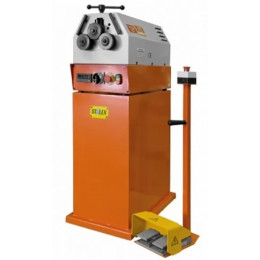
 На складе: 6 шт. Код товара: 2118888 Станок профилегибочный электромеханический Stalex RBM-20
2527000 ₸
-
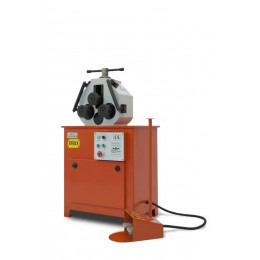 На складе: 12 шт. Код товара: 2118643 Станок профилегибочный электромеханический Stalex RBM30
418950 ₸
-
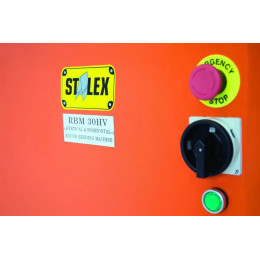
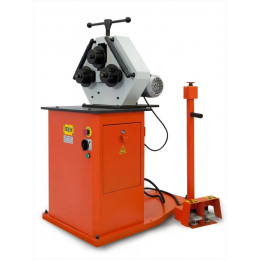 На складе: 8 шт. Код товара: 2118642 Станок профилегибочный электромеханический Stalex RBM30HV
2008300 ₸
-
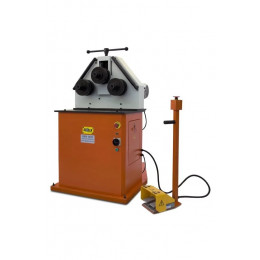 На складе: 9 шт. Код товара: 2118641 Станок профилегибочный электромеханический Stalex RBM40HV
2826250 ₸
-
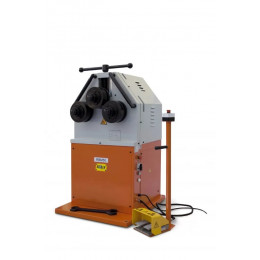 На складе: 6 шт. Код товара: 2118640 Станок профилегибочный электромеханический Stalex RBM50
3338300 ₸
-
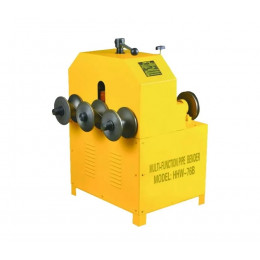 На складе: 8 шт.
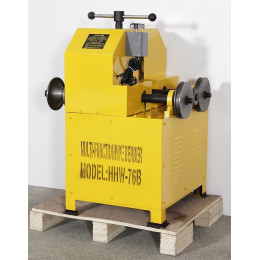
Код товара: 2120953 Трубогиб электрический TOR HHW-76B 16-76 мм круг/квадрат
1516690 ₸
-
-
-
-
-
-
-
-
-
-
-
-
-
-
-
-
-
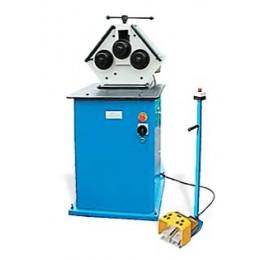 На складе: 12 шт. Код товара: 2114642 Электромеханический профилегиб METAL MASTER MBM 30 HV
2200296 ₸
-
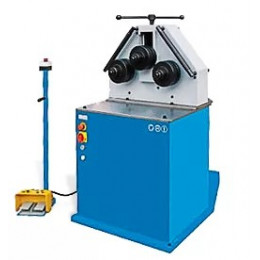 На складе: 8 шт.
Код товара: 2114793 Электромеханический профилегиб METAL MASTER MBM 40 HV
3040548 ₸
-
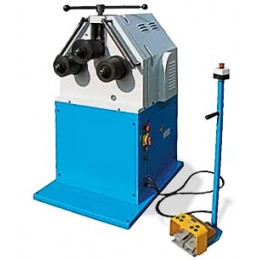 На складе: 7 шт.
Код товара: 2114782 Электромеханический профилегиб METAL MASTER MBM 50E (RBM50)
3402756 ₸
-
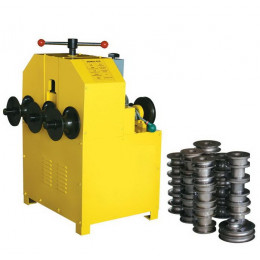
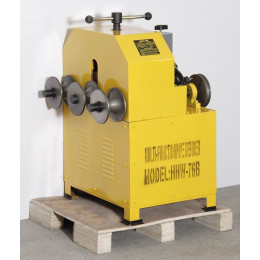
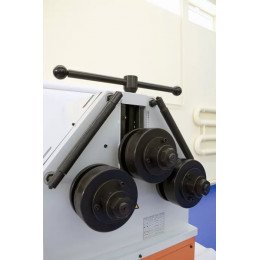
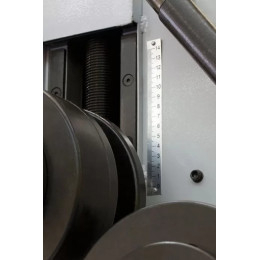
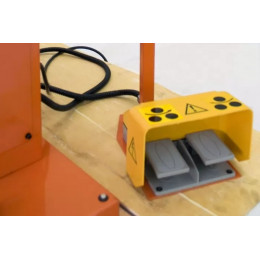
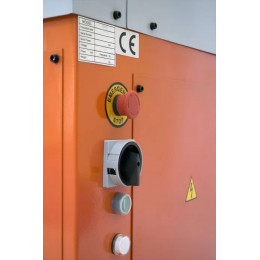
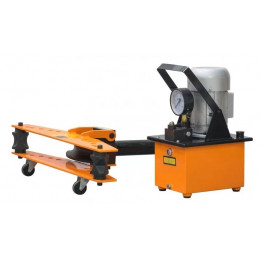
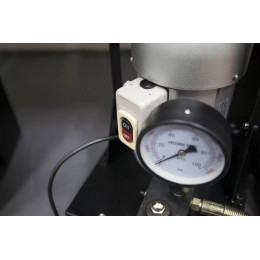
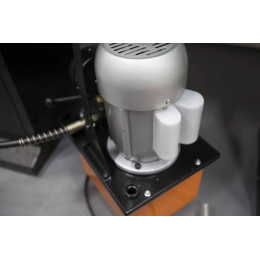
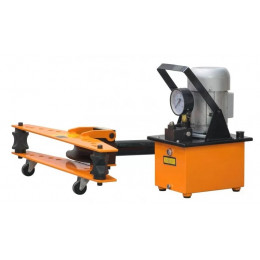
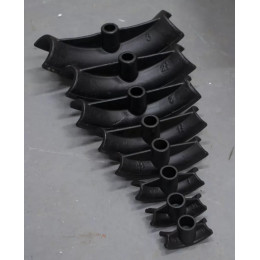
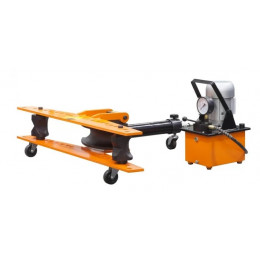
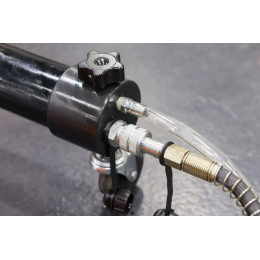
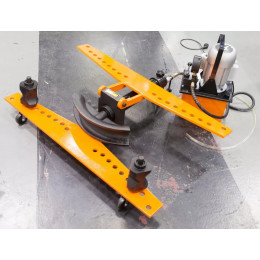
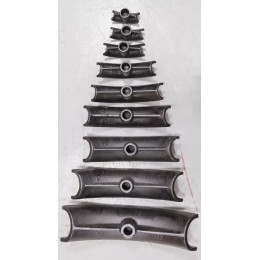
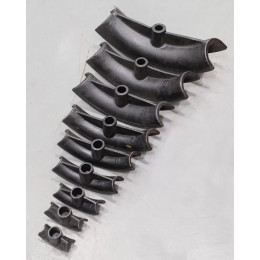
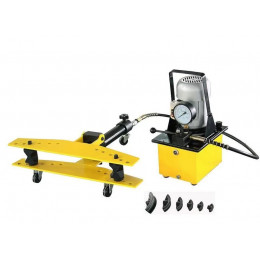
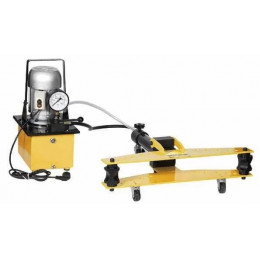
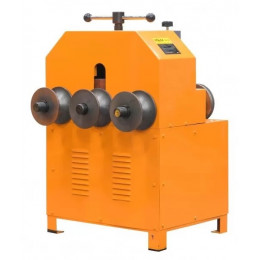
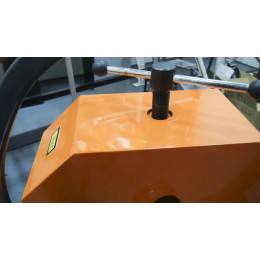
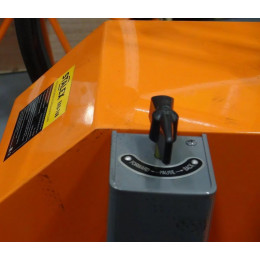
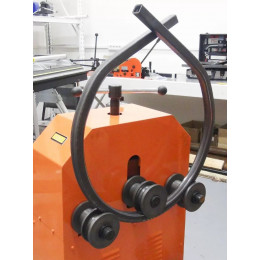
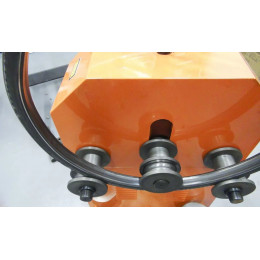
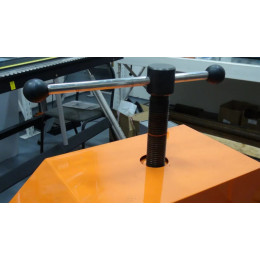
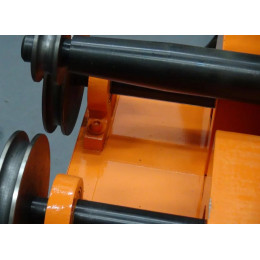
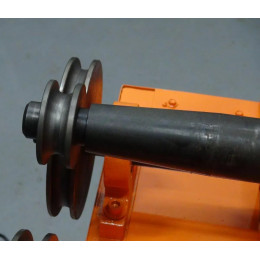

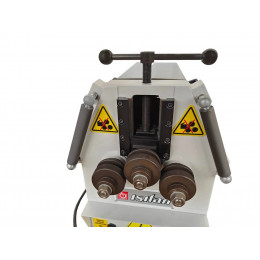
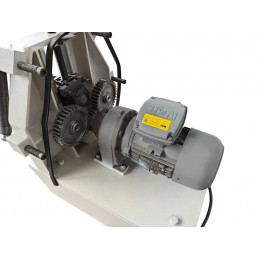

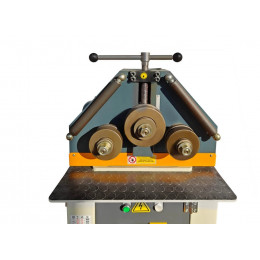
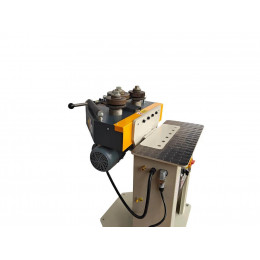
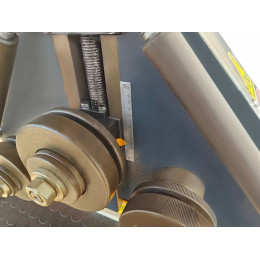
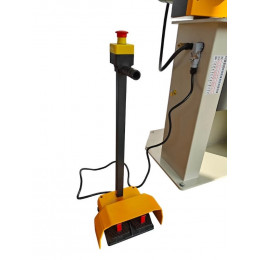
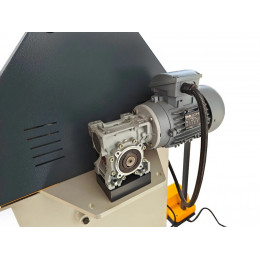
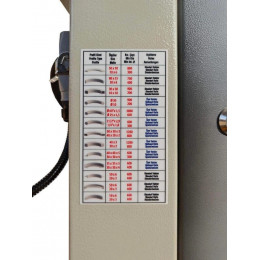

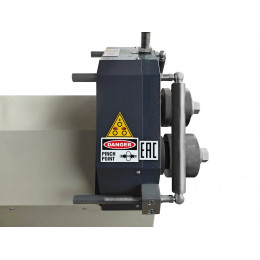
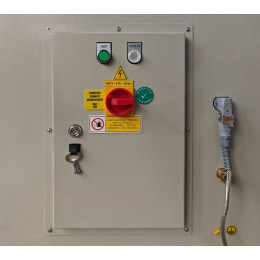
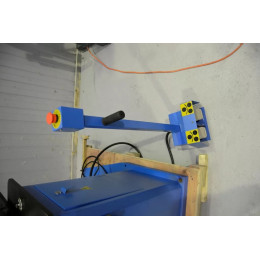
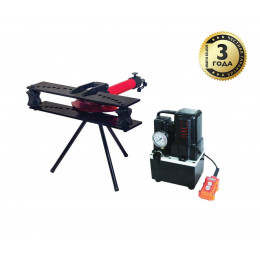
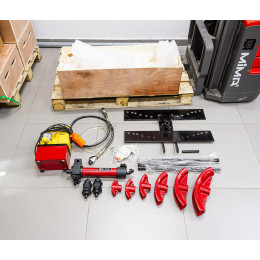
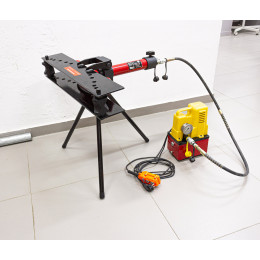
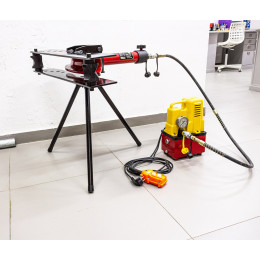
Как устроен электрический трубогиб
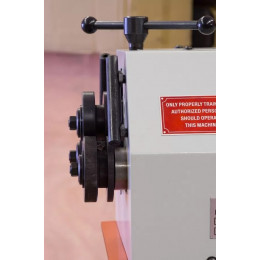
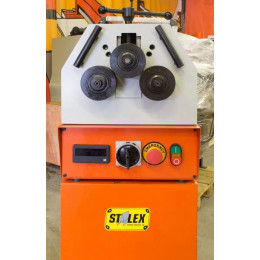
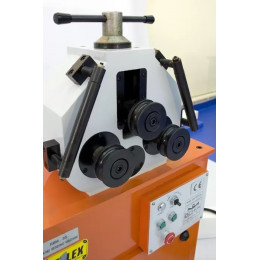
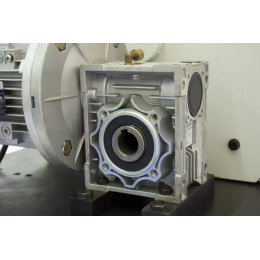
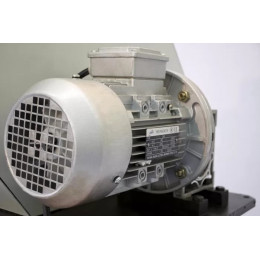
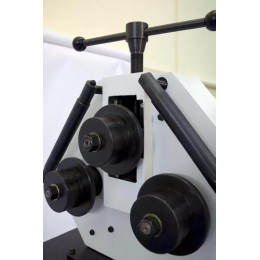
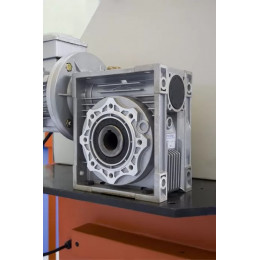
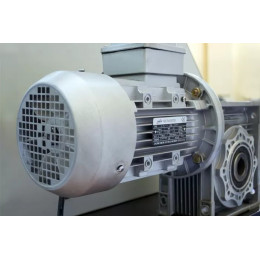
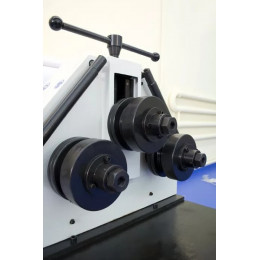
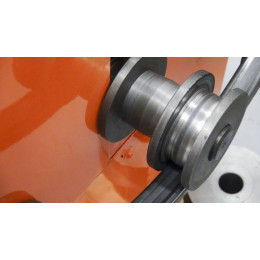
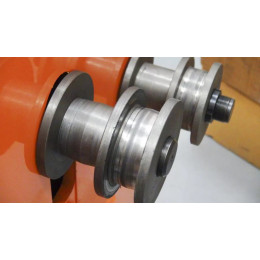
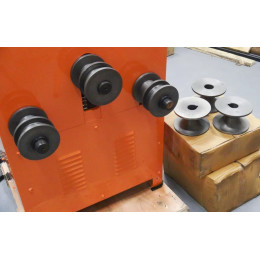
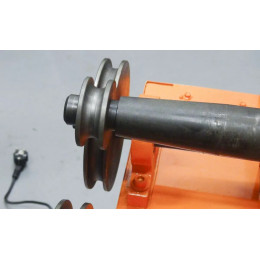
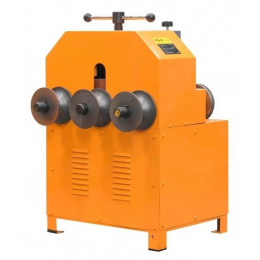
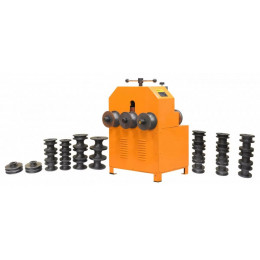
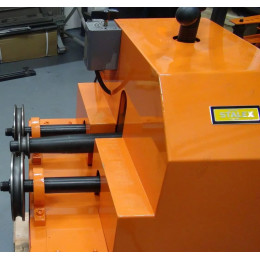
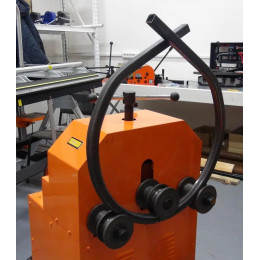
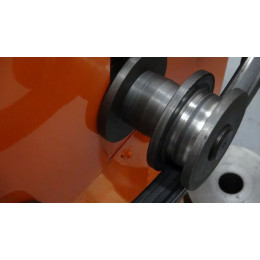
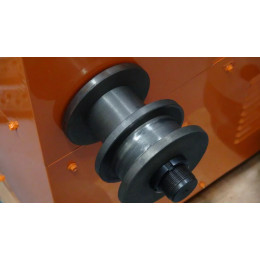
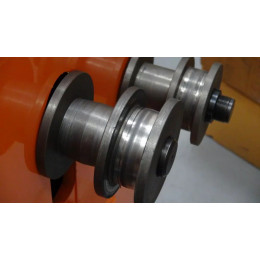
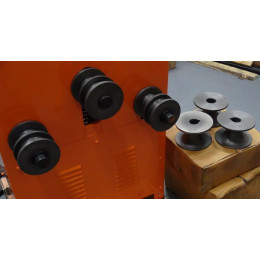
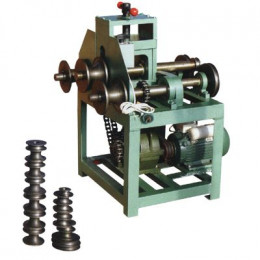
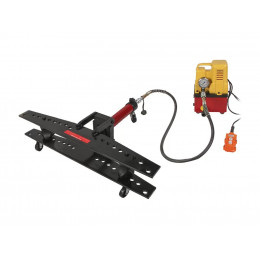
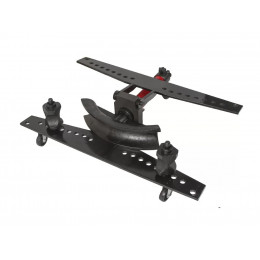
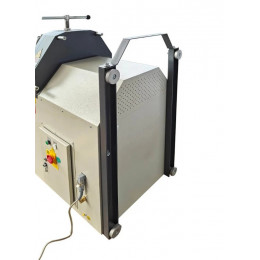
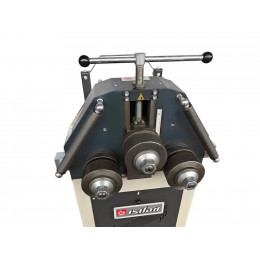
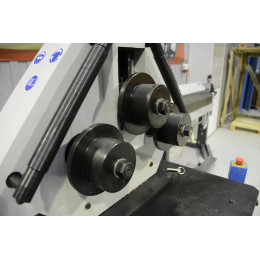
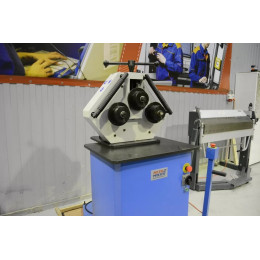
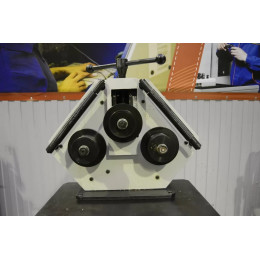
Электрический трубогиб (профилегиб) — это станок, который гнёт трубу или профиль за счёт привода от электродвигателя: усилие передаётся через редуктор на гибочный узел. В зависимости от конструкции рабочий орган — гибочная головка с сегментами (для протяжной гибки) или роликовая трёхвалковая группа (для радиусной гибки). В отличие от ручных трубогибов, электропривод задаёт стабильную скорость и повторяемость, снижая влияние оператора. По сравнению с гидравлическими моделями электрические чаще выигрывают в компактности, чистоте обслуживания и удобстве дозирования подачи при серийных работах.
Типовые операции в цехе и на монтаже
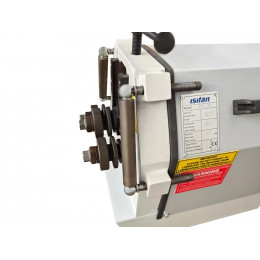
На электрических трубогибах выполняют гибку труб круглого сечения и профилей (квадрат, прямоугольник, полоса, уголок — в зависимости от оснастки) под заданный угол или радиус. Оборудование используют для изготовления дуг, отводов, скоб, рам, поручней, элементов ограждений, каркасов, теплиц, навесов, а также заготовок под сварку. При роликовой схеме удобно получать большие радиусы и плавные дуги, при протяжной — точные углы с повторением партии. В рабочих процессах ценится возможность быстро повторять цикл и работать с одинаковыми параметрами на серии деталей.
Какие исполнения встречаются в каталоге
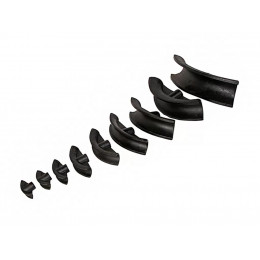
- Электромеханические протяжные (с гибочной головкой, сегментами/матрицами) — для угловой гибки с заданным углом.
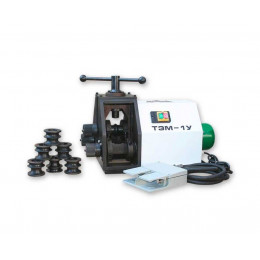
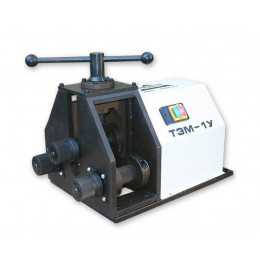
- Электрические трёхвалковые профилегибы — для радиусной гибки труб и профилей, формирования дуг и колец.
- Настольные и напольные исполнения — под разные габариты и жёсткость рамы.
- С ЧПУ или электронным контроллером (память программ, счётчик циклов/угла, повторяемость партии).
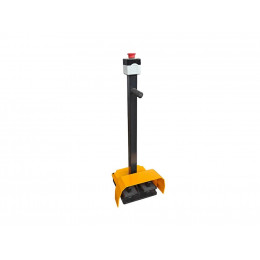
- С реверсом и педальным управлением — для удобного позиционирования и безопасной работы.
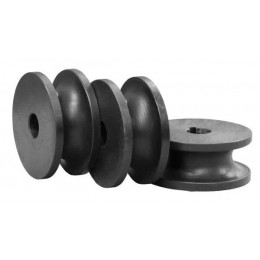
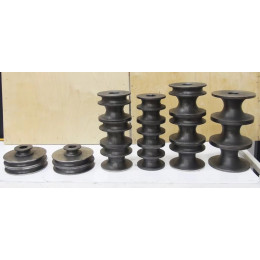
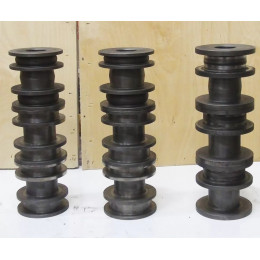
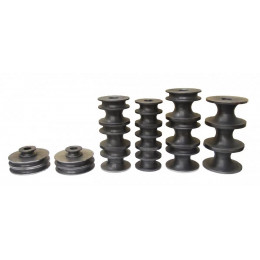
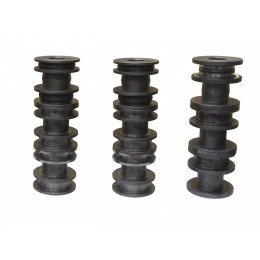
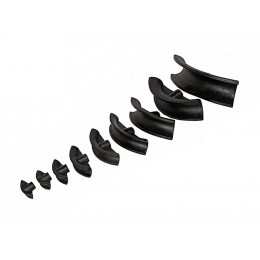
- Под сменную оснастку — комплекты роликов/сегментов под разные сечения и радиусы.
Параметры выбора, которые реально важны
- Максимальный размер заготовки: для круглой трубы обычно указывают диапазон по наружному диаметру (например, 10–60 мм), для профиля — по стороне/высоте (например, 10×10…50×50 мм). Сравнивайте данные именно для вашего материала.
- Минимальный радиус гиба и тип гибки: протяжная гибка даёт малые радиусы и точный угол, трёхвалковая — большие радиусы (условно от десятков сантиметров до метров) и плавную дугу.
- Толщина стенки и материал: сталь, нержавейка, алюминий требуют разного запаса по моменту; одинаковый диаметр при стенке 1 мм и 3 мм — это разные нагрузки.
- Мощность привода и передаточное отношение: ориентируйтесь на 0,75–2,2 кВт для компактных станков и выше для тяжёлых задач; важны тяговое усилие/крутящий момент, а не только кВт.
- Оснастка: наличие роликов/сегментов под конкретные сечения, возможность быстро менять комплект, наличие прижимных элементов и направляющих для уменьшения овальности.
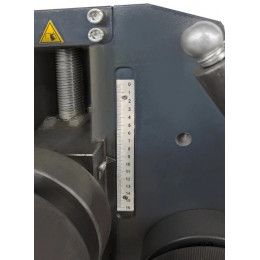
- Точность и повторяемость: шкала/упоры, контроллер угла, ограничители хода, счётчик — всё, что помогает стабильно повторять партию без длительной подгонки.
Практическая выгода для владельца
Электропривод снимает значительную часть физической нагрузки с оператора и делает цикл гибки более стабильным — это особенно заметно на повторяющихся деталях и длинных заготовках. За счёт управляемой скорости и реверса проще попадать в угол/радиус без лишних «доборов», а значит меньше брака и меньше времени на подгонку.
- Предсказуемое качество при серии: одинаковые параметры гиба по партии деталей.
- Снижение трудоёмкости: оператор больше контролирует процесс, чем «выдавливает» усилие.
- Рациональная загрузка: часть задач закрывается без привлечения более тяжёлого гидравлического оборудования.