
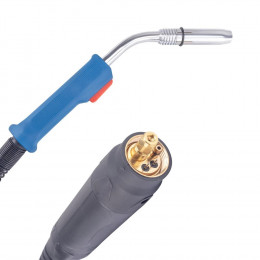
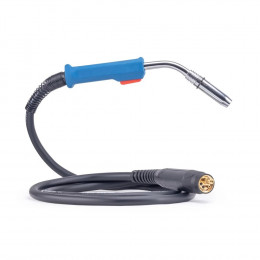
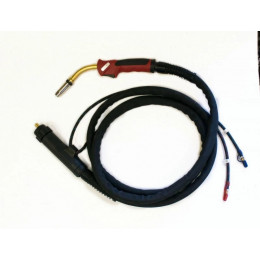
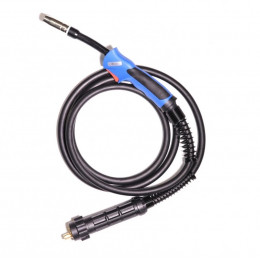
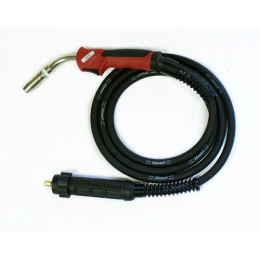
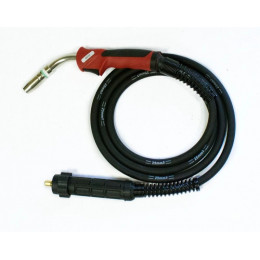
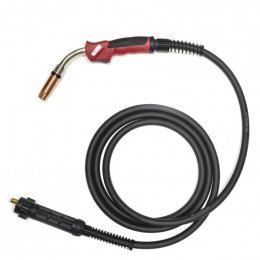
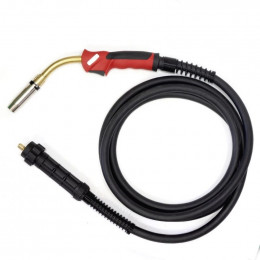
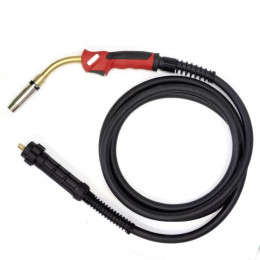
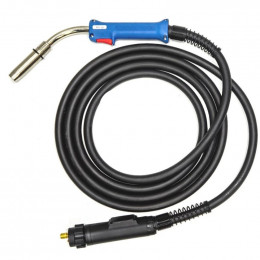
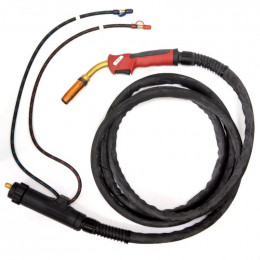
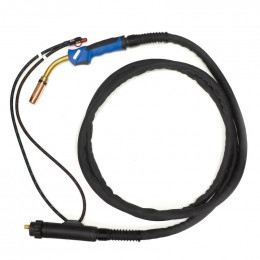
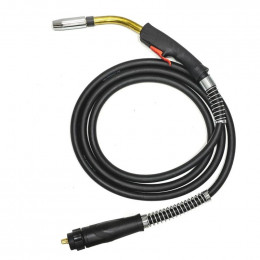
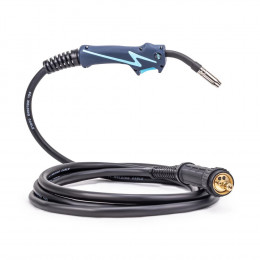
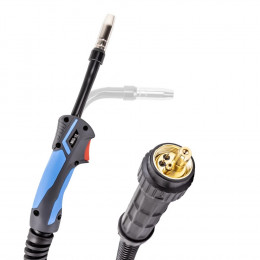
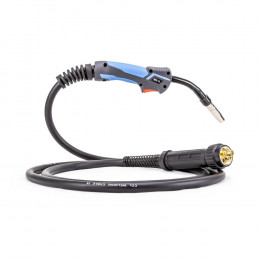
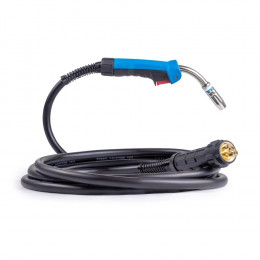
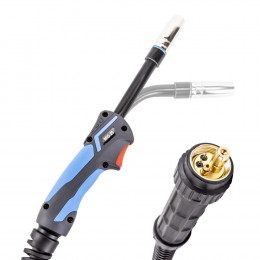
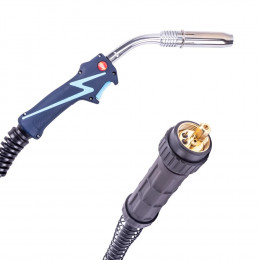
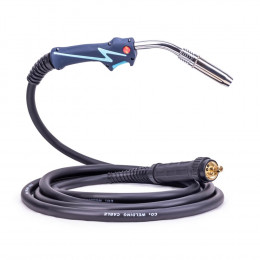
Что такое сварочные горелки MIG/MAG и как они устроены
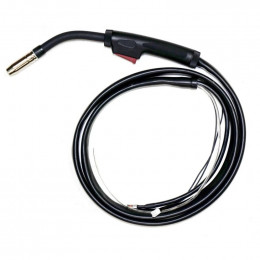
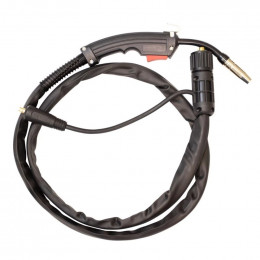
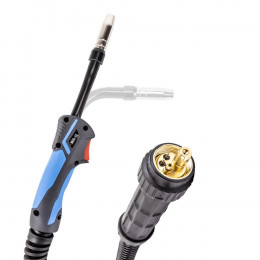
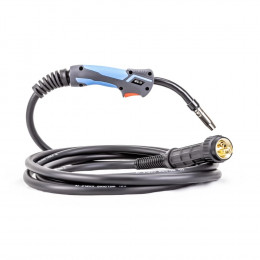
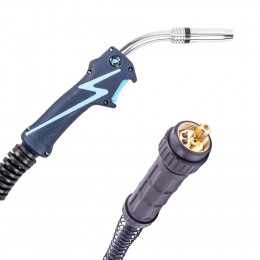
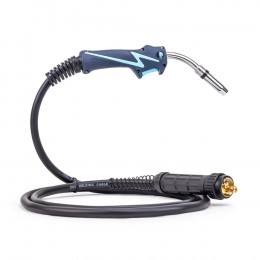
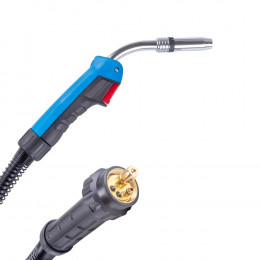
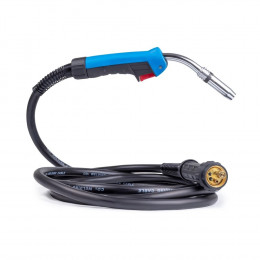
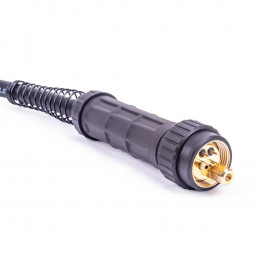
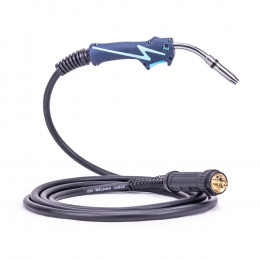
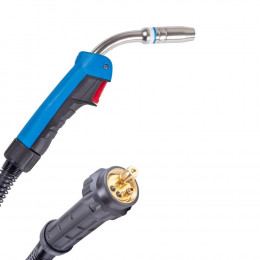
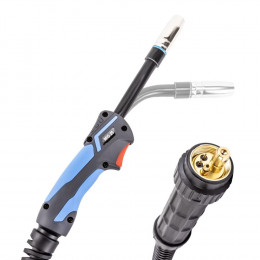
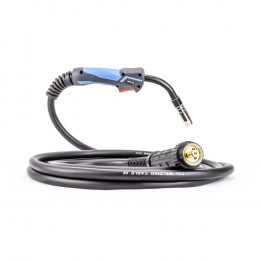
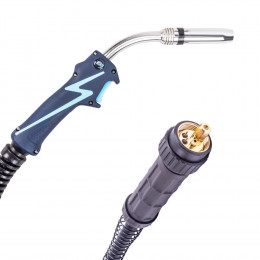
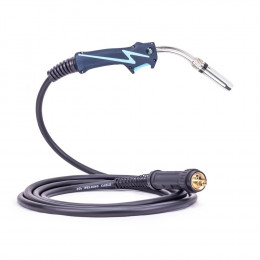
Сварочная горелка MIG/MAG – это рабочий орган полуавтомата, через который подаются сварочная проволока, защитный газ и ток к зоне сварки. Внутри горелки проходят токопроводящий наконечник, канал для проволоки, газовый канал и блок охлаждения (воздушный или жидкостный). В отличие от TIG-горелок, здесь используется плавящийся электрод – проволока, а режимы рассчитаны на более высокие токи и производительность. От плазмотронов CUT горелки MIG/MAG отличаются меньшей температурой дуги и тем, что формируют сварной шов, а не разделительный рез.
Где применяют MIG/MAG-горелки на практике
Такие горелки используют для сварки низкоуглеродистых и легированных сталей, алюминия и цветных металлов в режимах короткой дуги, импульсной или струйной переноса капель. Ими выполняют монтаж и ремонт металлоконструкций, изготовление рам, корпусов, емкостей, элементов трубопроводов, сварку кузовных и силовых элементов на автосервисах и в производственных цехах. Горелки MIG применяют в среде инертных газов (обычно для алюминия и нержавеющих сталей), а MAG – в активных газах и смесях при работе с углеродистыми сталями.
Основные типы сварочных горелок MIG/MAG в каталоге
- По охлаждению: воздушно-охлаждаемые горелки для токов примерно до 180–260 А при ПВ 60–100%, и жидкостно-охлаждаемые решения для интенсивных режимов 300–500 А и длительной непрерывной работы.
- По максимально допустимому сварочному току: легкие горелки до 160–200 А для тонкого металла и кузовных работ, универсальные 250–320 А для цехов общего профиля и мощные свыше 350 А для тяжелых производственных участков.
- По типу рукава и длине шланг-пакета: стандартные длиной 3–4 м для постов с небольшой зоной доступа и удлиненные 5–6 м для работы в габаритных конструкциях, внутри рам и корпусов.
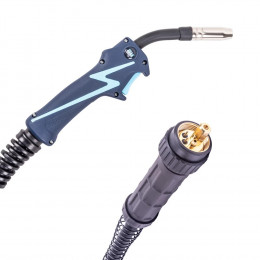
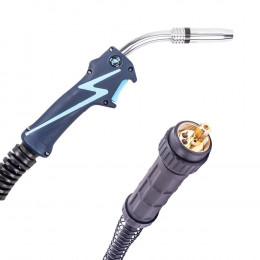
- По форме и конструкции рукоятки: прямые классические рукоятки для универсальных задач и эргономичные с выемками под пальцы, шарнирами и шаровыми опорами для уменьшения нагрузки на кисть при длционной сварке.
- По типу подводимой проволоки: горелки под стальную сплошную проволоку, под порошковую проволоку (FCAW), а также исполнения, рассчитанные на мягкую алюминиевую проволоку с тефлоновыми каналами и прижимными роликами соответствующей формы.
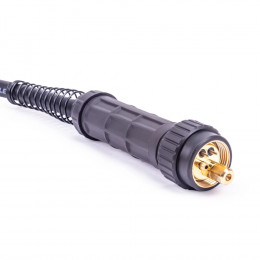
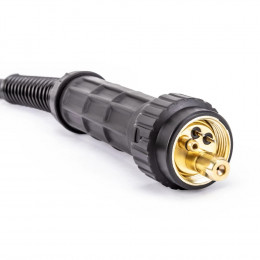
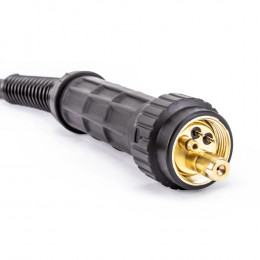
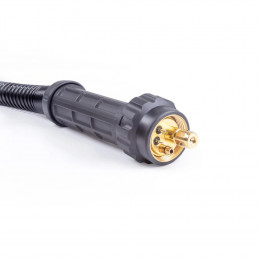
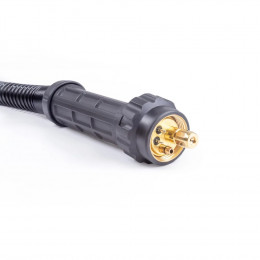
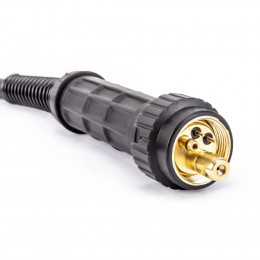
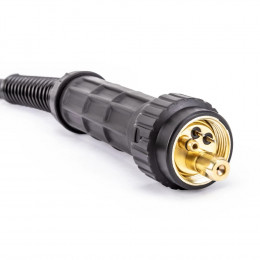
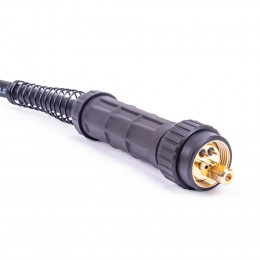
- По типу соединения с полуавтоматом: горелки с евроразъемом для совместимости с большинством современных источников и специализированные разъемы для конкретных промышленных систем подачи.
На что обращать внимание при выборе MIG/MAG-горелки
- Диапазон сварочного тока и ПВ (производительность по току): реальный рабочий ток выбирают с запасом 20–30% относительно планируемого. Для кузовных работ обычно достаточно 150–200 А, для конструкционной стали – 250–350 А, для тяжелых режимов – от 400 А и выше при ПВ не менее 60–80%.
- Тип охлаждения и режим работы: при кратковременных и среднеинтенсивных циклах достаточно воздушного охлаждения. Если сварка идет почти непрерывно в несколько смен, разумно сразу брать жидкостно-охлаждаемую горелку, чтобы снизить нагрев, износ расходников и риск перегрева оператора.
- Длина и гибкость шланг-пакета: стандарт 3 м удобен на компактных постах, 4–5 м – компромисс между маневренностью и падением напряжения, более 5 м имеет смысл при работе с крупногабаритными изделиями. Важно учитывать тип материала протяжки: стальной, тефлоновый или комбинированный, особенно при сварке алюминия и нержавейки.
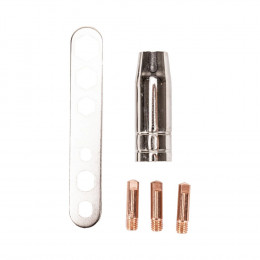
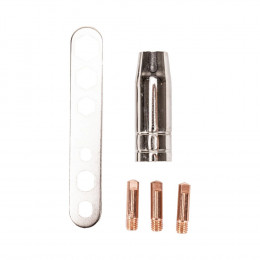
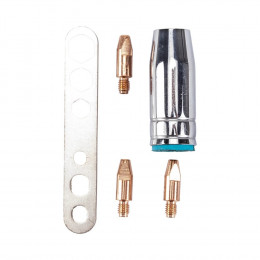
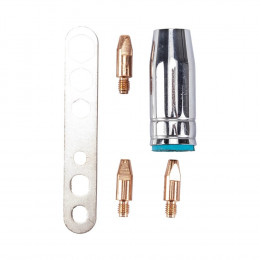
- Совместимость с источником и расходниками: тип разъема, сечение силового кабеля, диаметр поддерживаемой проволоки (обычно 0,8–1,2 мм, для некоторых задач – 0,6 или 1,6 мм), доступность токосъемных наконечников, сопел и диффузоров на складе.
- Условия эксплуатации и защита оператора: качество изоляции, устойчивость рукоятки и кабеля к брызгам металла, термостойкость газа и наконечников, наличие шарового сочленения на входе шланг-пакета для снижения усталости оператора и уменьшения риска перегиба кабеля.
- Тип свариваемого материала и газовая схема: для углеродистой стали в смесях CO2/Ar подойдут стандартные наконечники и каналы; для алюминия оправданы тефлоновые каналы и специальные контактные наконечники, а для нержавеющих сталей – стабильная газовая защита и корректно подобранный диаметр проволоки.
Практическая выгода для сервиса и производства
Правильно подобранная сварочная горелка MIG/MAG повышает стабильность дуги, снижает количество брызг и доработок, что прямо влияет на скорость выполнения работ и расход материалов. Оператору легче выдерживать нужный режим и позицию шва, меньше перегрева руки и кабеля, снижается утомляемость. Для владельца сервиса или цеха это означает более предсказуемые сроки, меньший простой оборудования из-за перегрева горелок и контролируемую себестоимость работ за счет оптимального расхода газа, проволоки и расходников.