
-
-
-
-

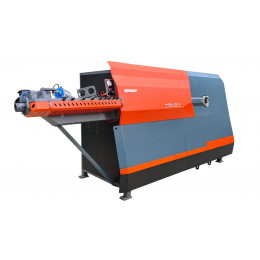
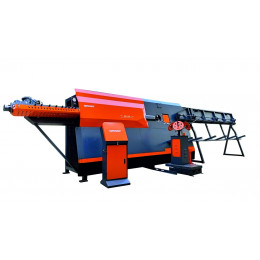
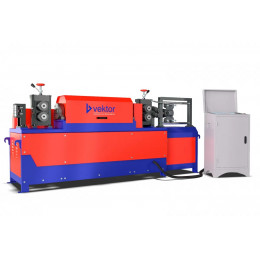
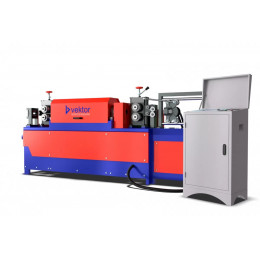
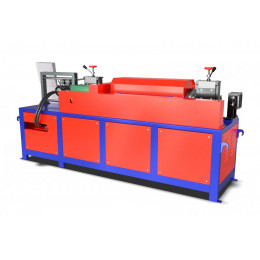
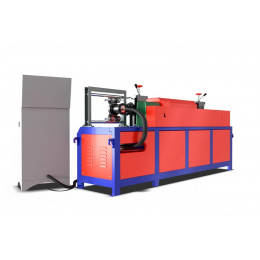
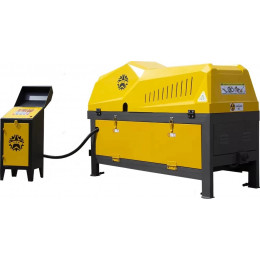
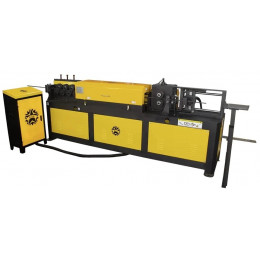
 На складе: 9 шт. Код товара: 2109232 Автоматическая линия для гибки и резки арматуры GROST ABL 4-12B
31210445 ₸
-
-
-
-
-
-
-
-
-
-
-
-
-
-
-
-
-
-
-
-
-
-






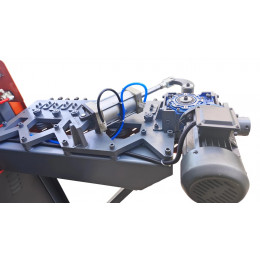

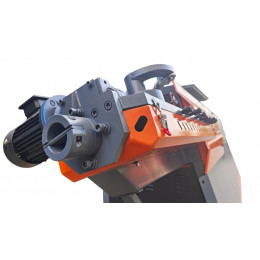
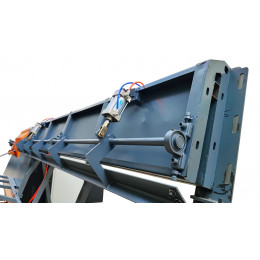
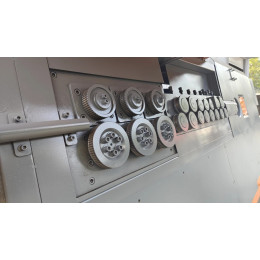
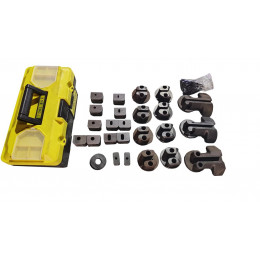
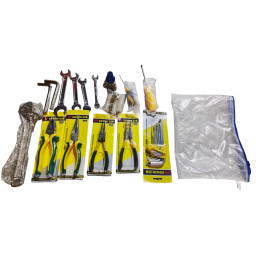

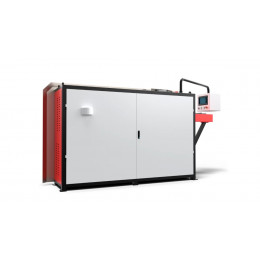
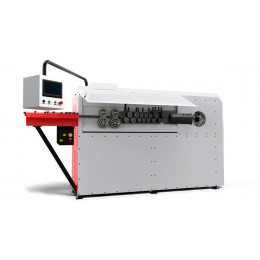
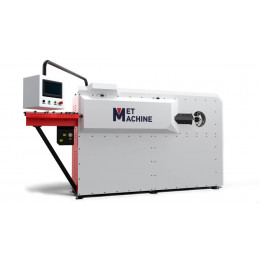


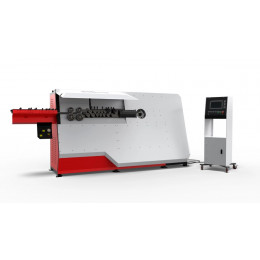
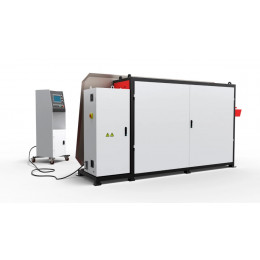

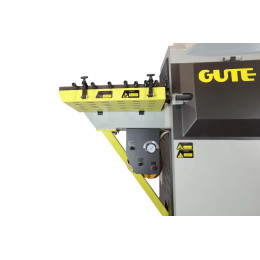
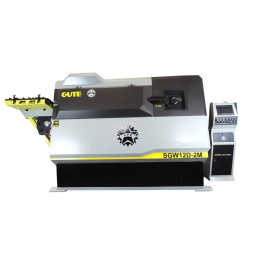

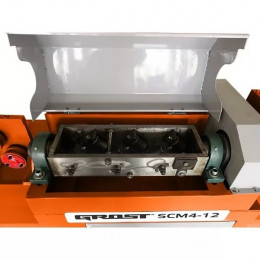

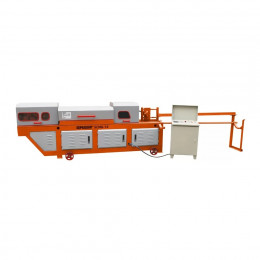


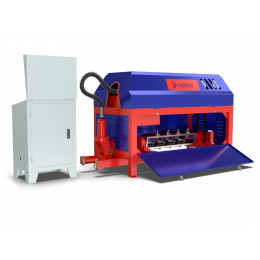
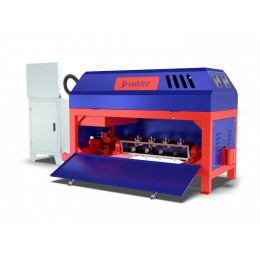
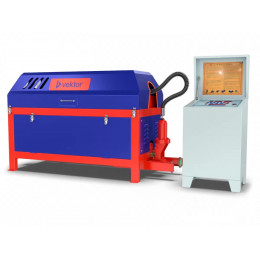

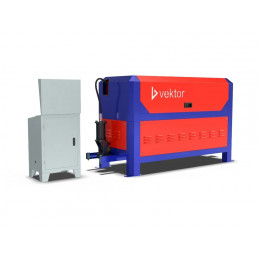
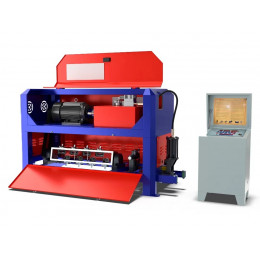
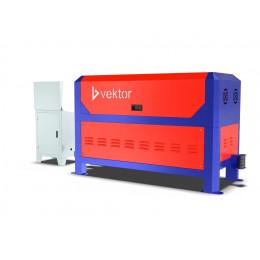
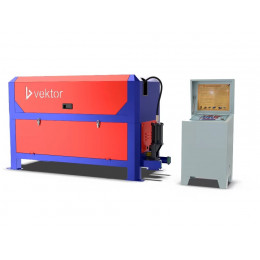


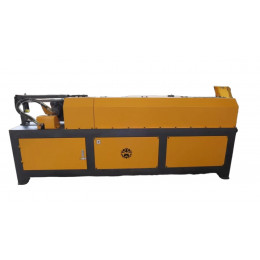
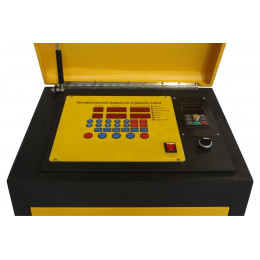
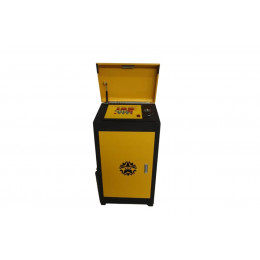
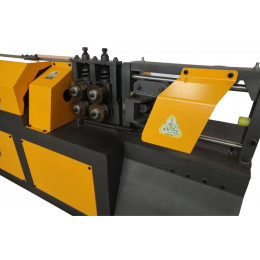



Как устроен правильно-отрезной станок
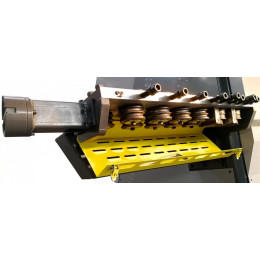
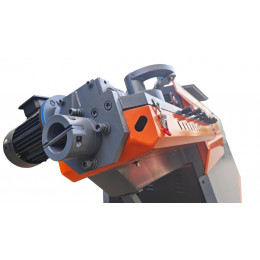
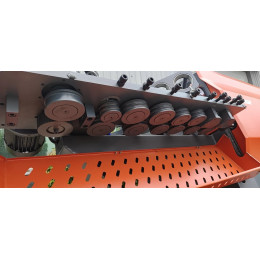
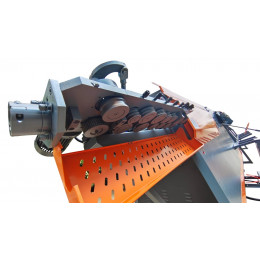
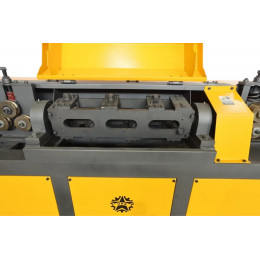
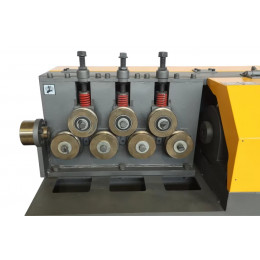
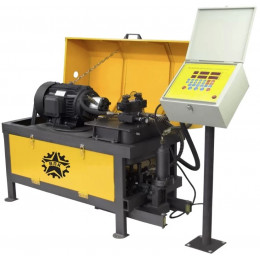
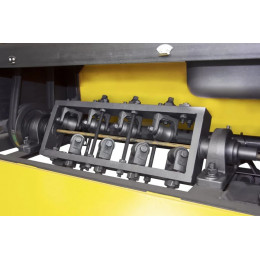
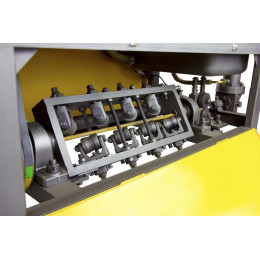
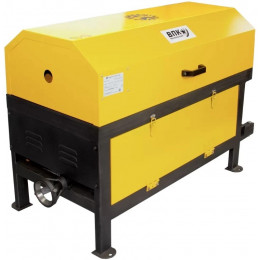
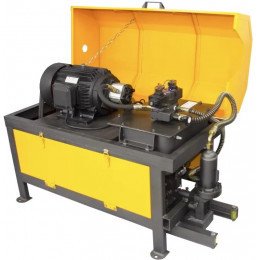
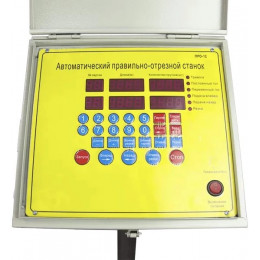
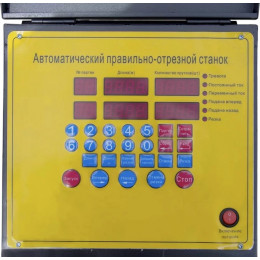
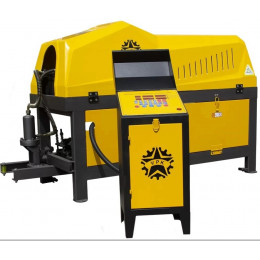
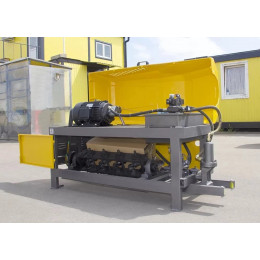
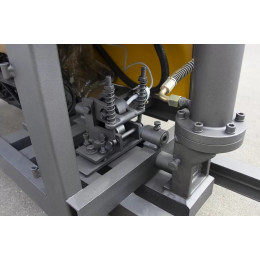
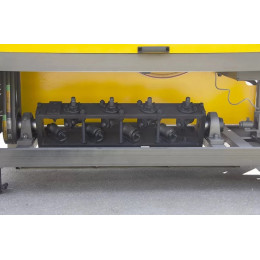
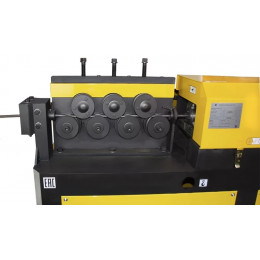
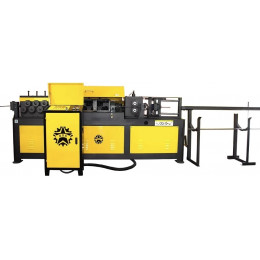
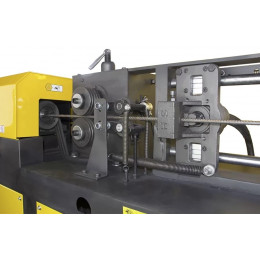
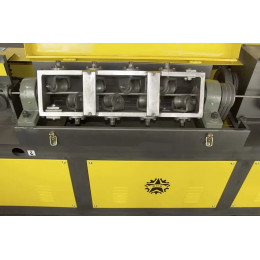
Правильно-отрезной станок работает с арматурой в прутках или в бухтах: металл протягивается через подающие ролики и правильный блок, после чего отмеряется заданная длина и отрезается. В основе конструкции — привод протяжки, кассета с правильно́чными роликами (или ротора), мерный узел и режущий механизм (гильотина/ножи), а также приёмный стол или лоток. В отличие от станков для резки арматуры, здесь резка идёт после выправления и точного мерного цикла; в отличие от гибочных станков — геометрия задаётся длиной и прямолинейностью, а не радиусом/углом; по сравнению с пистолетами для вязки — это подготовка заготовок, а не монтаж каркаса.
Типовые операции на производстве и на объекте
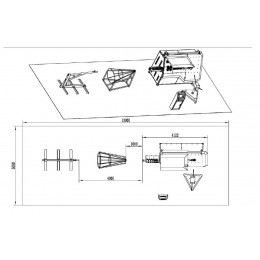
Оборудование используют для подготовки мерных стержней под хомуты, продольную арматуру, закладные и элементы каркасов перед гибкой или сборкой. На площадке станок закрывает участок «бухта/пруток → ровный прут → мерная заготовка», снижая зависимость от ручной правки и резки. В сервисных и заготовительных зонах его часто ставят в линию с гибочным станком: сначала мерная нарезка, затем формование деталей по шаблону.
Какие исполнения встречаются в каталоге
- Для бухтовой арматуры (типично 6–12 мм) с размотчиком и направляющими.
- Для прутков (мерные хлысты), когда требуется только правка и точная резка без размотки.
- С одной или двумя линиями: однопоточные и двухпоточные (параллельная подача двух ниток малого диаметра).
- С механической или гидравлической резкой: гильотинный узел на приводе/маховике или гидроагрегат для стабильного усилия.
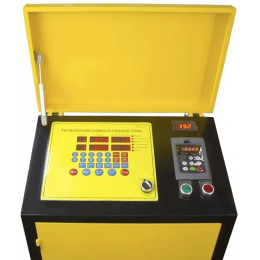
- С ручной, полуавтоматической или автоматической программой: ввод длины и количества, пакетный раскрой по списку размеров.
- С усиленной правильной кассетой для более жёсткой арматуры и повышенных требований к прямолинейности.
Параметры подбора под вашу арматуру и объёмы
- Диапазон диаметров: ориентируйтесь на фактический сортамент (например, 4–10, 6–12, 8–16 мм). Важно учитывать класс и жёсткость арматуры: чем выше сопротивление, тем требовательнее правильный блок и привод.
- Длина реза и точность: типичный рабочий диапазон 0,5–12 м; по точности имеет смысл проверять заявленную погрешность на серии (часто в пределах ±1–3 мм при корректной настройке).
- Производительность: скорость протяжки и реальная выработка зависят от диаметра и длины заготовки; ориентиры по скорости встречаются порядка 20–60 м/мин для бухтовых линий.
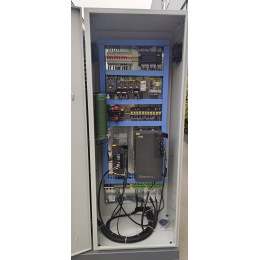
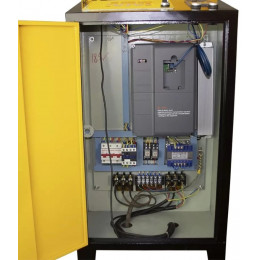
- Тип привода и питания: 380 В, мощность обычно 5–15 кВт. Для нестабильных сетей полезны решения с защитой по перегрузке и корректной пусковой аппаратурой.
- Правильный узел: количество роликов/плоскостей правки и удобство смены кассеты влияют на прямолинейность и время переналадки при переходе между диаметрами.
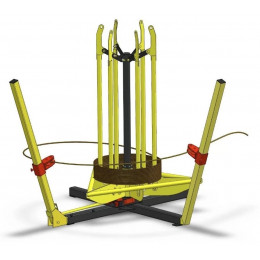
- Размотка и безопасность: наличие размотчика с тормозом/ограничителем, кожухов на зоне реза, аварийной остановки и датчиков конца материала повышает стабильность цикла и снижает риск травм.
Практическая выгода для владельца участка
Правильно-отрезной станок переводит подготовку арматуры в повторяемый цикл: меньше ручных операций, стабильнее длина и прямолинейность заготовок, проще планировать расход и сборку каркасов. На больших объёмах заметно снижается нагрузка на персонал и уменьшаются потери времени на подгонку при вязке и гибке. В связке с гибочным станком и приёмным столом получается понятный поток заготовок без «узких мест» на правке и резке.