
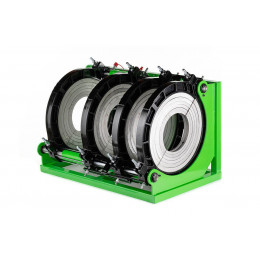
Что такое центраторы для труб и как они работают
Центратор для труб — это механическое приспособление, которое фиксирует две трубы в соосном положении и под нужным углом, чтобы сварной или клеевой стык получился ровным. Конструкция обычно включает разжимные кулачки или сегменты, винтовой или гидравлический привод, а также раму или обойму, которая охватывает трубу снаружи или устанавливается изнутри. В отличие от аксиальных прессов и пресс-клещей, которые формируют соединение (опрессовка, обжим фитинга), центраторы отвечают именно за точную геометрию стыка. По сравнению со сварочными столами и позиционерами центратор компактнее и ставится непосредственно на трубу, а не требует отдельного рабочего места.
Где применяют центраторы на объекте
Центраторы используют при сборке и сварке магистральных, технологических и коммунальных трубопроводов на строительных площадках, в цехах и при ремонте действующих линий. С их помощью выравнивают торцы и оси труб перед ручной дуговой, аргонодуговой, полуавтоматической сваркой или сваркой пластиковых труб встык. Оборудование задействуют при монтаже газо- и водопроводов, отопительных систем, трубопроводов в промышленности, а также при сборке трубных конструкций на сварочных столах и стендах. На поворотных стыках и отводах центратор позволяет выдержать заданный угол и минимизировать смещение кромок.
Основные типы центраторов для труб в каталоге
- Наружные сегментные центраторы — обойма с разжимными сегментами, фиксируется снаружи на стыке двух труб; удобны для монтажа стальных труб большого диаметра на открытых участках.
- Внутренние разжимные центраторы — устанавливаются внутрь труб и разжимаются клиновым, винтовым или гидравлическим механизмом; обеспечивают очень точную соосность, подходят для длинных ниток трубопровода.
- Центраторы для пластиковых труб — лёгкие рамные конструкции с прижимными скобами или эксцентриковыми зажимами, сохраняют геометрию при сварке ПНД и ПВХ труб встык или с электрофитингами.
- Цепные центраторы — регулируемая цепь и опорные башмаки для работы с широким диапазоном диаметров; применяются для фасонных частей, фланцев, тройников и отводов.
- Самоустанавливающиеся центраторы для стыковой сварки — рамы с несколькими регулируемыми кулачками, которые автоматически подводят трубы в общую ось при затяжке; удобны при серийных соединениях одинакового типоразмера.
- Комбинированные центраторы с функцией поджатия кромок — конструкции, где кроме центрирования есть возможность компенсировать овальность трубы и устранить «ступеньку» на стыке перед сваркой.
На что смотреть при выборе центратора для труб
- Диапазон диаметров — минимальный и максимальный внешний или внутренний диаметр, например 20–63 мм, 63–160 мм, 160–315 мм, 315–630 мм и выше. Важно, чтобы оборудование перекрывало рабочие типоразмеры трубопровода.
- Тип материала трубы — сталь, нержавеющая сталь, цветные металлы или пластики (ПНД, ПП, ПВХ). Для стальных труб важна жёсткость рамы и усилие зажима, для пластиковых — аккуратная фиксация без деформации овальности.
- Способ привода — ручной винтовой, клиновой, пневматический или гидравлический. Ручные модели подходят для малых диаметров и эпизодических работ, гидравлические — для интенсивного монтажа труб большого диаметра.
- Допустимое смещение и точность центрирования — ориентируются на максимальное радиальное и осевое смещение, обычно не более 1–2 мм для стандартных диаметров. Чем выше требования к качеству шва, тем жёстче должны быть допуски.
- Масса и габариты — важны при монтажах «на высоте» и в стеснённых условиях. Для диаметров до 160–225 мм часто выбирают лёгкие разборные центраторы, которые удобно переносить одному монтажнику.
- Совместимость с оснасткой — возможность работать вместе с позиционерами, сварочными столами, стыковыми аппаратами для пластиковых труб, установленными на объекте. Удобны модели с быстрой регулировкой и сменными башмаками под разные диаметры.
Практическая выгода использования центраторов
Применение центраторов уменьшает количество подгонки «на весу», сокращает время подготовки стыка и снижает риск брака из-за смещения кромок. Монтажнику проще выдержать геометрию, особенно на больших диаметрах и при работе в ограниченном пространстве, что стабилизирует качество сварных и клеевых соединений.
Для владельца сервиса или монтажной организации это даёт более предсказуемые сроки работ, меньшее число переделок и равномерную нагрузку на сварочное оборудование и персонал. За счёт повторяемости операций получается планировать трудозатраты и ресурс сварщиков без избыточных запасов по времени.