
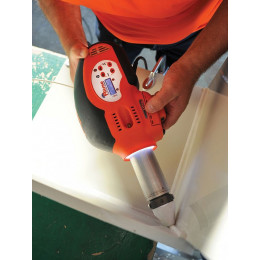
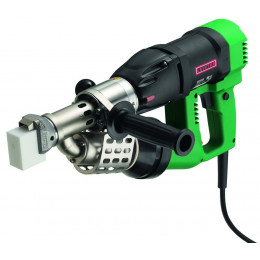
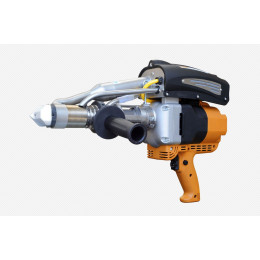
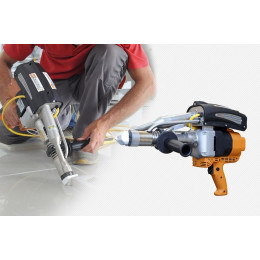
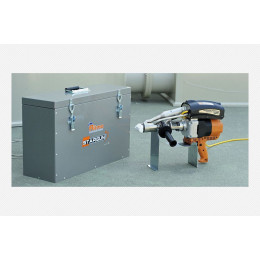


Что такое сварочный экструдер и как он устроен
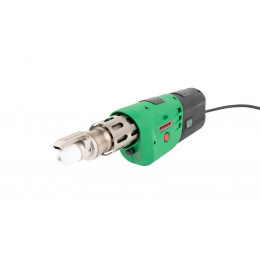
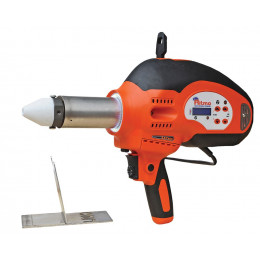
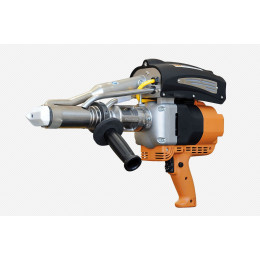
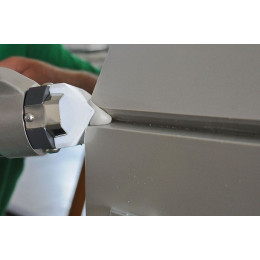
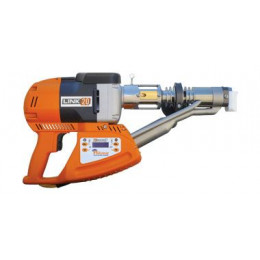
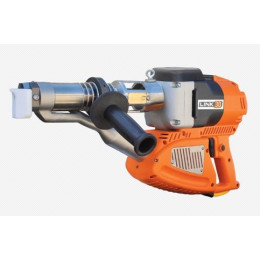
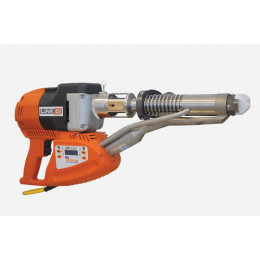
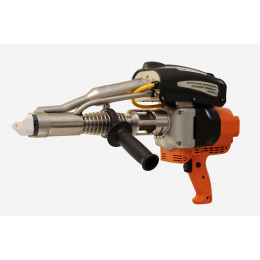
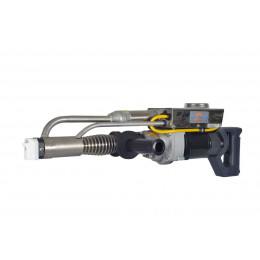
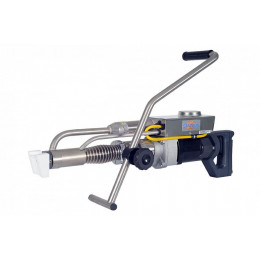
Сварочный экструдер — это ручной или подвесной аппарат, который подаёт разогретый сварочный пруток и горячий воздух в зону стыка полимерных деталей. Внутри находится шнековый или безшнековый (фрикционный) пластификатор, нагревательные элементы, блок подачи воздуха и электронная система контроля температуры и расхода. В отличие от аппаратов для сварки ПВХ покрытий, тентов или кровли, которые прогревают только кромки листов, экструдер формирует полноценный валик расплава из прутка. От паяльников для труб и фенов он отличается более высокой производительностью, стабильным давлением расплава и возможностью получать массивный, механически прочный шов.
Где используют сварочные экструдеры на объектах
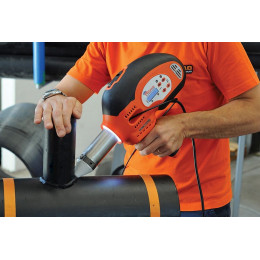
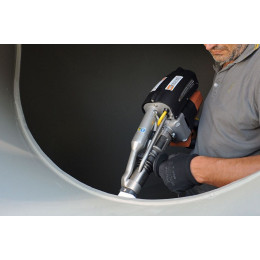
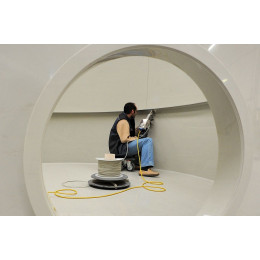
Экструдеры применяют для сварки листового ПЭ и ПП при изготовлении резервуаров, ванн, воздуховодов, вентиляционных коробов и технологических ёмкостей. На стройплощадках ими варят геомембраны, гидроизоляцию и элементы очистных сооружений, усиливают узлы в сложных примыканиях, где неудобно работать крупногабаритными аппаратами. В сервисах и цехах их используют для ремонта и доработки пластиковых деталей, футеровки, сварки конструкционных элементов из полиэтилена и полипропилена. В отличие от передавливатели и горячего воздуха, экструдер обеспечивает более толстый и жёсткий шов для нагруженных узлов.
Основные типы сварочных экструдеров в каталоге
- Ручные экструдера для монтажа — компактные аппараты массой обычно 3–7 кг, для работы на объекте, на высоте, в стеснённых условиях и при сварке геомембран.
- Подвесные и стационарные — оборудование для цеха, может фиксироваться на балке или манипуляторе; удобно при серийной сварке крупных листовых конструкций и резервуаров.
- Шнековые (винтовые) — подают и плавят пруток за счёт вращающегося шнека, обеспечивают стабильную подачу расплава и высокую производительность, подходят для длительной работы в одну или несколько смен.
- Безшнековые (фрикционные) экструдеры — используют трение для расплава прутка, конструктивно проще и легче, чаще применяются там, где важна мобильность и небольшой вес инструмента.
- С отдельным или встроенным источником воздуха — варианты с внешним компрессором дают более стабильный поток при цеховой эксплуатации, а модели со встроенным нагнетателем воздуха удобны на выездных монтажах.
- Специализированные для сварки геомембран и кровельной гидроизоляции — имеют насадки и форму рукоятки, рассчитанные на работу по горизонтальным и наклонным поверхностям, а также на длинные непрерывные швы.
На что обратить внимание при выборе сварочного экструдера
- Производительность по расплаву — типичные значения от 1 до 6 кг/ч; для монтажных и ремонтных работ достаточно 1–2 кг/ч, для серийного изготовления ёмкостей и больших швов чаще требуется 3–5 кг/ч и выше.
- Диапазон рабочих температур — у большинства аппаратов он находится в пределах 180–350 °C; для ПЭ обычно используют 220–260 °C, для ПП — 240–300 °C, важно наличие точной электронной регулировки и индикации.
- Совместимые материалы — уточняют, поддерживает ли экструдер сварку ПЭ (PE-HD, PE-LD), ПП, ПВХ или только определённые марки; для надёжности шва важно совпадение материала прутка и базовой детали.
- Питание и энергопотребление — распространённые варианты 220 В (1~) с мощностью порядка 1,5–3,5 кВт; для работы в полевых условиях стоит проверить требования к стабильности сети и возможность подключения через генератор.
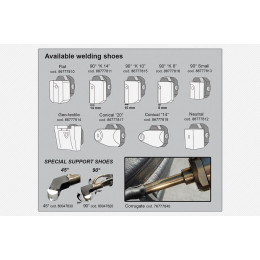
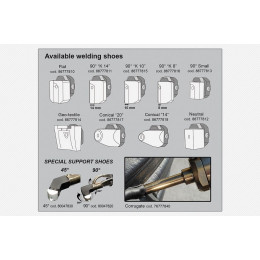
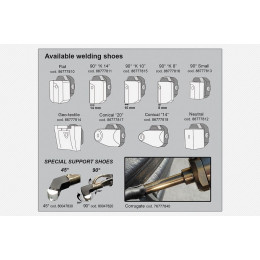
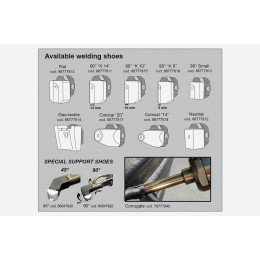
- Масса и эргономика — вес ручных аппаратов обычно 3–7 кг; при длительной сварке по контуру резервуара или на высоте критична удобная рукоятка, балансировка и наличие съёмных насадок под разные позиции шва.
- Защита оператора и автоматика — полезны функции плавного пуска, защиты от перегрева нагревателя и электродвигателя, блокировка запуска при недогреве, термостат и контроль потока воздуха для исключения перегрева материала и снижения риска ожогов.
Практическая выгода сварочного экструдера для производства и сервиса
Использование экструдера позволяет получать толстые, однородные швы с контролируемой температурой и скоростью подачи расплава, что повышает надёжность гидро- и газонепроницаемых конструкций. Оператор тратит меньше времени на формирование каждого шва по сравнению с ручной сваркой феном и прутком, снижается риск дефектов из-за человеческого фактора и колебаний температуры. Наличие встроенных систем контроля и защиты уменьшает вероятность выхода оборудования из строя и повышает безопасность работы при интенсивной эксплуатации.