
-
-
-
-
-
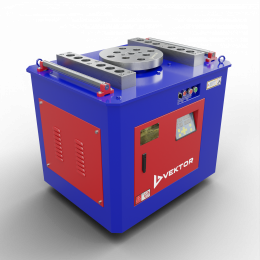 На складе: 9 шт.
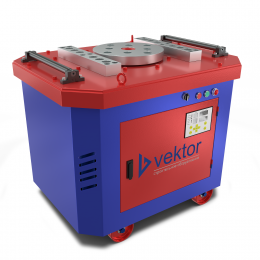
Код товара: 2134315 Станок для гибки арматуры Vektor GW40М с электронным блоком управления (ЧПУ)
1097082 ₸
-
-
-
-
-
-
-
 На складе: 8 шт.
Код товара: 2130827 Инстан АГ-16Э Арматурогиб электрический (напряжение 220В, диаметр до 16мм, угол до 130 град.)
490000 ₸
-
 На складе: 6 шт. Код товара: 2130833 ИНСТАН АГ-20Э 220 В Арматурогиб электрический, 6-20 мм, угол до 130 градусов
532000 ₸
-
 На складе: 9 шт. Код товара: 2130834 ИНСТАН АГ-22Э 220 В Арматурогиб электрический, 6-22 мм, угол до 130 градусов
567000 ₸
-
 На складе: 6 шт. Код товара: 2130519 ИНСТАН АГ-25Н Арматурогиб гидравлический, до 25 мм и 90 градусов
413000 ₸
-
 На складе: 8 шт. Код товара: 2130835 ИНСТАН АГ-25Э 220 В Арматурогиб электрический, 6-25 мм, угол до 130 градусов
670600 ₸
-
 На складе: 9 шт. Код товара: 2130520 ИНСТАН АГ-32Н Арматурогиб гидравлический, до 32 мм и 90 градусов
434000 ₸
-
 На складе: 12 шт. Код товара: 2130836 ИНСТАН АГ-32Э 220 В Арматурогиб электрический, 6-32 мм, угол до 105 градусов
1915186 ₸
-
 На складе: 8 шт. Код товара: 2130521 ИНСТАН АГ-40Н Арматурогиб гидравлический, до 40 мм и 90 градусов
469000 ₸
-
 На складе: 8 шт. Код товара: 2133606 РОСТ АГЭ-22 4-22 мм Арматурогиб ручной гидравлический с электроприводом
598367 ₸
-
 На складе: 12 шт. Код товара: 2133607 РОСТ АГЭ-32 4-32 мм Арматурогиб ручной гидравлический с электроприводом
1548547 ₸
-
-
-
-
-
-
-
-
-
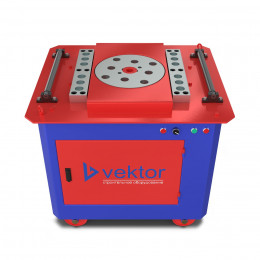


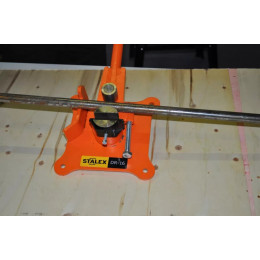
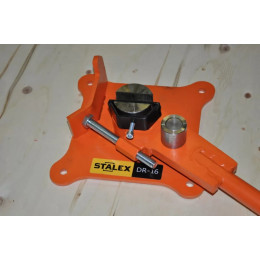
Как устроен арматурогиб и чем он отличается от смежных станков
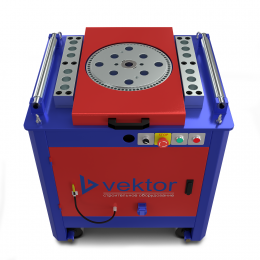
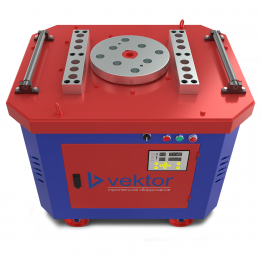
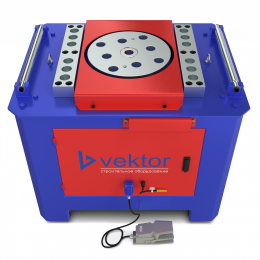
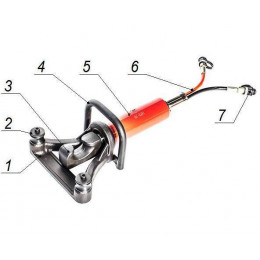
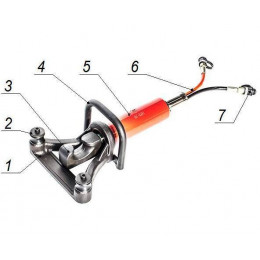
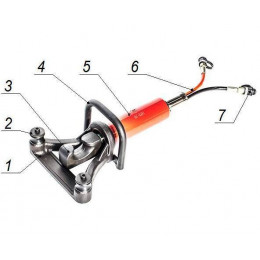
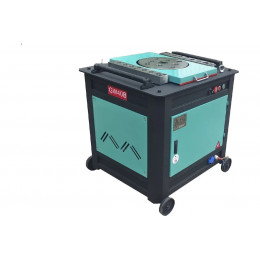
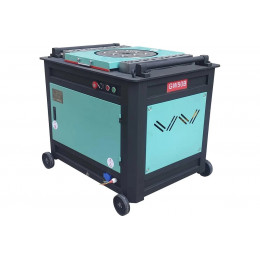
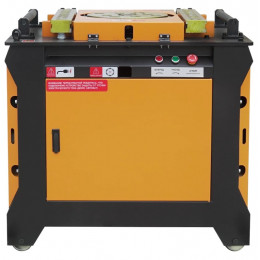
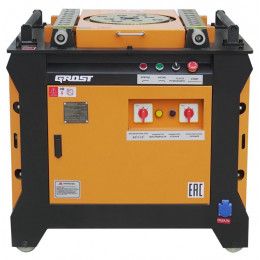
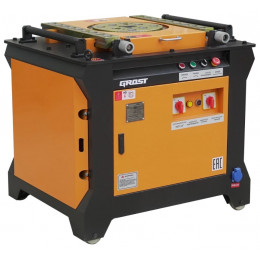
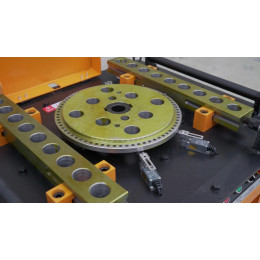
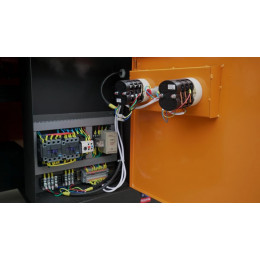
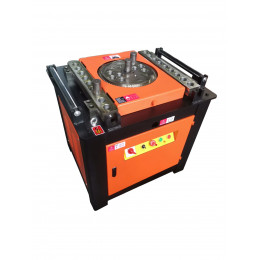
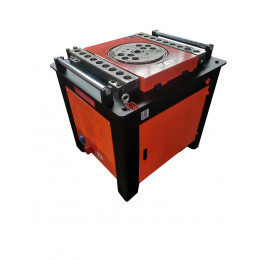
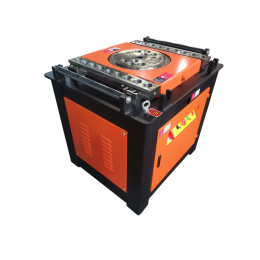
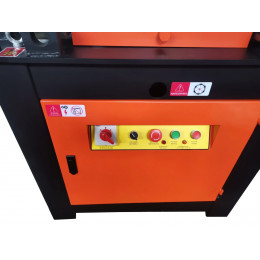
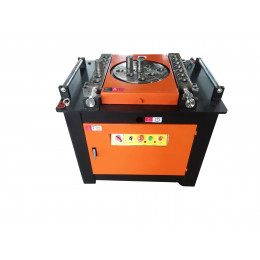
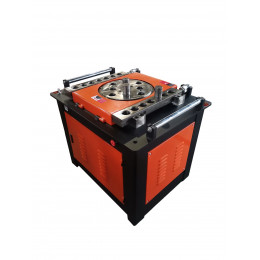
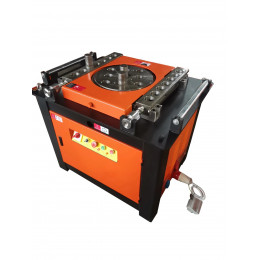
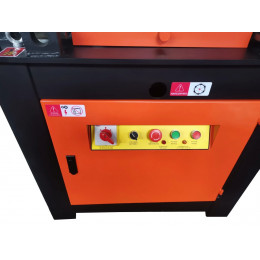
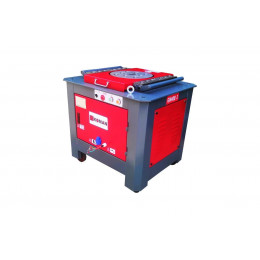
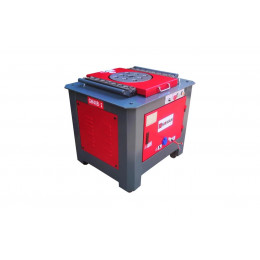
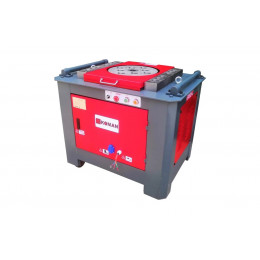
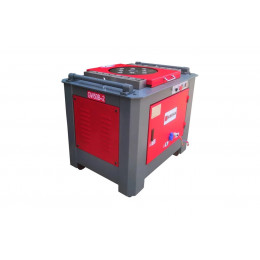
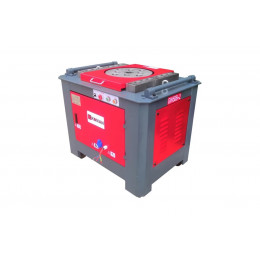
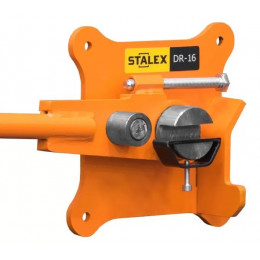
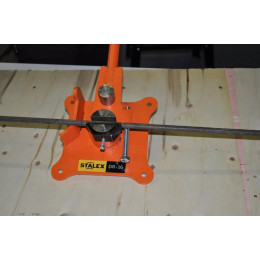
Станок для гибки арматуры (арматурогиб) — это приводной узел с гибочным диском (или роликами) и упорами, который формирует заданный угол изгиба прутка вокруг оснастки. Заготовка фиксируется на рабочей плите, а диск с пальцами/роликами поворачивается и «обкатывает» арматуру, получая повторяемую геометрию без ударной нагрузки. В отличие от станков для резки арматуры здесь не отделяют пруток по длине, а меняют форму; правильно-отрезные станки сначала выпрямляют бухту и режут, но не делают точные углы; пистолеты для вязки арматуры соединяют каркас проволокой, не заменяя операцию гибки.
Типовые операции на площадке и в цеху
Арматурогибы используют для изготовления хомутов, П- и Г-образных элементов, анкеров, выпусков, закладных и деталей каркасов с заданными радиусами и углами. На объекте станок чаще ставят рядом с постом раскроя, чтобы оперативно гнуть нарезанные прутки; в заготовительном участке — для серийной подготовки элементов под монтаж. При работе важна повторяемость: одинаковые углы, одинаковые размеры полок и минимальные отклонения по партии.
Какие исполнения встречаются в каталоге
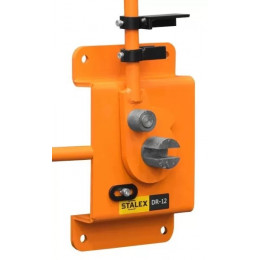
- Ручные (механические) арматурогибы — рычажные, для небольших диаметров и единичных операций.
- Электромеханические станки с поворотным диском и упорами — базовый вариант для площадки и цеха.
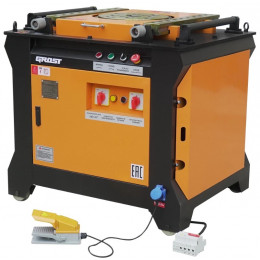
- Станки с педальным управлением и реверсом — удобны для серийной гибки с точной остановкой.
- Исполнения с расширенной оснасткой (набор пальцев/роликов, сменные сегменты) под разные диаметры и радиусы.
- Усиленные станки под крупные диаметры и повышенную интенсивность — с более мощным приводом и жесткой станиной.
Параметры подбора: от диаметра до повторяемости угла
- Максимальный диаметр арматуры: ориентиры по классу работ обычно лежат в диапазоне 6–40 мм; запас по диаметру повышает ресурс и стабильность угла.
- Угол гибки и точность остановки: типично 0–180°; для повторяемости важны упоры, шкала/ограничители и удобный реверс.
- Скорость и производительность: оценивают по времени одного цикла и удобству серийной работы (педаль, быстрое позиционирование упоров).
- Радиус гиба и оснастка: набор пальцев/роликов должен покрывать ваши диаметры; слишком малый радиус повышает риск надрыва и локального упрочнения.
- Питание и условия эксплуатации: 220/380 В, устойчивость к пыли, защита привода, удобство перемещения по площадке (масса, колеса/проушины).
- Безопасность: кожухи, аварийная остановка, понятная зона работы оператора и надежная фиксация заготовки.
Практическая выгода для владельца участка или сервиса
Гибочный станок переносит операцию из «ручной подгонки» в контролируемый процесс: одинаковая геометрия по серии, меньше переделок на монтаже и понятное планирование времени на заготовку. Снижается физическая нагрузка на персонал и риск травм при работе рычагом или «на колене», а участок раскроя и вязки получает детали стабильного размера. В итоге проще держать качество каркасов и выпусков на одинаковом уровне при росте объема работ.