
-
-
-
-
-
-
-
-
-
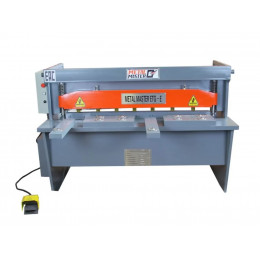
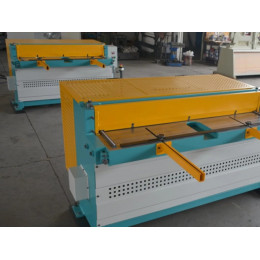
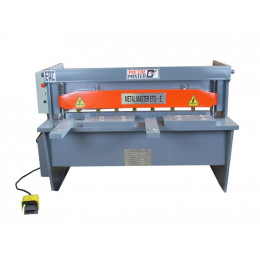
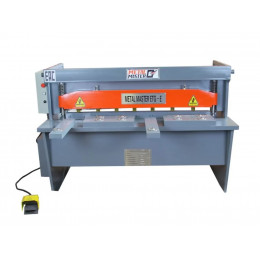
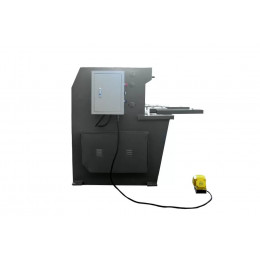
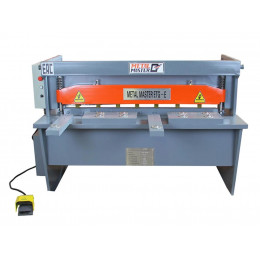
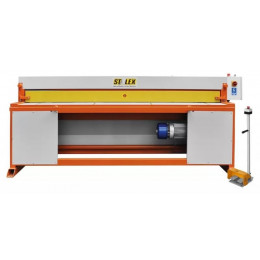
 На складе: 12 шт. Код товара: 2114666 Гильотина электромеханическая METAL MASTER ETG 2015E
4145988 ₸
-
-
-
-
-
-
-
-
-
-
-
-
-
-
-
-
-
-
-
-
-
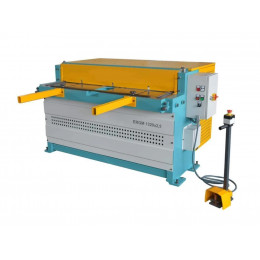
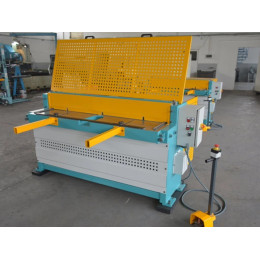


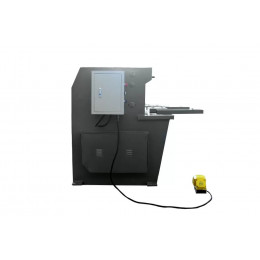
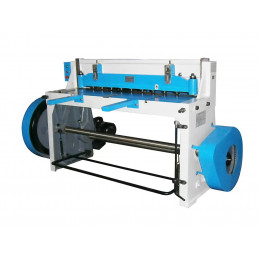
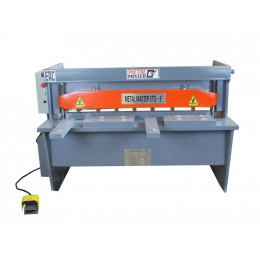
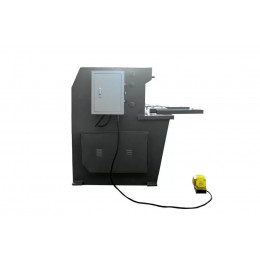
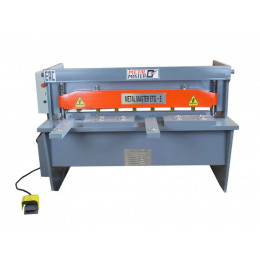
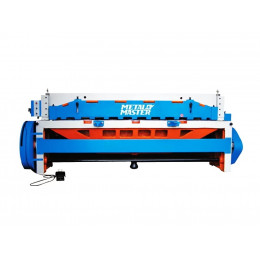
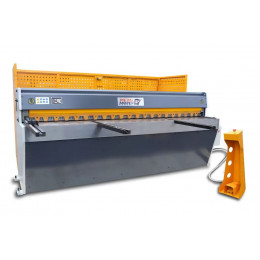
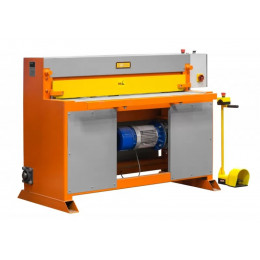
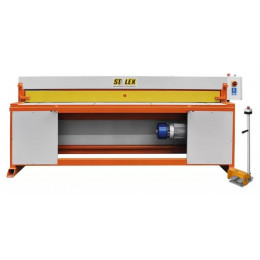
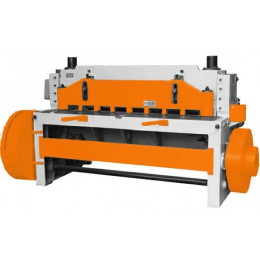
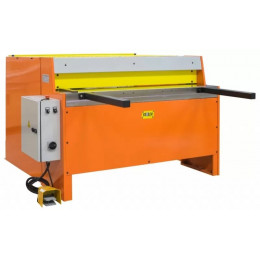
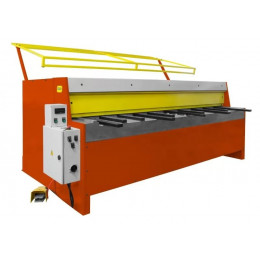
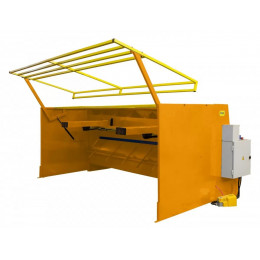
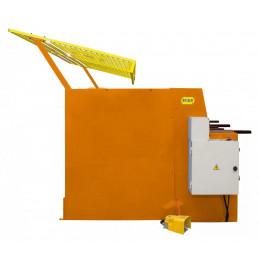
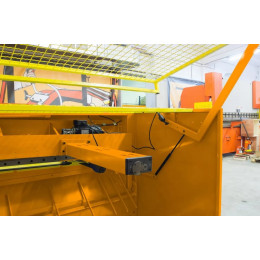
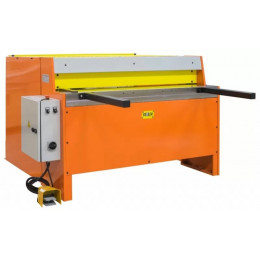
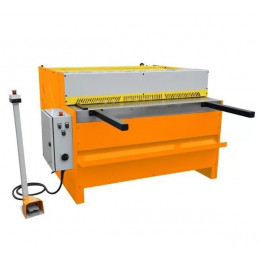
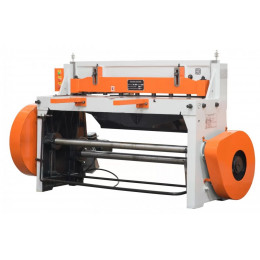
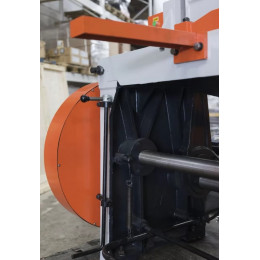
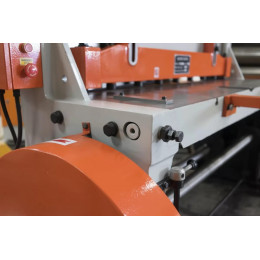
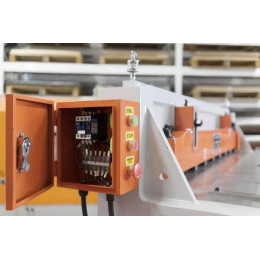
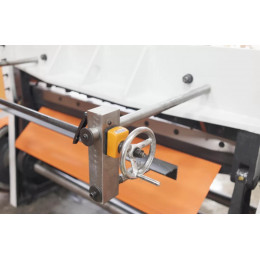
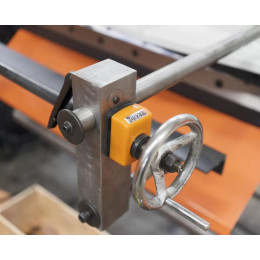
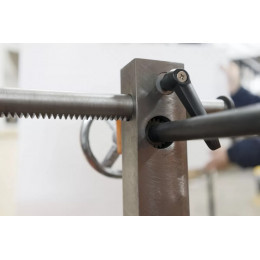
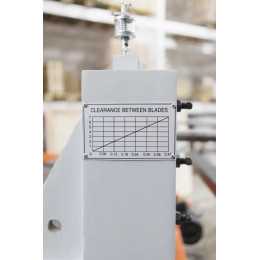
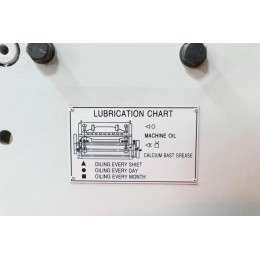
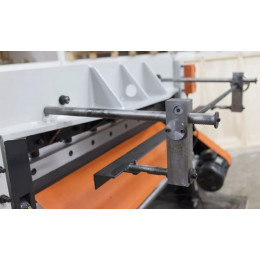
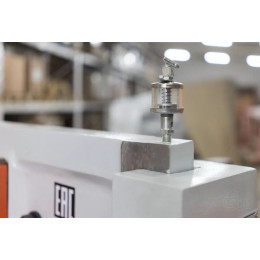
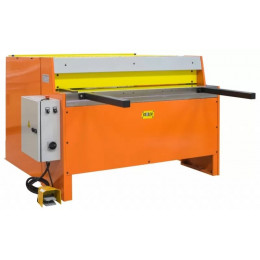
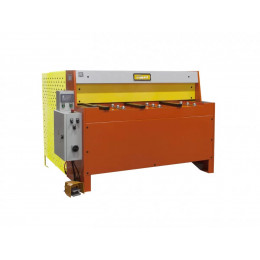
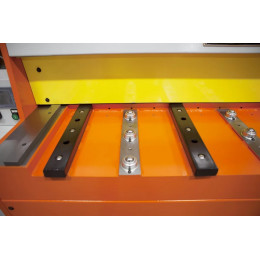
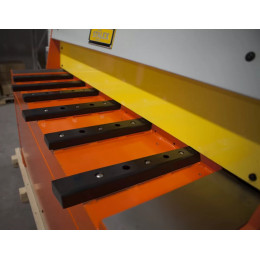
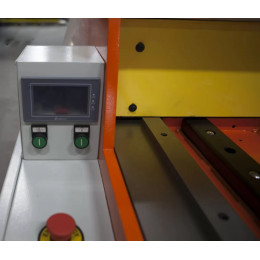
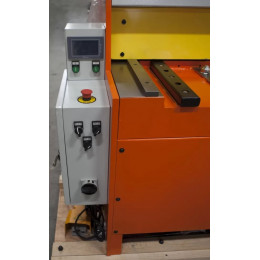
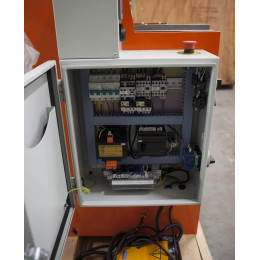
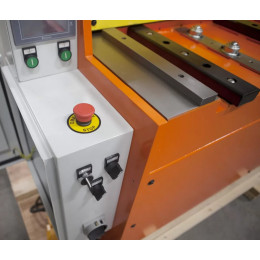
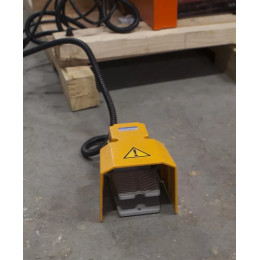
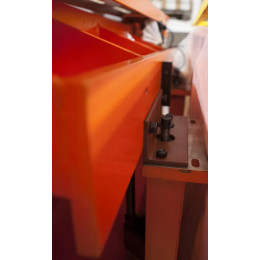
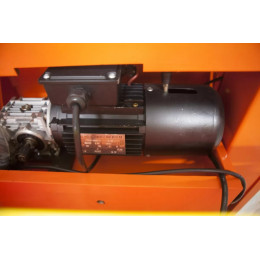
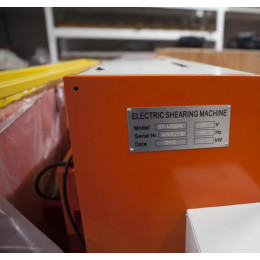
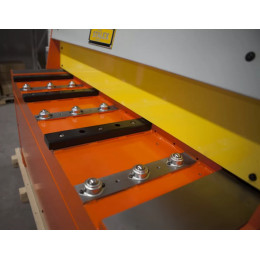
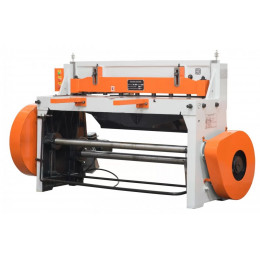
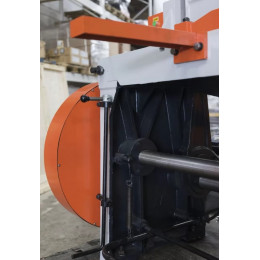
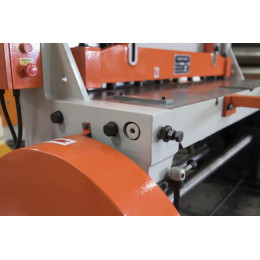
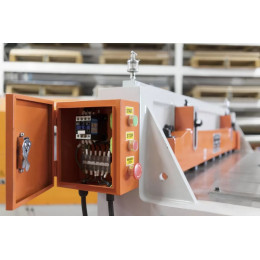
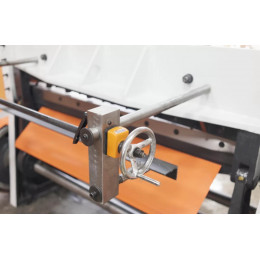
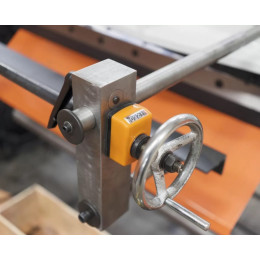
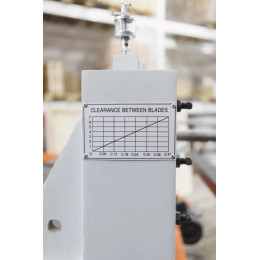
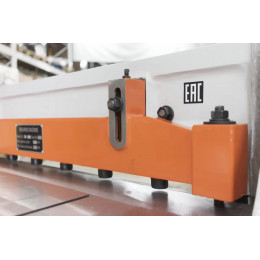
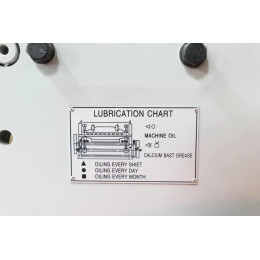
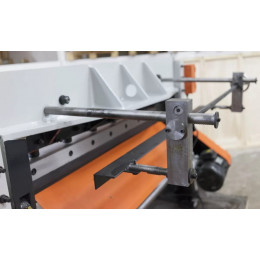
Как устроены электромеханические гильотины для резки металла
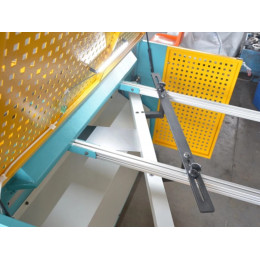
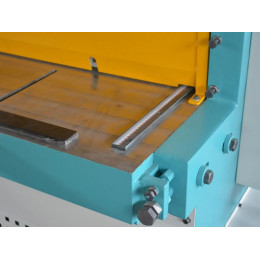
Электромеханическая гильотина (гильотинные ножницы) — это станок с электроприводом, где перемещение подвижного ножа осуществляется через механическую передачу: винтовую или кривошипно-шатунную систему от электродвигателя. Конструкция включает станину, прижимной механизм, неподвижный и подвижный нож, привод, упоры и стол для подачи листа. В отличие от гидравлических гильотин, усилие создаётся не гидроцилиндрами, а за счёт механики и маховика, что упрощает обслуживание и делает рез более «жёстким». От ручных гильотин электромеханические отличаются автоматизированным приводом и стабильной повторяемостью реза при работе с более толстыми и длинными листами.
Типовые задачи и области применения
Эти станки используют для прямолинейной резки листовой стали, нержавейки, алюминия и цветных металлов по размеру, в том числе под заготовки для гибки, штамповки и сварных конструкций. Электромеханические гильотины ставят на металлобазах, в заготовительных цехах, мастерских по изготовлению воздуховодов, корпусных изделий, вентиляции и фасонного металлопроката. Оборудование работает как на единичных резах, так и в режиме серийной порезки с повторяющимися размерами по заднему упору.
Какие конструкции электромеханических гильотин встречаются в каталоге
- Лёгкие листогильотины для тонкого металла толщиной ориентировочно до 2–3 мм (сталь), с рабочей длиной реза 1000–1300 мм, компактные и подходящие для небольших мастерских.
- Станки средней мощности на толщину листа около 3–6 мм и длину реза 2000–3000 мм, использующиеся в цехах по изготовлению воздуховодов, строительных и сварных конструкций.
- Усиленные электромеханические гильотины для резки конструкционной стали условно до 6–8 мм при длине реза 2500–3200 мм, рассчитанные на регулярную загрузку и работу в две смены.
- Модели с задним упором с ручной или электрической регулировкой, с индикацией размера и возможностью быстрой перенастройки под типовые форматы заготовок.
- Гильотины с прижимами по всей длине стола, обеспечивающие стабильный прижим тонкого листа, уменьшение волнения и снижение риска уводов при резе.
- Исполнения с защитными ограждениями и блокировками, где предусмотрены световые экраны, конечные выключатели и аварийные кнопки для безопасной работы оператора.
На что смотреть при выборе электромеханической гильотины
- Максимальная толщина реза — ориентируйтесь на рабочий диапазон 1–8 мм по стали, с запасом относительно вашей фактической толщины на 20–30 %. Для нержавейки и алюминия допустимая толщина обычно отличается, это нужно проверять в характеристиках.
- Длина реза — от 1000 до 3200 мм и более. Для раскроя стандартных листов 1250×2500 мм или 1500×3000 мм подбирают станки с длиной реза не меньше длинной стороны листа.
- Мощность электродвигателя и усилие реза — косвенно показывают запас по ресурсу при работе на максимальной толщине. Для интенсивной эксплуатации лучше выбирать станки с некоторым избытком мощности относительно минимально необходимой.
- Тип привода и кинематики — кривошипно-шатунные механизмы дают стабильный ход ножа и хорошо подходят для серийной порезки; винтовые и эксцентриковые решения часто проще в обслуживании и настройке.
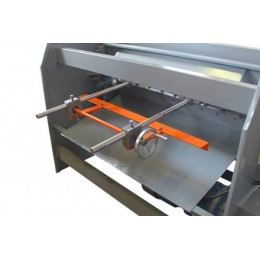
- Оборудование рабочей зоны — наличие фронтальных и боковых упоров, линейки, шкал, подсветки, выдвижных или роликовых столов облегчает позиционирование листа и уменьшает ошибки оператора.
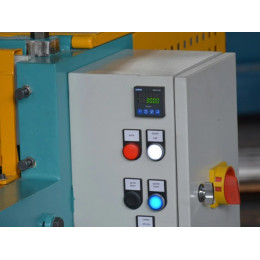
- Эргономика и безопасность — педальный пуск, двухручное управление, аварийная остановка, ограждения и концевые выключатели. Эти элементы важны при работе с длинными листами и несколькими операторами у станка.
Практическая выгода для цеха или сервиса
Электромеханическая гильотина даёт стабильную геометрию реза и предсказуемое качество кромки, что снижает объём последующей доработки заготовок. Автоматизированный привод уменьшает физическую нагрузку на персонал и позволяет одним оператором выполнять рез листов, с которыми вручную работать затруднительно.
За счёт повторяемости размеров по упорам сокращается время раскроя и уменьшается доля брака, а отсутствие гидросистемы упрощает обслуживание и снижает требования к квалификации обслуживающего персонала. В результате повышается общая производительность заготовительного участка без серьёзного усложнения парка оборудования.