
-

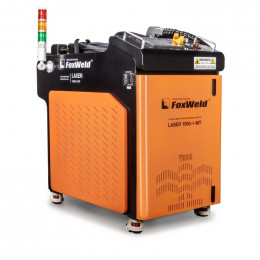
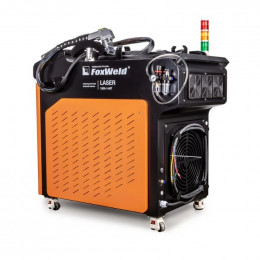
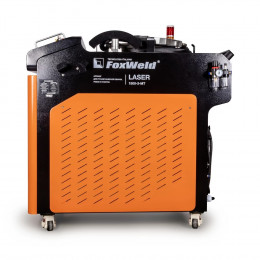
 На складе: 9 шт. Код товара: 2108159 Аппарат для ручной лазерной очистки FoxWeld LASER 1500-1-МТ
8764546 ₸
-
 На складе: 9 шт. Код товара: 2127358 Аппарат для ручной лазерной сварки и резки Сварог LASER WELD 1000 1.0
8750000 ₸
-
 На складе: 8 шт. Код товара: 2127359 Аппарат для ручной лазерной сварки и резки Сварог LASER WELD 1500 1.0
14671860 ₸
-
 На складе: 12 шт. Код товара: 2127360 Аппарат для ручной лазерной сварки и резки Сварог LASER WELD 1500 2.0
7854000 ₸
-
 На складе: 11 шт. Код товара: 2127361 Аппарат для ручной лазерной сварки и резки Сварог LASER WELD 2000 2.0
10353000 ₸
-
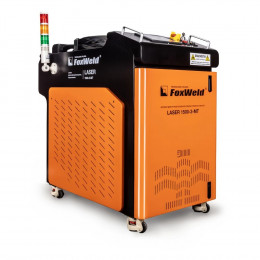
 На складе: 6 шт. Код товара: 2108078 Аппарат для ручной лазерной сварки, резки и очистки FoxWeld LASER 1500-3-МТ
9307480 ₸
-
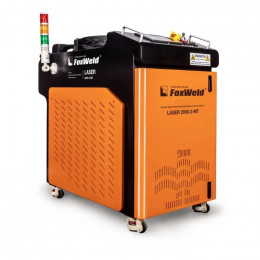
 На складе: 8 шт. Код товара: 2108160 Аппарат для ручной лазерной сварки, резки и очистки FoxWeld LASER 2000-3-МТ
11091409 ₸
-
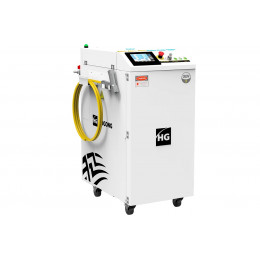 На складе: 9 шт. Код товара: 2110552 Аппарат для ручной лазерной сварки, резки и очистки HUGONG HGLW-1500B
9034592 ₸
-
-
-
-
-
-
 На складе: 12 шт.
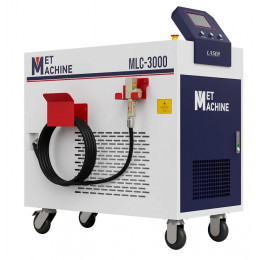
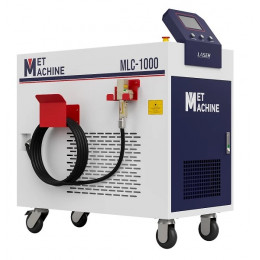
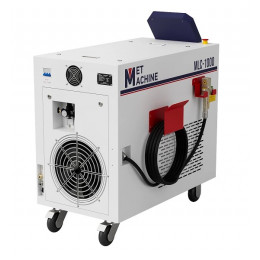
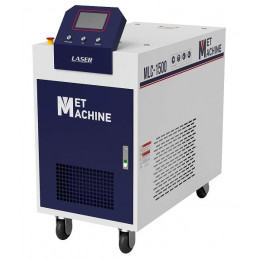
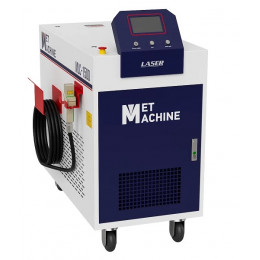
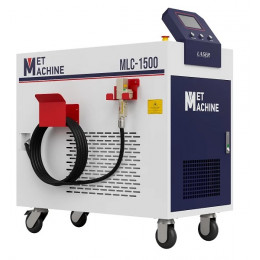
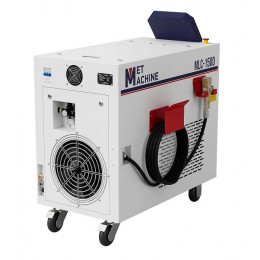
Код товара: 2115075 Аппарат ручной лазерной очистки MetMachine MLC-3000
17134348 ₸
-
-
-
-
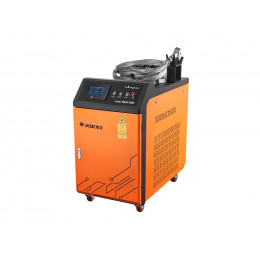
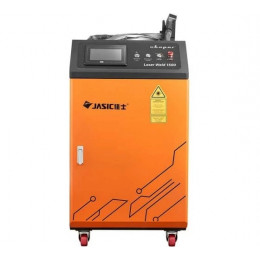
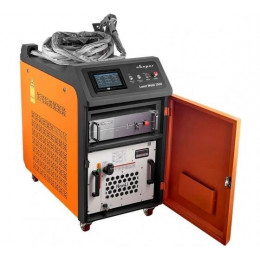
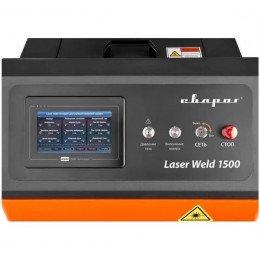
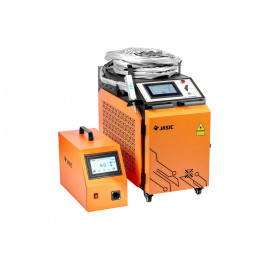
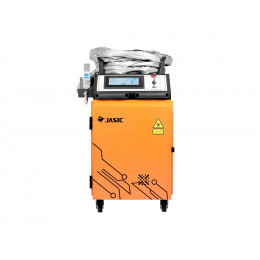
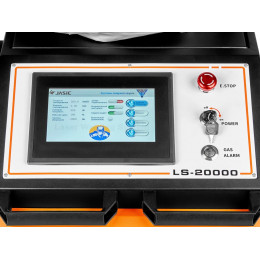
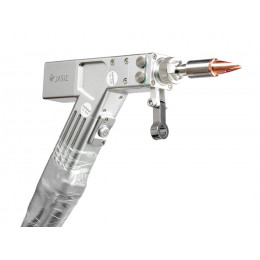
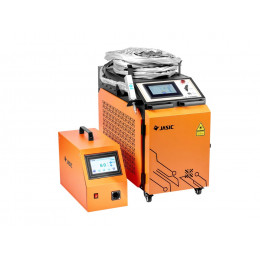
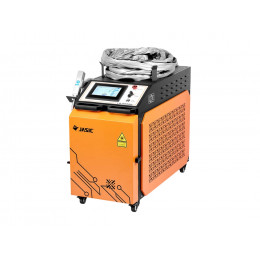
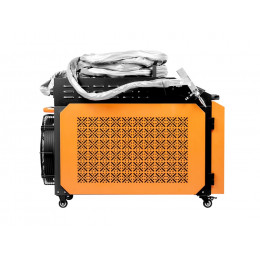
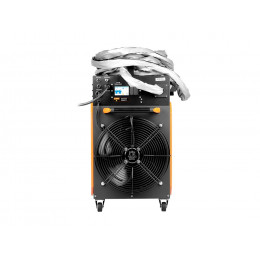
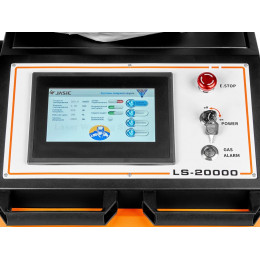
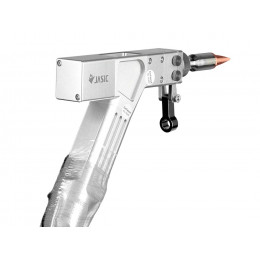
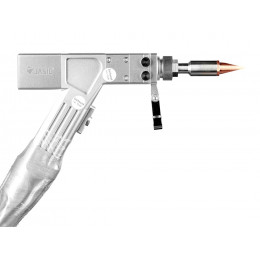
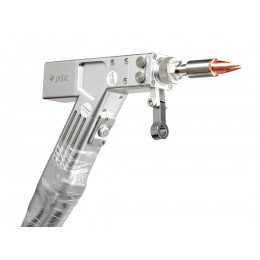
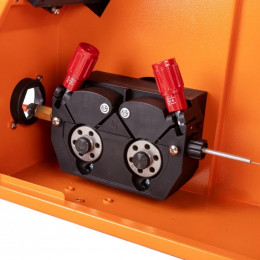
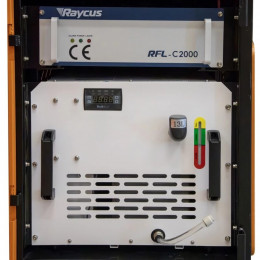
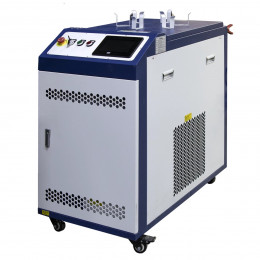
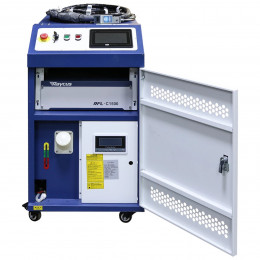
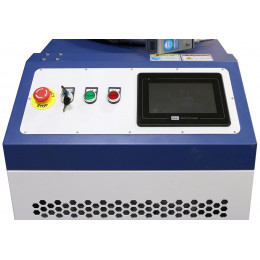
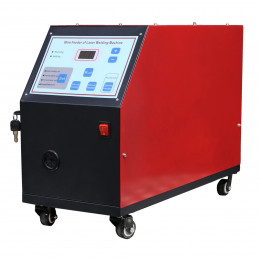
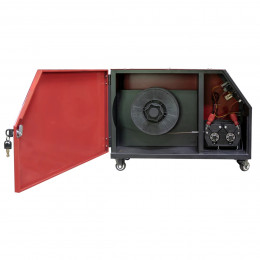
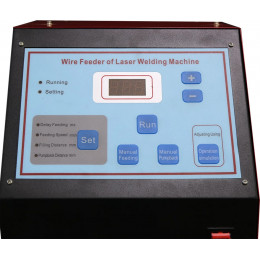
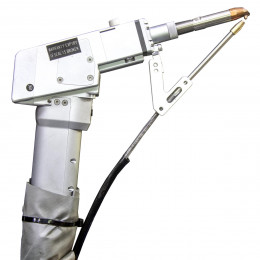
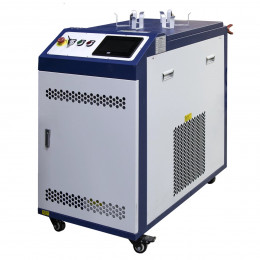
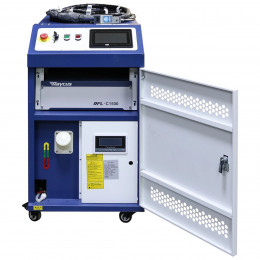
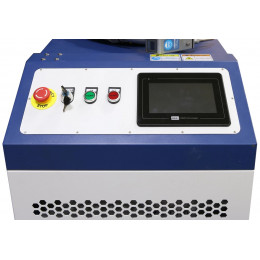
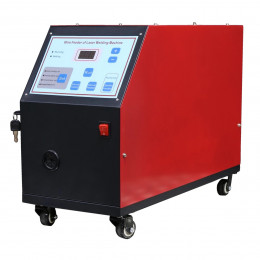
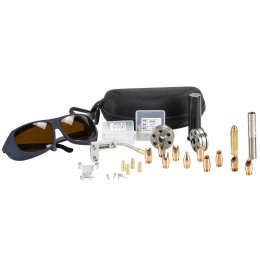
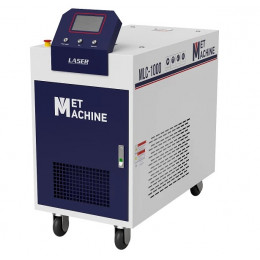
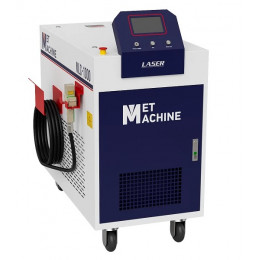
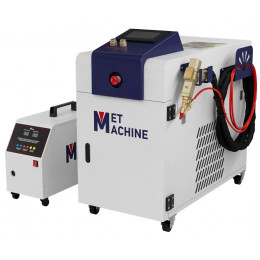
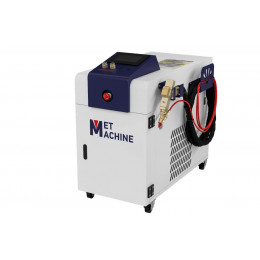
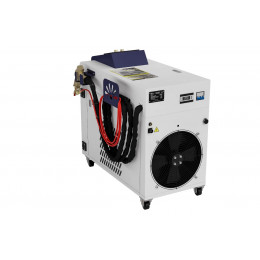
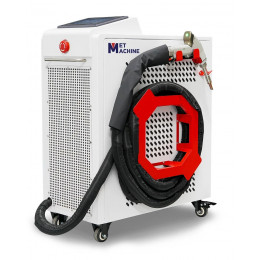
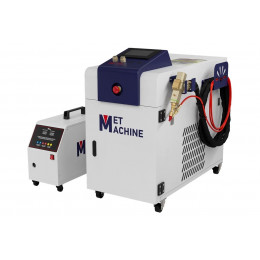
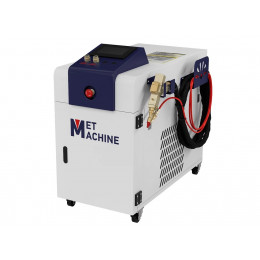
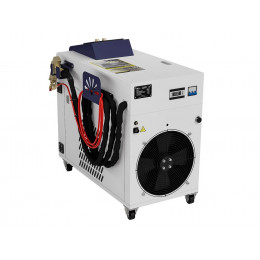
Как устроены лазерные сварочные аппараты
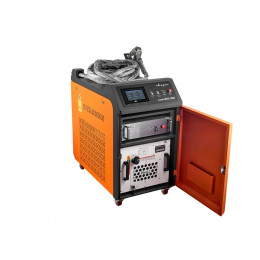
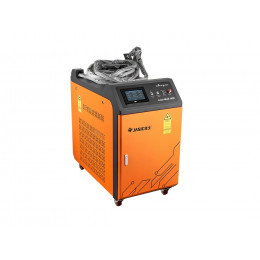
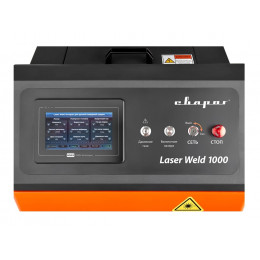
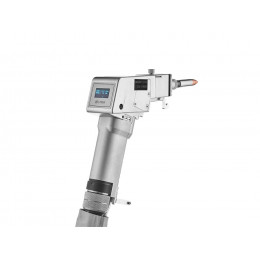
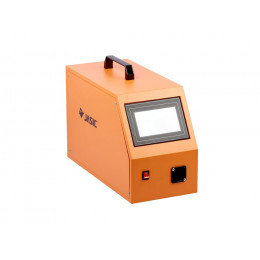
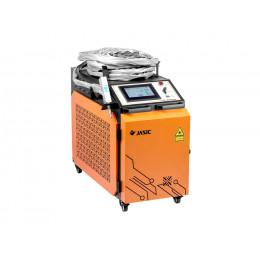
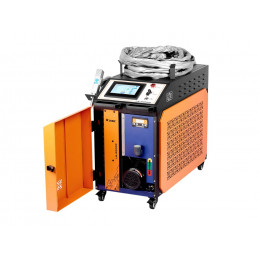
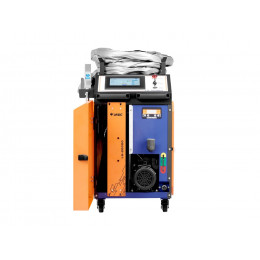
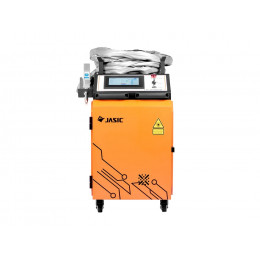
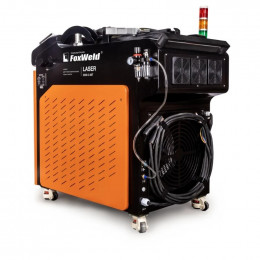
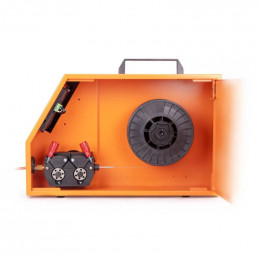
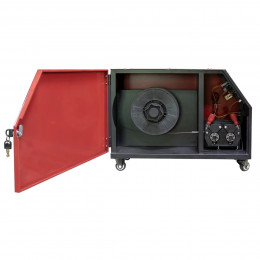
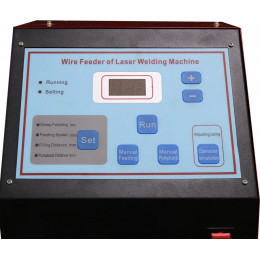
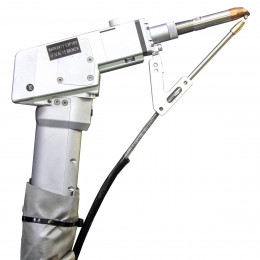
Лазерный сварочный аппарат формирует узкий высокоэнергетический луч, который расплавляет металл в зоне шва без контакта с изделием. Узкий сфокусированный пучок позволяет получать глубокий провар при минимальной зоне термического влияния и практически без деформаций. В отличие от полуавтоматической сварки MIG/MAG и TIG, здесь не требуется подача проволоки в дугу, а нагрев идёт за счёт фотонной энергии, а не электрической дуги. От установок плазменной резки такие аппараты отличаются тем, что выполняют именно сварное соединение, а не разделительную резку металла.
Где применяют лазерную сварку
Лазерные сварочные аппараты используют там, где важна точность геометрии и чистота шва: при изготовлении тонкостенных корпусов, резервуаров, теплообменников, элементов приборов, деталей из нержавеющей стали и цветных сплавов. Они применяются на машиностроительных, приборостроительных и ремонтных предприятиях, в цехах по производству металлоконструкций и нестандартного оборудования. Лазерная сварка удобна для работы с трудно свариваемыми сплавами, сварки по замкнутому контуру, а также для соединения разнородных металлов в мелко- и среднесерийном производстве.
Основные типы лазерных сварочных аппаратов
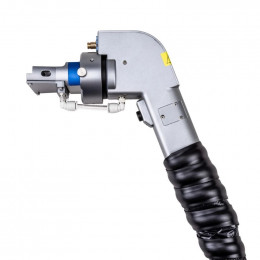
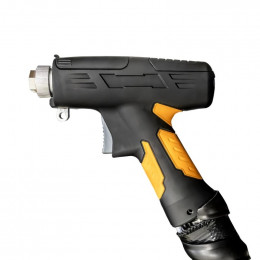
- Ручные волоконные комплексы – компактные установки с волоконным лазером и сварочным пистолетом на рукаве длиной 5–15 м. Подходят для сварки листового металла толщиной 0,5–6 мм по прямолинейным и криволинейным швам.
- Стационарные посты с координатным столом – машины с фиксированной головой и ЧПУ-столом, на который укладывают заготовку. Обеспечивают повторяемость траектории, удобно работать с серийной продукцией и малыми деталями.
- Роботизированные лазерные комплексы – источники, объединённые с промышленным роботом или портальной системой. Используются для автоматизации сварки крупногабаритных изделий и сложных пространственных швов.
- Импульсные лазерные аппараты – установки с кратковременными высокоэнергетическими импульсами, применяются для точечной сварки, ремонта пресс-форм, штампов, мелких деталей, где важен минимальный тепловклад.
- Непрерывные (CW) лазерные источники – мощные системы для длительной работы в режиме глубокого провара при скоростной сварке продольных и кольцевых швов.
- Интегрируемые лазерные источники – блоки, рассчитанные на встраивание в существующие линии, сварочные тракторы, механизмы подачи или специальные технологические комплексы.
На что смотреть при выборе лазерного сварочного аппарата
- Выходная мощность лазера – влияет на максимальную толщину свариваемого металла и скорость сварки. Для тонких листов 0,5–2 мм обычно достаточно 500–1500 Вт, для заготовок 3–6 мм применяют 1500–3000 Вт и выше.
- Тип и толщина материала – сталь, нержавеющая сталь, алюминий, латунь и сплавы по-разному поглощают излучение. Важно учитывать требуемую глубину провара и необходимость подогрева при работе с высокоотражающими сплавами.
- Режим работы – доля включения и допустимая длительность непрерывной сварки. Для цехов с несколькими сменами важен ресурс лазерного модуля и стабильность параметров при работе 8–16 часов в сутки.
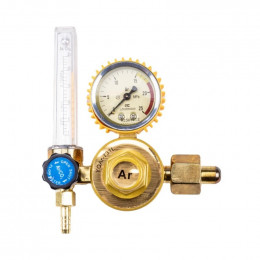
- Система подачи газа и оптика – наличие форсунок для защитного газа (аргон, азот), качество фокусирующих линз, способ регулировки фокусного расстояния. Правильная газовая защита уменьшает окисление и пористость шва.
- Безопасность оператора – класс лазерной защиты, тип защитных экранов, совместимость с масками и щитками для работы с лазерным излучением, наличие блокировок дверей и аварийной остановки.
- Интеграция с другим сварочным оборудованием – возможность установки головы на сварочные тракторы и каретки, совместимость с существующими тележками, позиционерами и системами вытяжной вентиляции.
Практическая выгода от лазерной сварки для производства
Лазерные сварочные аппараты позволяют уменьшить количество последующей механической обработки и шлифовки шва за счёт точного ввода тепла и минимальных деформаций. При правильном подборе мощности и режимов удаётся сократить время на сварку и переналадку оборудования, разгрузить ручные посты MIG/MAG, TIG и MMA и перераспределить персонал на более сложные операции. Дополнительно снижается тепловое воздействие на заготовки, что важно при работе с тонкими стенками, прецизионными узлами и сборочными единицами с жёсткими требованиями к геометрии.