
-

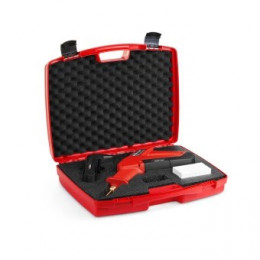
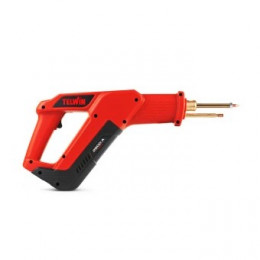
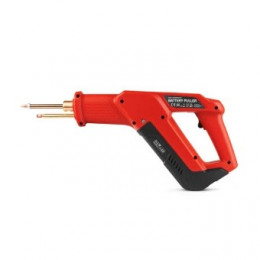
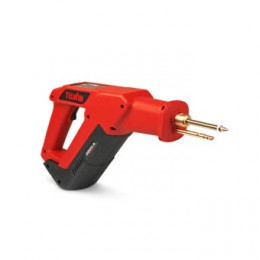
 На складе: 7 шт. Код товара: 2120206 Aппарат для точечной сварки TELWIN BATTERY PULLER с литиевым аккумулятором
1064700 ₸
-
-
-
-
-
-
-
-
-
-
-
-
-
-
-
-
-
-
-
-
-
-
-
-
-
-
-
-
-
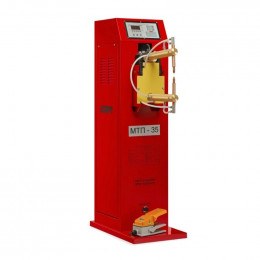
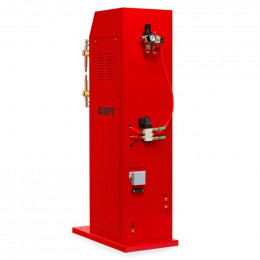
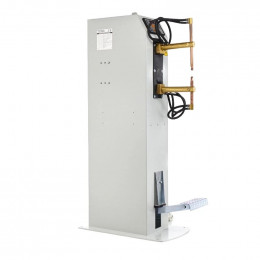
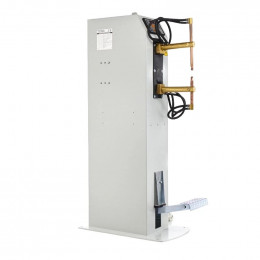
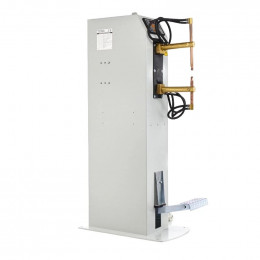
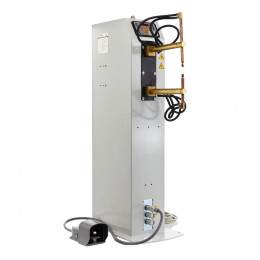
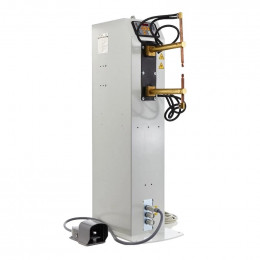
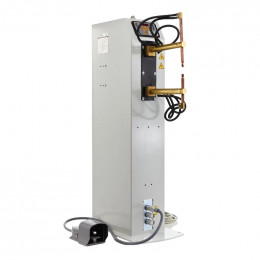
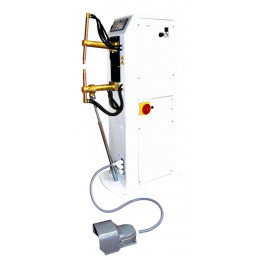
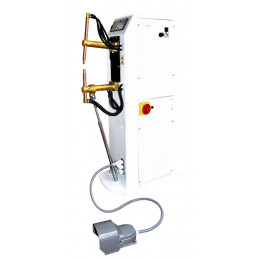
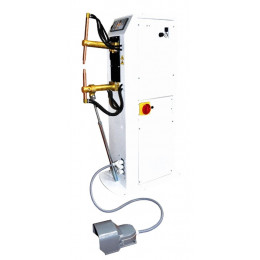
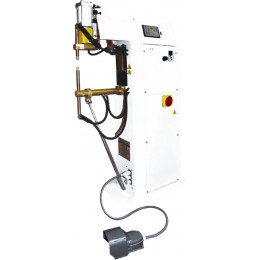
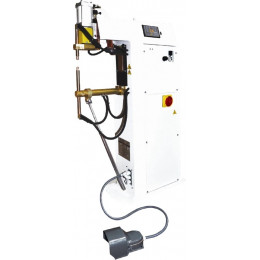
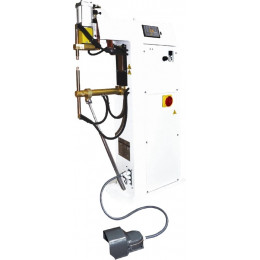
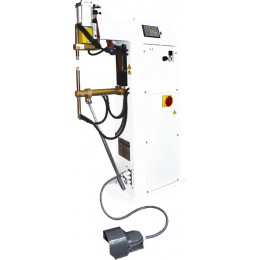
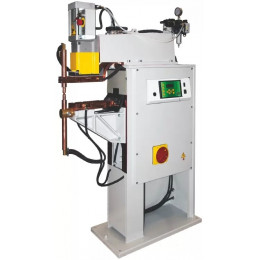
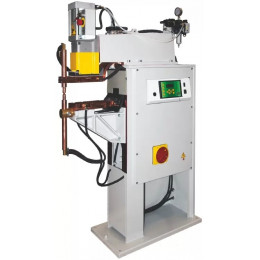
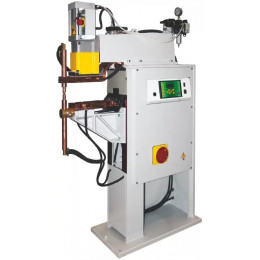
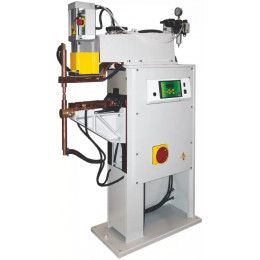
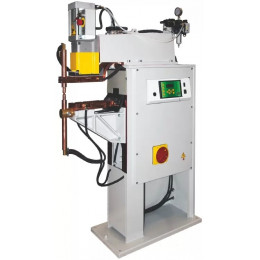
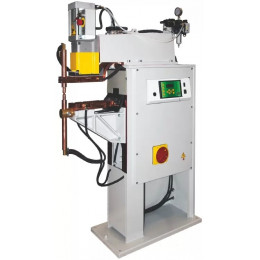
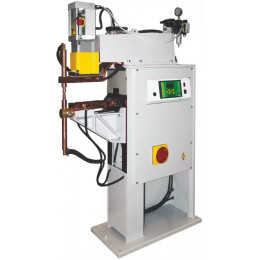
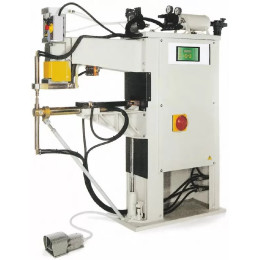
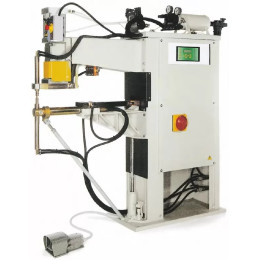
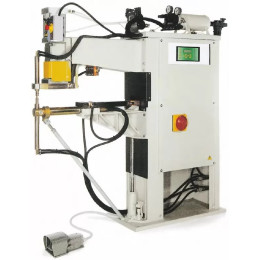
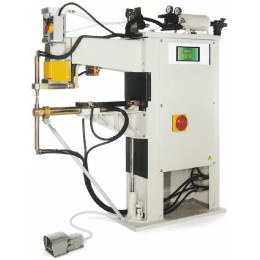
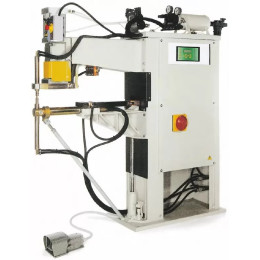
Что такое стационарный аппарат точечной сварки
Стационарный аппарат точечной сварки — это электрическая машина, которая создает неразъемное соединение листового металла за счет кратковременного пропуска тока большой силы через зажимные электроды. Узел состоит из сварочного трансформатора, системы прижатия (пневмо- или гидропривод), пары водоохлаждаемых электродов, блока управления режимами и стойки/станины. В отличие от переносных сварочных клещей, стационарные установки рассчитаны на более высокие токи, жесткую фиксацию деталей и повторяемость размеров точки. От споттеров они отличаются тем, что работают по контуру стыка двух деталей, а не тянут вмятины по одной стороне, а от аппаратов конденсаторной сварки — более длительным импульсом и ориентированностью на листовой металл средней толщины, а не на приварку шпилек и мелких элементов.
Где применяют стационарные SPOT-установки
Стационарные аппараты точечной сварки используют при серийной сборке кузовных панелей, корпусов шкафов, вентиляционных коробов, дверей, лифтовых кабин и прочих конструкций из листовой стали. На СТО и в ремонтных мастерских их ставят для восстановления силовых элементов кузова, замены панелей, порогов, усилителей, когда требуется стабильная геометрия и одинаковое качество каждой точки. В металлообработке такие аппараты задействуют для соединения нержавеющих и низкоуглеродистых сталей, оцинкованного и окрашенного металла (с удалением покрытия в зоне контакта). Отдельные исполнения применяют на линиях с полуавтоматической или автоматической подачей заготовок, где важна высокая производительность и минимальное участие оператора.
Какие бывают конструкции в этой категории
- Рычажные стационарные аппараты — классическая стойка с горизонтальными или вертикальными рычагами электрода, простая механика, ручное или пневматическое прижатие, подходят для толщин до 2–3 мм в сумме.
- Пневматические аппараты точечной сварки — прижим обеспечивается пневмоцилиндром с регулируемым усилием, стабильно повторяют давление от точки к точке, удобны для серийных работ и многосменной загрузки.
- Гидроприводные установки — развивают повышенное усилие сжатия, применяются для сварки толстых и высокопрочных сталей, когда требуется высокая плотность контакта и минимальная деформация зоны шва.
- Машины с линейным или С-образным корпусом — С-образная станина обеспечивает удобный доступ к крупногабаритным деталям, Т- и Н-образные конструкции применяются в линиях, где заготовка подается вдоль оси станка.
- Аппараты с педальным, кнопочным и программным управлением — от простых педальных схем, где оператор задает только время и ток, до микропроцессорных блоков с выбором режимов по материалу, памяти программ и контролем реального тока.
- Специализированные машины для точечной и роликовой (шовной) сварки — комбинируют точечный и непрерывный режим, позволяют выполнять как отдельные точки, так и герметичные швы по прямым участкам.
На что смотреть при выборе стационарного аппарата
- Максимальный сварочный ток — типичные диапазоны для листовых работ составляют 6 000–16 000 А и выше; для кузовного ремонта и сталей до 3 мм суммарной толщины обычно достаточно 8 000–10 000 А, для конструкционной и нержавеющей стали большей толщины нужен запас по току.
- Диапазон толщин и тип металла — указывают минимальную и максимальную суммарную толщину пакета (например, 0,5–4 мм для низкоуглеродистой стали); для высокопрочных и оцинкованных сталей полезны специальные режимы подогрева/дожигания и более высокое усилие прижима.
- Усилие сжатия электродов — обычно от 1 до 6 кН; для тонких кузовных панелей достаточно 1–2 кН, для толстостенных деталей и закаленных сталей выбирают аппараты с запасом до 4–6 кН, чтобы обеспечить устойчивый контакт и избежать разбрызгивания металла.
- Режимы работы и управление — наличие регулировки времени импульса (от 1 до нескольких сотен миллисекунд), ступенчатой или плавной регулировки тока, функции предварительного подогрева, многотактных циклов, памяти программ (10–50 и более режимов) облегчает смену изделий и снижает риск ошибок оператора.
- Питающее напряжение и нагрузка на сеть — бывают модели на 220 и 380 В; при выборе важно оценить максимальное потребление, требования к автоматам защиты и кабельным линиям, а также наличие режимов ограничения пусковых токов.
- Охлаждение и защита оператора — водяное охлаждение электродов и трансформатора продлевает срок службы при интенсивной работе; важны встроенные системы контроля перегрева, тепловые реле, блокировка пуска при открытых кожухах, двухручное включение или выносная педаль, экраны от брызг и искр.
Практическая выгода для цеха и сервиса
Стационарный аппарат точечной сварки дает стабильное качество соединения, сокращает время сборочных операций и разгружает ручные посты аргонодуговой или дуговой сварки. Жесткая фиксация деталей и повторяемые режимы уменьшают риск переделок, снижая расход металла и расходников. Продуманная защита оператора, управляемое усилие прижима и корректно подобранные параметры тока позволяют сократить физическую нагрузку на персонал и работать с листовыми материалами в более безопасных и предсказуемых условиях.