
-
-
-
-
-
Скоро закончится
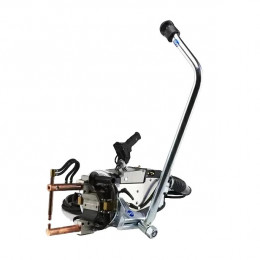 На складе: 1 шт.
Код товара: 2119775 Клещи для точечной контактной сварки TECNA 3322
5973681 ₸
-
-
-
-
-
-
-
-
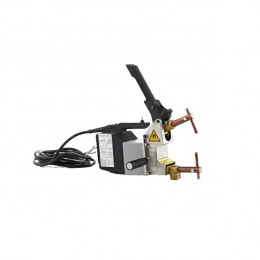 На складе: 3 шт.
Код товара: 2119776 Ручные клещи для точечной контактной сварки TECNA 7900/220
770700 ₸
-
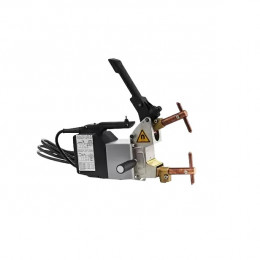 На складе: 11 шт.
Код товара: 2119828 Ручные клещи для точечной контактной сварки TECNA 7902/220
846503 ₸
-
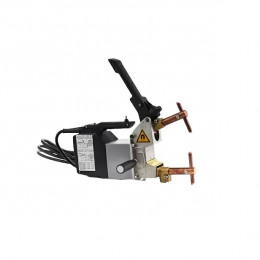 На складе: 8 шт.
Код товара: 2119829 Ручные клещи для точечной контактной сварки TECNA 7902/380
846503 ₸
-
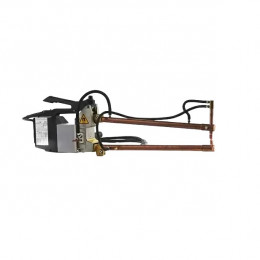 На складе: 2 шт.
Код товара: 2119777 Ручные клещи для точечной контактной сварки TECNA 7903/380
1300600 ₸
-
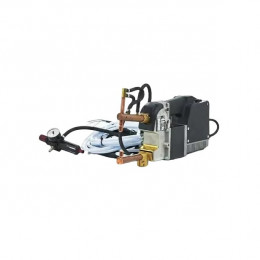 На складе: 3 шт.
Код товара: 2119827 Ручные клещи для точечной контактной сварки TECNA 7915/380
1375500 ₸

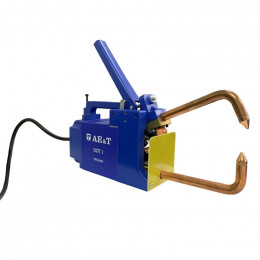
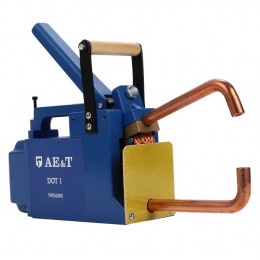
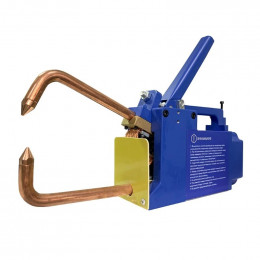
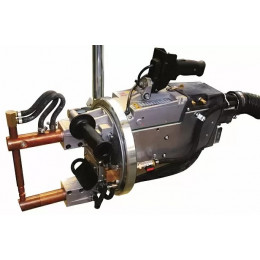
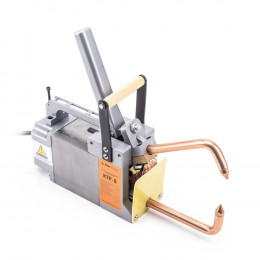
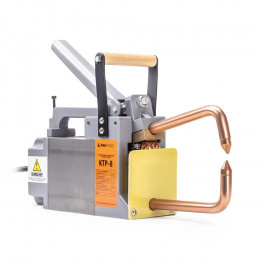
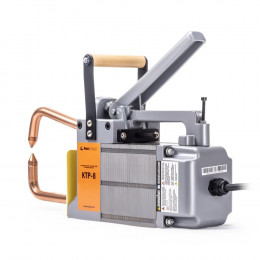
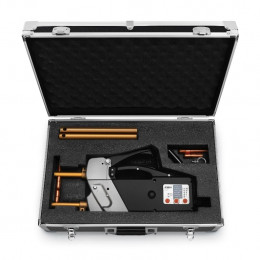
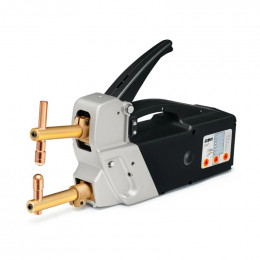
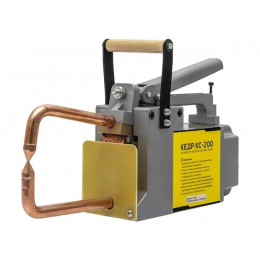
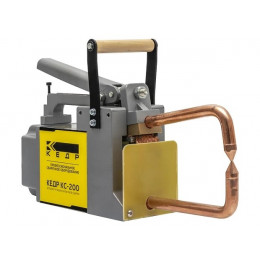
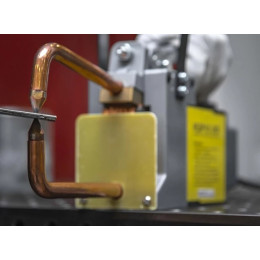
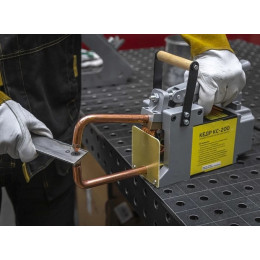
Как устроены сварочные клещи для точечной сварки
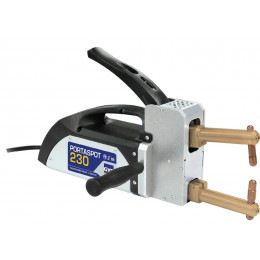
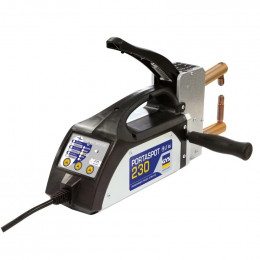
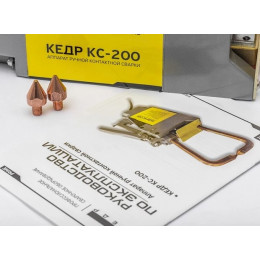
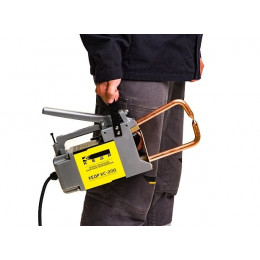
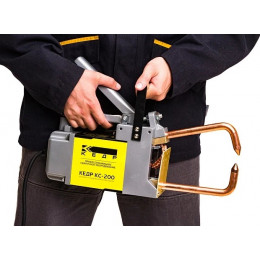
Сварочные клещи — это ручной (или подвесной) инструмент для контактной точечной сварки, который сжимает детали электродами и пропускает через зону контакта короткий импульс тока. Узлы типовой конструкции: силовые плечи (С- или X-образные), медные электроды с держателями, привод прижима (пневматический/электромеханический), шланг-пакет или кабельный жгут, иногда водяное охлаждение и датчики усилия/тока. В отличие от споттеров клещи работают «электрод-электрод» с контролируемым прижимом и формируют точку внахлёст, а не приваривают шпильки/кольца к одной стороне. По сравнению с конденсаторной сваркой (короткий разряд с малой тепловой деформацией для тонких листов) клещи чаще используют с трансформаторными/инверторными источниками и допускают более широкий диапазон толщин. От стационарных машин их отличает мобильность и доступ к узлам на кузове/раме без установки детали на стол.
Типовые операции на объекте
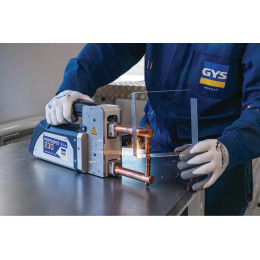
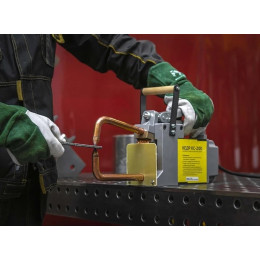
Клещи применяют для выполнения точек на листовом металле внахлёст: ремонт кузовных панелей, установка усилителей, лонжеронов и кронштейнов, восстановление заводских точек после вырезки и замены элементов. В производственных и ремонтных условиях ими удобно работать в ограниченном доступе — по кромкам, в нишах, на стойках, где стационарный аппарат не подвести. На практике часто выполняют серии точек с заданным шагом, а также повторную проварку участка после подгонки и прихваток.
Какие исполнения встречаются
- С-образные (C-gun) — жёсткое плечо, стабильная геометрия и хороший доступ к кромкам.
- X-образные (scissor) — «ножничная» кинематика, удобна при работе в глубине проёма и на сложных профилях.
- Пневматические клещи с выносным источником — стабильное усилие прижима и повторяемость точки на сериях.
- Электромеханические — без пневмосети, актуальны для выездных работ и компактных постов.
- С водяным охлаждением электродов/кабелей — для длительных циклов и высокой мощности.
- С быстрой сменой электродов/держателей (прямые, изогнутые, удлинённые) под разные зоны доступа.
Параметры подбора под металл и режим работы
- Свариваемая толщина: ориентир — суммарно от 0,8+0,8 до 2,0+2,0 мм для кузовных сталей; для более толстых пакетов нужен запас по току и усилию прижима.
- Выходной ток и тип источника: для клещей важны импульсы порядка 6–14 кА (в зависимости от металла и толщины), стабильность регулировки и наличие таймера/профиля импульса.
- Усилие прижима: типично 1–4 кН; недостаточный прижим даёт перегрев и брызги, избыточный — вмятины и ускоренный износ электродов.
- Глубина зева и вылет плеча: практичные значения 120–300 мм — выбирают по доступу к точкам на панели и геометрии кузова/узла.
- ПВ (период включения) и охлаждение: для поточного режима ищут ПВ не ниже 20–50% и водяное охлаждение; для эпизодических ремонтов достаточно воздушного при корректных паузах.
- Защита оператора и контроль процесса: тепловая защита, блокировка при недожиме, изоляция рукоятей, а также контроль тока/времени (желательно индикация или журналирование) повышают повторяемость и снижают риск прожога.
Практическая выгода для сервиса и производства
Сварочные клещи дают повторяемую точку с контролируемым прижимом и минимальной зоной нагрева — это упрощает подгонку деталей и снижает объём последующей правки и зачистки. За счёт мобильности инструмент разгружает стационарный пост: часть операций выполняется прямо на машине или сборке, без лишних перестановок. При корректном выборе тока, усилия и охлаждения уменьшается расход электродов и количество переделок, а оператору проще держать стабильный режим на сериях.