| Max диаметр проволоки1.2 мм | Max диаметр электрода4 мм | Max сварочный ток250 А |
| Min диаметр проволоки0.6 мм | Min диаметр электрода1.6 мм | Min сварочный ток15 А |
| Вес47 кг | Габаритные размеры (ДxШxВ)990х495х720 мм | Габаритные размеры упаковки (ДxШxВ)1035х495х735 мм |
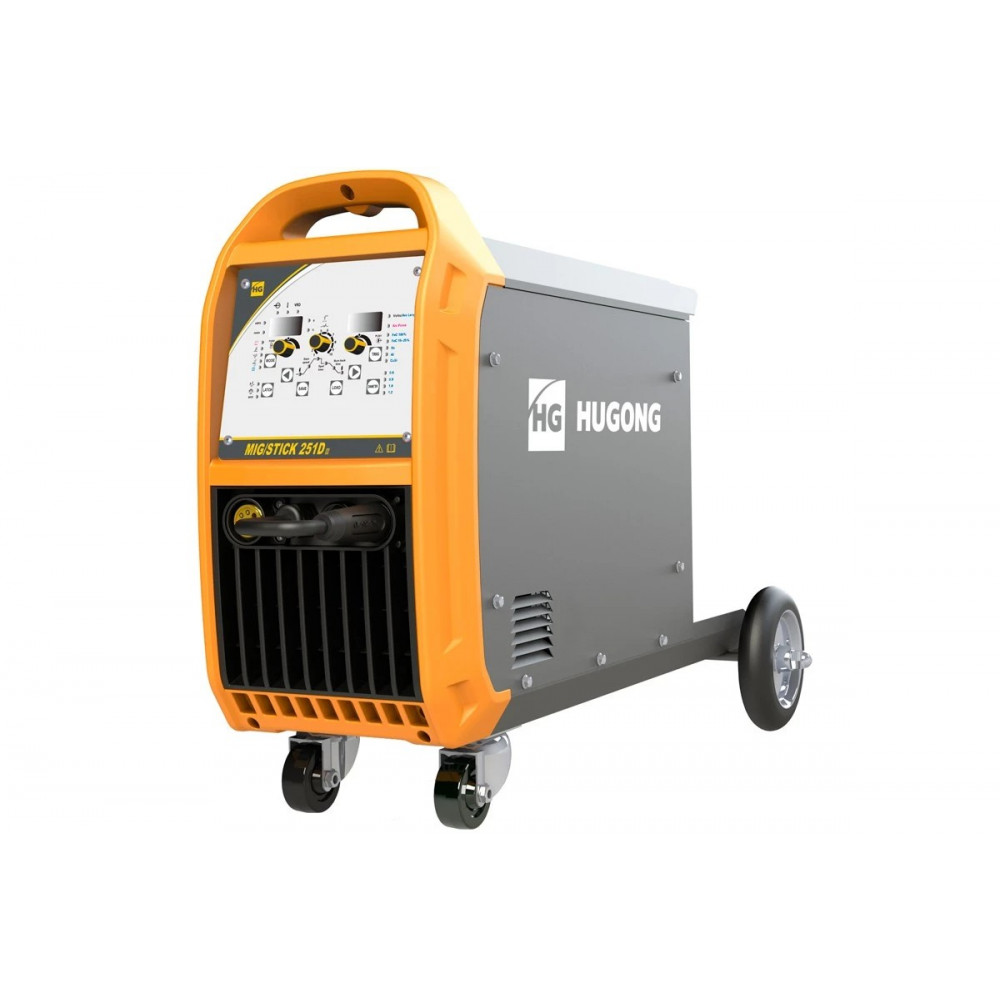
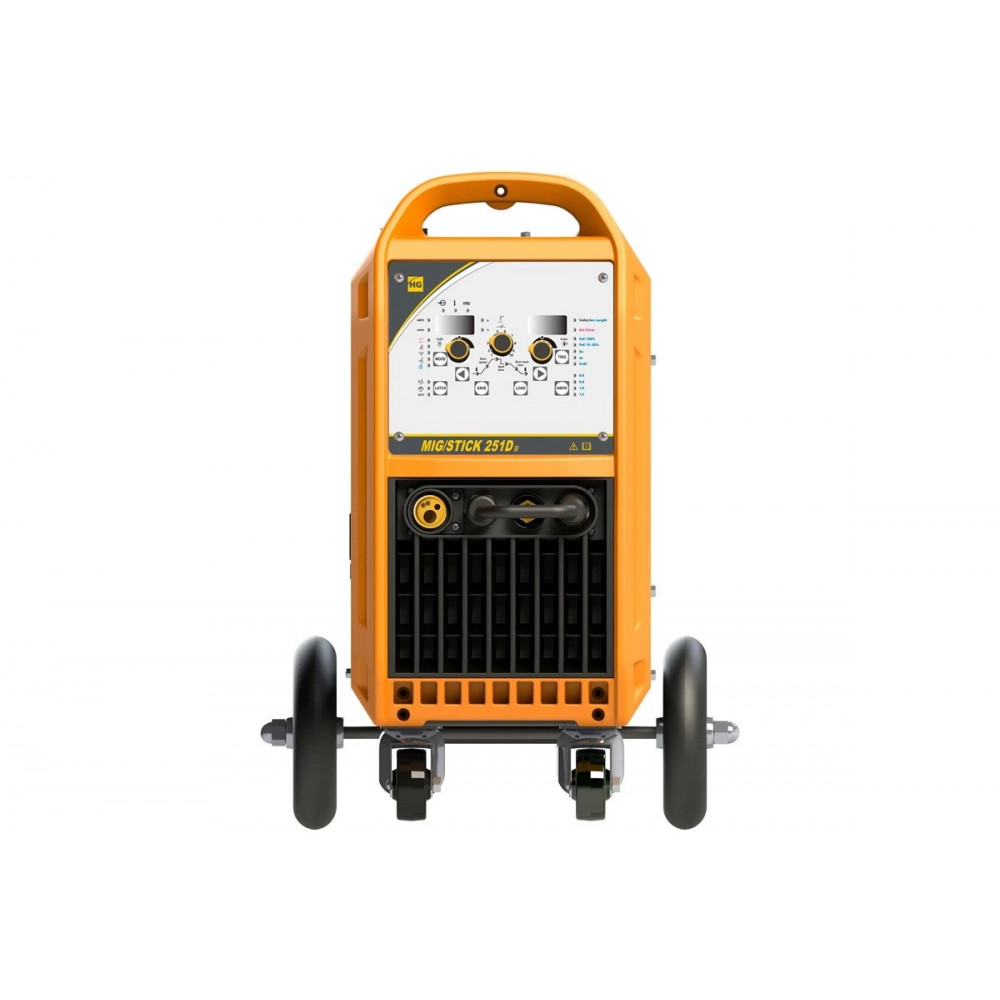
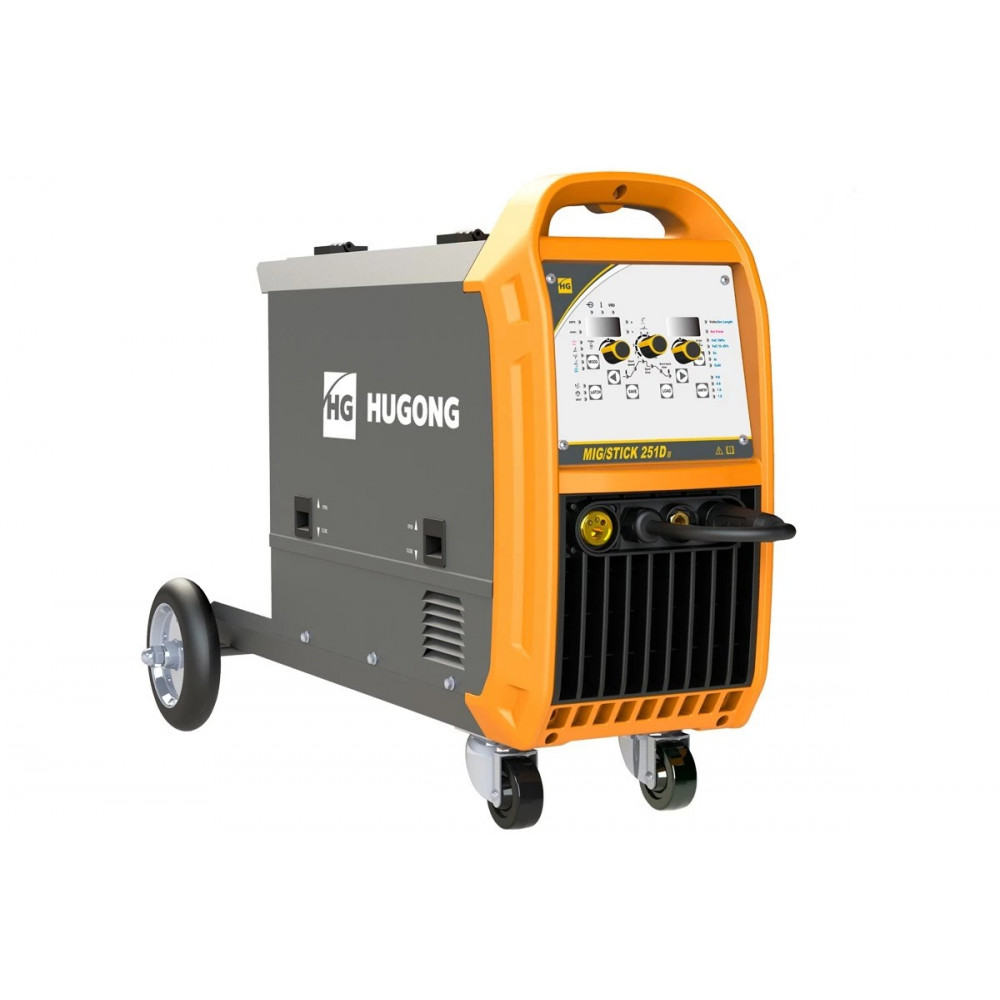
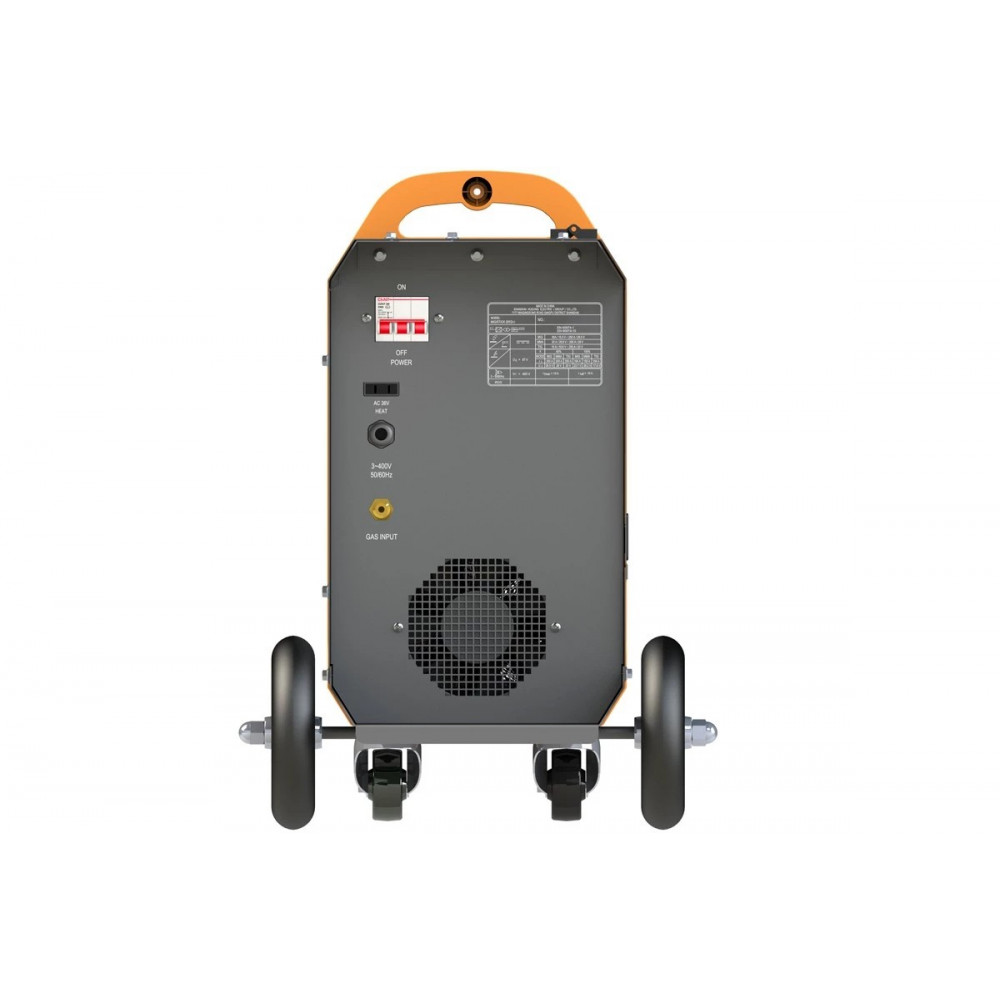
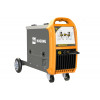
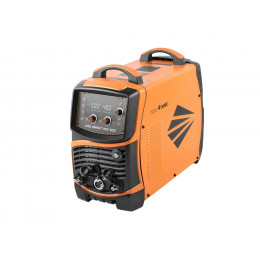
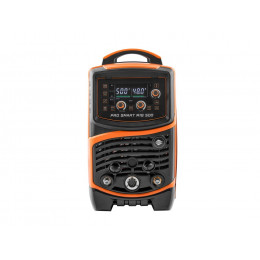
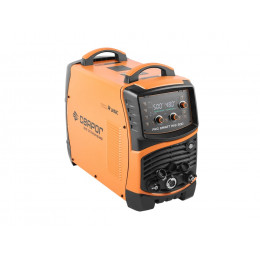
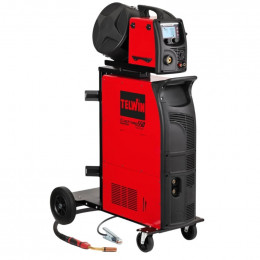
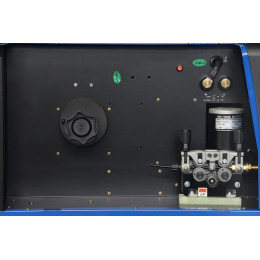
HUGONG MIG/STICK 251D III - Промышленный синергетический инверторный сварочный полуавтомат, идеальные сварочные швы. Данный аппарат имеет защиту от скачков напряжения. Высокая стабильность сварки в реальном времени, простое интуитивно понятное управление сварочными параметрами. Подходит для сварки нелегированных, низколегированных и высоколегированных материалов. Данный аппарат подойдет как профессионалу так и новичку. 4 - роликовый подающий механизм с мощным электромотором и алюминиевым литым корпусом. Встроенные программы для алюминия, малоуглеродистой стали, нержавеющей стали, МИГ-пайки (CuSi3). Идеален для сварки тонколистовых металлов.
УПРАВЛЕНИЕ НАСТРОЙКАМИ АППАРАТА

ЭЛЕМЕНТЫ УПРАВЛЕНИЯ

1. Индикаторы состояния аппарата:
- Индикатор питания. Когда аппарат включен в сеть индикатор загорается;
- Индикатор перегрева. Когда индикатор загорается, он показывает, что машина перегружена и температура внутри аппарата слишком высокая. Подача сварочного тока прекратится, но вентилятор охлаждения продолжит работать. Когда температура внутри аппарата понизится, индикатор погаснет и можно будет продолжить работу;
- Индиктор VRD. Когда индикатор горит, он показывает, что на выходных клеммах безопасное пониженное напряжение холостого хода. Он отключится при начале сварки.
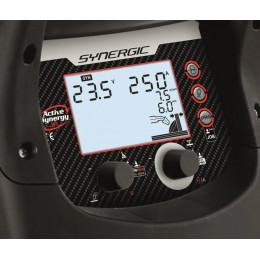
2. Цифровой дисплей отображает выбранные параметры.
Рядом с дисплеемрасположены индикаторы параметров. Индикатор загорается, когда параметротображается на дисплее. AMPS - амперы, m/min - скорость подачи проволоки, S -секунды, % - соотношение величин.
3. Многофункциональный регулятор.
Используется:
- В режимах MMA/TIG/MIG для установки сварочного тока;
- В режимах Manual MIG (ручная настройка) и SPOOL GUN для установкискорости подачи проволоки;
- В режиме MIG для установки дополнительных параметров (блок 5 на рисунке);
- Для протяжки проволоки в режиме MIG нажмите на регулятор.
4. MODE - выбор сварочного режима.
Последовательным нажатием на кнопку MODE выберите нужный сварочный режим. Индикатор выбранного режима будетподсвечиваться.
Обозначения режимов сверху - вниз:
- MMA - ручная дуговая сварка штучным электродом;
- LIFT TIG - аргонодуговая сварка, возбуждение дуги касанием;
- SPOOL GUN - сварка проволокой горелкой со встроенным механизмом подачи;
- MIG manual - полуавтоматическая сварка с ручными настройками;
- SYNMIG - полуавтоматическая сварка с синергетическими настройками.
5. Настройка дополнительных параметров (только для режима MIG).
Используйте стрелки вправо, влево для выбора нужного параметра. Индикатор параметра подсветится. Параметр отразится на дисплее. С помощью регулятора задайте величину параметра.
Режимы слева - направо:
- Время предпродувки газом;
- Скорость подачи проволоки в начале сварки;
- Время точечной сварки (только для режима горелки SPOT);
- Время отжига кончика проволоки по завершени сварки;
- Время постпродувки.
6. LATCH - выбор режима работы горелки.
Режимы:
- 2Т - двухтактный. При нажатии кнопки на горелке начинается цикл сварки,отпускаете – заканчивается;
- 4Т - четырехтактный. Используется для сварки длинных швов. Прикратковременном нажатии кнопки на горелке начинается сварочный процесс, приповторном кратковременном нажатии – заканчивается;
- SPOT - сварка точками. Нажать на кнопку – начинается процесс сварки с заданнойпродолжительностью по времени. После того как сварка прекратилась – отпуститькнопку на горелке.
7. SAVE - сохранение настроек в память. Нажмите на кнопку SAVE - на дисплее Аотобразится код "СН", на дисплее V отобразится нумерация каналов памяти.Вращением регулятора 11, выберите нужный канал памяти и снова нажмите SAVE,для сохранения настроек в память. Если вы не хотите сохранять настройки нажмителюбую другую кнопку, за исключением LOAD и вы выйдите из режима памятиаппарата. Также если вы не будете производить никакие действия, то произойдетавтоматический выход из режима сохранения.
8. LOAD - загрузка сохраненных настроек. Нажмите на кнопку LOAD - на дисплееА отобразится код "СН", на дисплее V отобразится нумерация каналов памяти.Вращением регулятора 11, выберите нужный канал памяти и снова нажмите LOAD,для выбора настроекиз памяти. Если вы не хотите загружать настройки нажмителюбую другую кнопку, за исключением SAVE и вы выйдите из режима памятиаппарата. Также если вы не будете производить никакие действия, то произойдетавтоматический выход из режима загрузки.
9. DIAMETER - выбор диаметра используемой проволоки. Только для режимаSYNMIG. Нажатием на кнопку выберите нужный диаметр, ссответствующийиндикатор подсветится.
10. TRIG - выбор свариваемого материала. Только для режима SYNMIG. Нажатиемна кнопку выберите нужный материал, ссответствующий индикатор подсветится.
11. Многофункциональный регулятор.
Используется:
- В режиме MIG для установки сварочного напряжения - вращением;
- В режиме ММА установка фосажа дуги - вращением. Диапазон регулировки 0-10;
- В режиме MIG для проверки подачи газа - нажатием;
- В режиме SYN MIG корректировка установленного напряжения, диапазон -5...+5.
12. Дисплей V
ТЕХНОЛОГИЧЕСКИЕ ПРОЦЕССЫ

Режим MIG/MAG – Для сварки углеродистых сталей, хромоникелевых нержавеющих, алюминия и его сплавов, отличное формирование сварочного шва, и полный контроль дуги, высокая точность и повторяемость результатов сварки.
Режим SPOT – Сварка точками, режим используется при сварке оцинкованных изделий и нержавейки. Позволяет получать точки всегда одинакового размера (сварка электрозаклёпками) минимальный нагрев и коробления поверхности. Этот процесс идеален для сварки тонких листов.
Режим FCAW – Для Сварки порошковой проволокой самозащитой и газозащитной. Сварку можно выполнять во всех пространственных положениях, так же данный способ не требует тщательной очистки сталей перед сваркой. Высокая производительность и качество сварного шва.
Режим LIFT TIG – Позволяет работать с нержавеющими и черными сталями. Поджиг дуги осуществляется касанием и производится на постоянном токе (DC). Формируется красивый равномерный шов с оптимальной глубиной провара.
Режим MMA – Для работы со штучными электродами с различным видом покрытия: кислым, основным, рутиловым. Регулируемый Форсаж дуги.
- Быстрое освоение оборудования, без длительного специального обучения;
- Отличное перекрытие зазора;
- Быстрая сварка без подрезов, брызг и доработок;
- Быстрая корректировка изменений вылета электрода (проволоки);
- Контролируемая сварка при меняющемся зазоре;
- Стабильная сварочная дуга;
- Сварка в любых пространственных положениях;
- Сохранение и загрузка программ;
- Сварка тонких материалов;
- Функция Burn Back;
- Встроенные программы упрощают формирование и контроль сварочной ванны;
- Мощный 4 роликовый механизм подачи проволоки.
ОСОБЕННОСТИ МОДЕЛИ
- Промышленный многофункциональный сварочный аппарат;
- Инверторная технология на базе новейших IGBT транзисторов;
- Сварочные процессы MIG/MAG, SYN MIG, MIG SPOT, FCAW, ММА, LIFT TIG;
- Оптимально подходит для сварки углеродистых, низколегированных и нержавеющих сталей;
- Синергетическое управление.
ОБЛАСТИ ПРИМЕНЕНИЯ


Машиностроение Судостроение Авиастроение Строительство Гаражные работы


Металлургическая пром. Мостовые конструкции Вагоностроение Пищевая промышленность Атомная промышленность
КОМПЛЕКТАЦИЯ
- Инверторный сварочный аппарат;
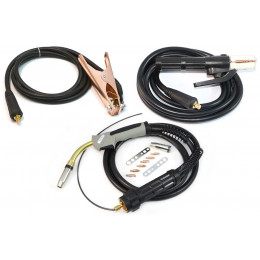
- Сетевой кабель, 2.5 м;
- Кабель с клеммой заземления, 3 м;
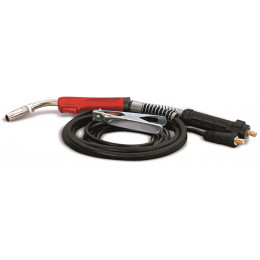
- Сварочная горелка HG MIG-36, 3 м;
- Ролики V - 0,8/1,2;
- Руководство по эксплуатации;
- Гарантийный талон.
ГАРАНТИЯ БЕЗОПАСНОСТИ
Оборудование изготовлено в соответствии с требованиями Европейского стандарта EN 60974-1:2012 к конструкции и безопасности источников питания дуговой сварки. Соответствует требованиям технического регламента Таможенного Союза ТР ТС 004/2011 «О безопасности низковольтного оборудования» и ТР ТС 020/2011 «Электромагнитная совместимость технических средств».
КОНТРОЛЬ КАЧЕСТВА
Более 160 инженеров трудятся в лаборатории, занимающейся исследованиями и разработками. Компания Hugong использует в производстве только инновационные технологии, работает по стандартам ISO и имеет сертификаты ISO9001:2008, ISO 14001:2008 и OHSAS 18000:2007. Оборудование соответствует требованиям мировых стандартов и имеет сертификаты EAC, НАКС, CCC, CE, GS, ROHS, SAA, REACH, CSA, UL, VDE, SASO и другие.
| Max диаметр проволоки | 1.2 мм |
|---|---|
| Max диаметр электрода | 4 мм |
| Max сварочный ток | 250 А |
| Min диаметр проволоки | 0.6 мм |
| Min диаметр электрода | 1.6 мм |
| Min сварочный ток | 15 А |
| Вес | 47 кг |
| Габаритные размеры (ДxШxВ) | 990х495х720 мм |
| Габаритные размеры упаковки (ДxШxВ) | 1035х495х735 мм |
| Диаметр проволоки | 0,6-1,2 мм |
| Диаметр электрода | 1,6-4 мм |
| Диаметр электрода TIG | 3,2 мм |
| Класс изоляции | F |
| Количество роликов | 4 шт |
| Масса | 47 кг |
| Масса брутто | 52 кг |
| Масса катушки | 15 кг |
| Мощность | 7.1 кВт |
| Напряжение | 220 В |
| Напряжение сети | 220В ± 15% |
| Напряжение холостого хода | 67 В |
| Охлаждение горелки | Воздушное |
| ПВ | 80% (20°С) / 60% (40°С) |
| ПВ на max токе | 80 % |
| Потребление максимальное | 8,9 кВА |
| Производитель | ТСС |
| Регулировка сварочного напряжения для MIG | 15,5-26,5 В |
| Режим сварки | С газом/без газа |
| Режимы сварки | MIG/MAG, SYN MIG, SPOOL GUN MIG, SPOT, FCAW, ММА, LIFT TIG |
| Сварочный ток MIG | 30-250 А |
| Сварочный ток TIG | 15-250 А |
| Сварочный ток ММА | 20-200 А |
| Сертификат Накс | Есть |
| Срок гарантии | 60 месяцев |
| Степень защиты | IP21S |
| Страна-производитель | Китай |
| Тип сварки/резки | MIG/MAG+MMA+TIG |
-
Нет отзывов об этом товаре.
-
Еще не было вопросов
 На складе: 6 шт.
Код товара: 2102354 Инверторный сварочный полуавтомат АВРОРА ПРОГРЕСС 350
1234100 ₸
1741670 ₸
8028300 ₸
88270 ₸
713664 ₸
 На складе: 12 шт.
Код товара: 2118603 Миксер планетарный объемом 28,4л с 3 скор. Spar SP30HA
2661820 ₸
 На складе: 8 шт.
Код товара: 2133348 Парогенератор электродный регулируемый ДЭНКАР ПАР-50/100
1710093 ₸
 На складе: 7 шт.
Код товара: 2104619 Винтовой компрессор с осушителем CrossAir CA11-10RA-500DRY (IP54)
3154725 ₸
1400000 ₸